پېژندنه
هرڅوک پوهیږي چې د یو وړ جوړونکي یا DIYer کیدو لپاره، د a په کارولو سره لیزر کتر په اصل کې د داخلې لپاره یو اړین کورس دی، مګر ممکن ډیری ستونزې ولري. که تاسو پخپله یو جوړ کړئ، ایا ستونزه به په اسانۍ سره حل شي؟
هغه پروژه چې زه یې شریکول غواړم د لیزر پرې کولو ماشین دی چې تیر کال جوړ شوی و. زه باور لرم چې هرڅوک د لیزر پرې کولو سره بلد دي (چې د لیزر نقاشره د دې دلیل لپاره چې دا کولی شي د لیزر په واسطه نقاشۍ شوي کارونه ترسره کړي)، او دا د جوړونکو لپاره د پروژو جوړولو لپاره یو هنري اثر هم دی. د هغې ګټې لکه چټک پروسس کول، د پلیټونو اغیزمن کارول، او د پرې کولو ټیکنالوژۍ پلي کول چې دودیزې پروسې نشي ترلاسه کولی د هرچا لخوا په ژوره توګه خوښیږي.
معمولا کله چې د CNC ماشین کاروئ، د لیزر پرې کولو په پرتله لاندې ستونزې شتون لري، د کار کولو دمخه د وسیلې نصب او بدلولو ته اړتیا ده، د وسیلې تنظیم کول، ډیر شور، د پروسس اوږد وخت، د دوړو ککړتیا، د وسیلې شعاع او نورې ستونزې. د پرې کولو غوره والی د ځان لخوا د لیزر پرې کولو ماشین جوړولو مفکورې ته لاره هواره کړه.
د دې مفکورې له لرلو وروسته، ما د دې مفکورې په اړه د امکان سنجونې مطالعه پیل کړه. د لیزر کټر ماشینونو د مختلفو ډولونو د ډیرو څیړنو او پرتله کولو وروسته، د هغې د خپلو شرایطو او پروسس اړتیاو سره یوځای، د ګټو او زیانونو وزن کولو وروسته، ما د ماډلر ډیزاین او جوړولو سره د ګام په ګام د جوړولو پلان جوړ کړی دی، کوم چې د جلا کیدو او لوړولو وړ دي.
د 60 ورځو وروسته، د ماشین هره برخه یو ماډلر ډیزاین غوره کوي. د ماډلر کولو مفکورې له لارې، پروسس او تولید اسانه دی، او وروستۍ غونډه کافي ده، او مالي فشار به ډیر نه وي، او اړینې برخې په ګام په ګام اخیستل کیدی شي. د بشپړ شوي ماشین اندازه 19 ته رسیږي.60mm*1200mm* 1210mm، د پروسس کولو ضربه ۱۲ ده60mm*760mm، او د پرې کولو ځواک دی 100Wدا کولی شي په یو وخت کې ډیری برخې پروسس کړي، او د لیزر پرې کولو، نقاشۍ، سکین کولو، لیک کولو او نښه کولو دندې لري.
د پروژې پلان
د پروژې ټوله تولید ۷ لویې برخې لري، یعنې: د حرکت کنټرول سیسټم، میخانیکي جوړښت ډیزاین، د لیزر ټیوب کنټرول سیسټم، د رڼا لارښود سیسټم، د هوا د وهلو او وتلو سیسټم، د رڼا تمرکز سیسټم، د عملیاتو اصلاح او نور اړخونه.
د ابتدايي کولو عمومي مفکوره دا ده:
۱. د تولید شوي لیزر کټر ماشین سټروک باید لوی وي ترڅو هغه تشه ډکه کړي چې د پروسس کولو لړۍ یې د CNC ماشین دومره لوی نه دی، کوم چې کولی شي د شیټ د پرې کولو دمخه ستونزې وژغوري. تاسو کولی شئ د دې لیزر سکریپینګ فعالیت هم وکاروئ ترڅو مستقیم لوی پلیټونه ولیکئ، کوم چې د لاسي سکریپینګ ستونزه حل کوي.
2. ځکه چې سټروک زیاتیږي، د لیزر کټر ځواک ډیر ټیټ نشي کیدی، که نه نو، لیزر به د هوا په لیږد کې یو څه زیان ولري، نو ټولیز ځواک نشي کولی د دې څخه ټیټ وي. 100W.
3. د لیزر کټر د دقت او اسانه عملیاتو ډاډ ترلاسه کولو لپاره، د موادو ټولیز انتخاب باید ټول فلزي وي.
4. دا د کارولو او چلولو لپاره اسانه ده.
۵. ډیزاین شوی جوړښت کولی شي د تعقیبي لوړولو پلان پوره کړي.
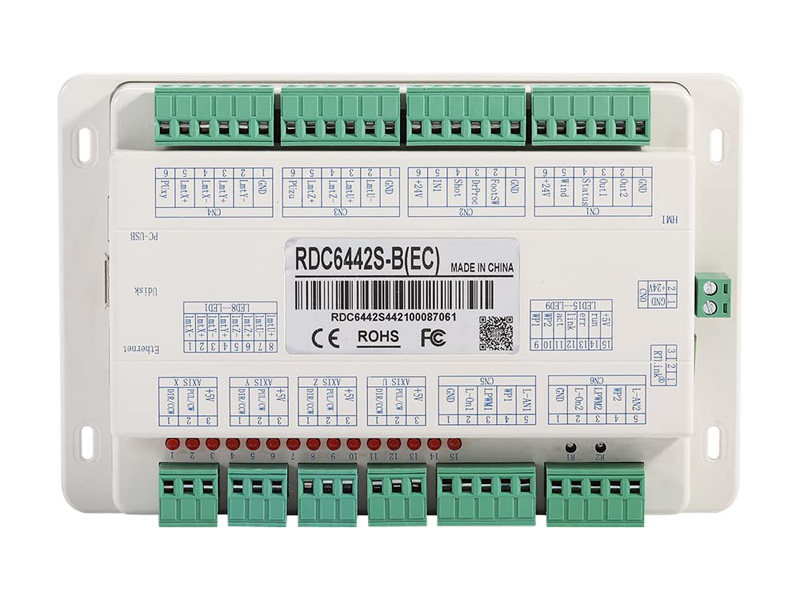
د کنټرول بورډ
د DIY لیزر کټر
د DIY د عمومي مفکورې چوکاټ او پلان سره، راځئ چې د لیزر کټر جوړولو لپاره 8 مرحلې پیل کړو. زه به د جوړولو ځانګړي پروسې او د هغې جزئیاتو په اړه توضیحات ورکړم.
لومړی ګام. د حرکت کنټرول سیسټم ډیزاین
لومړی ګام د حرکت کنټرول سیسټم دی. زه د RDC1S-B (EC) لیزر مدر بورډ کاروم. دا کنټرول مدر بورډ کولی شي څلور محورونه کنټرول کړي، یعنې X، Y، Z، او U. مدر بورډ د متقابل ښودنې سکرین سره راځي. د ماشین چلولو حالت، د پروسس کولو فایلونو ذخیره کول، او د ماشین ډیبګ کول د عملیاتي سکرین له لارې بشپړ کیدی شي، مګر یو شی چې باید په یاد ولرئ دا دی چې د XYZ محور د موټرو کنټرول پیرامیټرونه باید د پیرامیټر تنظیم کولو لپاره کمپیوټر سره وصل شي.
د مثال په توګه: د بار پرته سرعت او کمښت، د قطع کولو سرعت او کمښت، د بار پرته سرعت، د موټرو موقعیت غلطۍ اصلاح، د لیزر ډول انتخاب. د کنټرول سیسټم د لخوا پرمخ وړل کیږي 24V ډي سي، کوم چې اړتیا لري a 24V د بریښنا رسولو بدلول. د سیسټم د ثبات ډاډمن کولو لپاره، ۲ 24V د سویچنګ بریښنا رسولو کارول کیږي، یو 24V2A په مستقیم ډول مور بورډ ته اکمالات کوي، او نور 24V15A درې موټرو ته بریښنا رسوي، پداسې حال کې چې 220V د ننوتلو ټرمینل د a سره وصل دی 30A د سیسټم د باثباته عملیاتو ډاډ ترلاسه کولو لپاره فلټر.
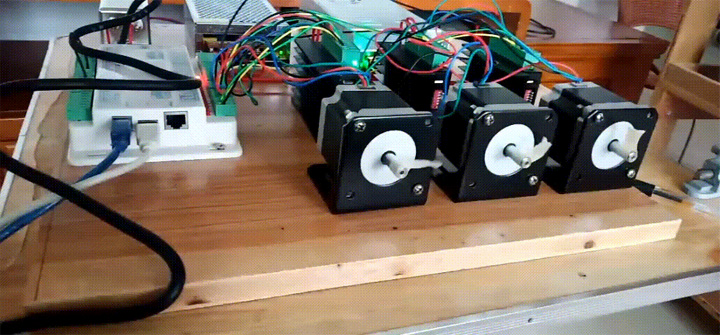
د کنټرول سیسټم ازموینه
وروسته له دې چې پیرامیټرونه تنظیم شي، تاسو کولی شئ د بې کاره ازموینې لپاره موټور وصل کړئ. پدې مرحله کې، تاسو کولی شئ د موټور اتصال لاین، د موټور سمت، د سکرین عملیات سمت، د سټیپر موټرو فرعي برخې تنظیمات، د آزموینې عملیاتو لپاره د قطع کولو فایلونه وارد کړئ. هغه موټور چې ما غوره کړی د 2-فیز 57 سټیپر موټور دی چې 57 ملي میتر اوږدوالی لري، ځکه چې په تیرو پروژو کې یوازې 3 پاتې وو، نو ما دا په مستقیم ډول د ضایع کیدو نه کولو مفکورې سره وکاراوه. هغه ډرایور چې ما غوره کړی دی TB6600، کوم چې یو عادي سټیپر موټور دی. د موټرو چلوونکي لپاره، فرعي برخه 64 ته ټاکل شوې ده.
که تاسو غواړئ چې د لیزر پرې کولو سیسټم ښه لوړ سرعت فعالیت ولري، تاسو کولی شئ د 3-فیز سټیپر موټور غوره کړئ، کوم چې لوی تورک او ډیر ښه لوړ سرعت فعالیت لري. البته، د راتلونکو ازموینو وروسته، دا وموندل شوه چې د 2-فیز 57 سټیپر موټور د لیزر سکین کولو عکسونو په وخت کې د ایکس محور د لوړ سرعت حرکت کولو بشپړ وړتیا لري، نو زه به یې د اوس لپاره وکاروم، او که چیرې وروسته لوړولو ته اړتیا وي نو موټور به یې بدل کړم.
د خوندیتوب د ساتنې سیسټم له نظره، د سرکټ ټولیز ترتیب باید د لوړ ولتاژ او ټیټ ولتاژ څخه جلا شي. کله چې تارونه ولګول شي، نو اړینه ده چې پاملرنه وشي چې کراس اوورونه ونه لري. تر ټولو مهم ټکی دا دی چې دا باید ځمکنی وي. ځکه چې کله لوړ ولتاژ تیریږي، د فلزي چوکاټ او خولۍ به هڅول شوې بریښنا تولید کړي، او کله چې لاس ورته لمس کړي، نو یو بې حسي احساس به وي. پدې وخت کې، موږ باید په مؤثره توګه ځمکنی کولو ته پاملرنه وکړو، او د ځمکنی کولو غوره مقاومت له 4 ohms څخه ډیر نه وي (د ځمکې تار ازموینې ته اړتیا ده)، ترڅو د بریښنا شاک پیښو مخه ونیول شي، سربیره پردې، د بریښنا اصلي سویچ هم د لیکج محافظت سویچ اضافه کولو ته اړتیا لري.
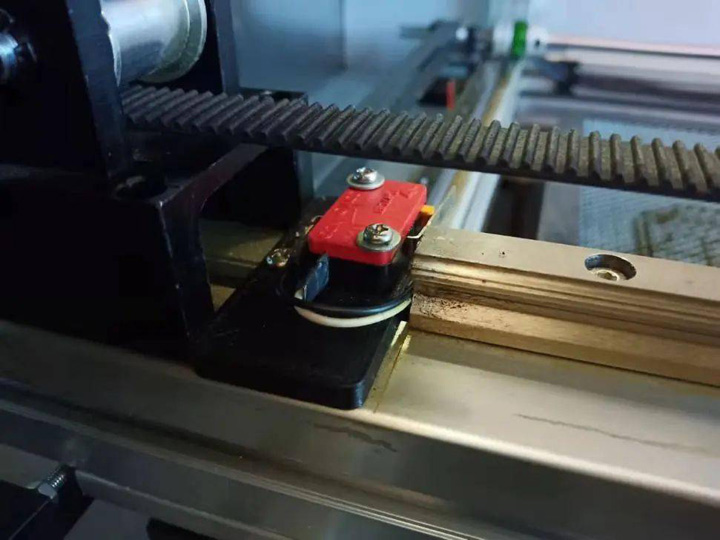
محدودیت سویچ
د عملیاتو پینل باید د بیړني تمځای سویچ، د کیلي سره د بریښنا سویچ، د هر حرکت محور لپاره د X، Y، Z محور محدودیت سویچونه، د لیزر ټیوب لپاره د دوامداره تودوخې د اوبو محافظت سویچ، د پوښ خلاصولو محافظت لپاره د بیړني تمځای سویچ نصب کړي ترڅو د لیزر کټر ماشین خوندیتوب ښه کړي.
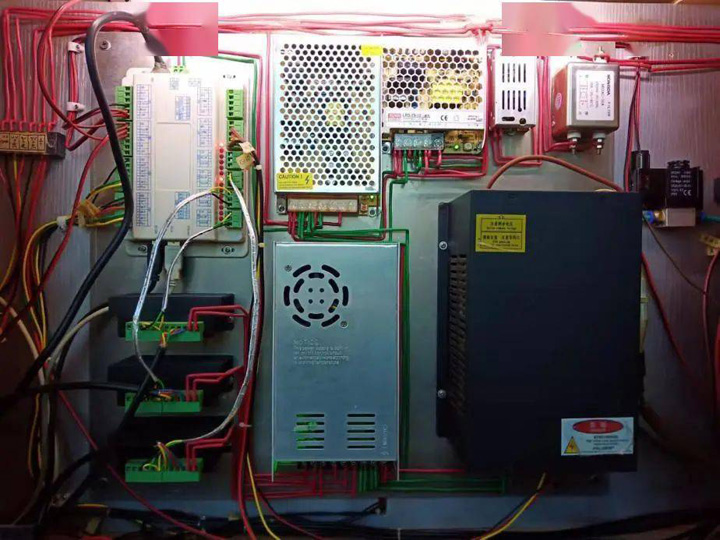
د سرک ترتیب
د راتلونکي ساتنې اسانتیا لپاره، هر ټرمینل د هغې مطابق لیبل کیدی شي.
دوهم ګام. میخانیکي ډیزاین
دوهم ګام د میخانیکي جوړښت ډیزاین دی. دا ګام د ټول لیزر پرې کولو ماشین تمرکز دی. د ماشین دقت او د ماشین عملیات باید د معقول میخانیکي جوړښت له لارې احساس شي. د ډیزاین په پیل کې، لومړۍ ستونزه چې ورسره مخ ده د پروسس کولو سفرنامه ټاکل دي، او د پروسس کولو سفرنامه جوړول د لومړني لارښود نظریې ته اړتیا لري. دا څومره پروسس کولو ساحې ته اړتیا لري؟
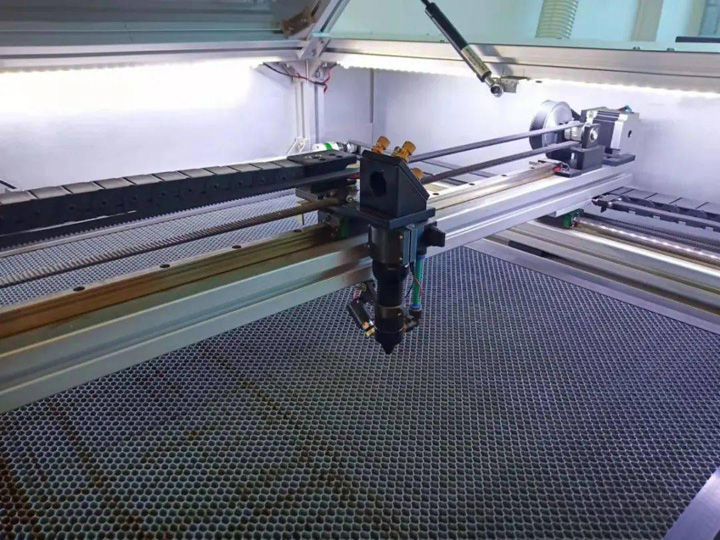
میخانیکي ډیزاین
د لرګیو تختې اندازه ۱۲ ده20mm* 2400mmد پرې کولو تختو د شمېر د کمولو لپاره، د لرګیو تختې پلنوالی ۱ دی200mm د پروسس کولو اوږدوالی، او د پروسس کولو پلنوالی باید له 60 څخه ډیر وي0mm، نو ما عرض شاوخوا 70 ته تنظیم کړ0mm، او اوږدوالی او پلنوالی هر جمع 60mm د کلیمپ کولو یا موقعیت لپاره اوږدوالی. په دې توګه، د پروسس کولو اصلي اغیزمن حد 1 تضمین کیدی شي200mm* 700mm. د پروسس کولو د سفرنامې د عمومي اندازې له مخې، ټولیز اندازه نږدې 2 مترو ته رسیږي، کوم چې د ایکسپریس تحویلۍ لپاره د 2 مترو اعظمي حد څخه ډیر نه وي، کوم چې اړتیاوې پوره کوي.
د هارډویر لوازم
بل ګام د هارډویر لوازمو، لیزر سر، یو انټي، دوه انټي، سنکرونس پللي او داسې نورو پیرودل دي. ما د اروپا معیار غوره کړ 4040 د اصلي چوکاټ لپاره موټی المونیم پروفایل، ځکه چې د XY محور د نصبولو دقت د راتلونکي پروسس کولو دقت ټاکي، او مواد باید جامد وي. د لیزر سر د ایکس محور بیم برخه د 6040 د المونیم موټی پروفایل، او عرض یې د هغه څخه پراخه دی 4040 د Y-محور، ځکه چې کله د لیزر سر په منځني موقعیت کې وي، نو د المونیم پروفایل به خراب شي که چیرې ځواک کافي نه وي.
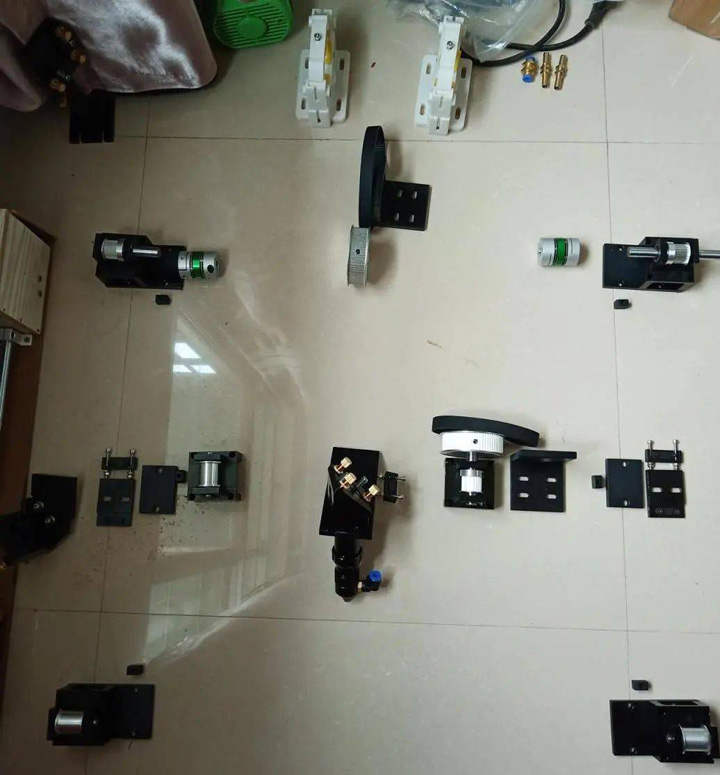
د هارډویر لوازم
د XY محور جوړښت ډیزاین
د XY محور جوړښت ډیزاین کولو دمخه، لومړی د هارډویر لوازمات او مختلف برخې اندازه کړئ او رسم کړئ، او بیا د AutoCAD سافټویر له لارې ساختماني ډیزاین ترسره کړئ.
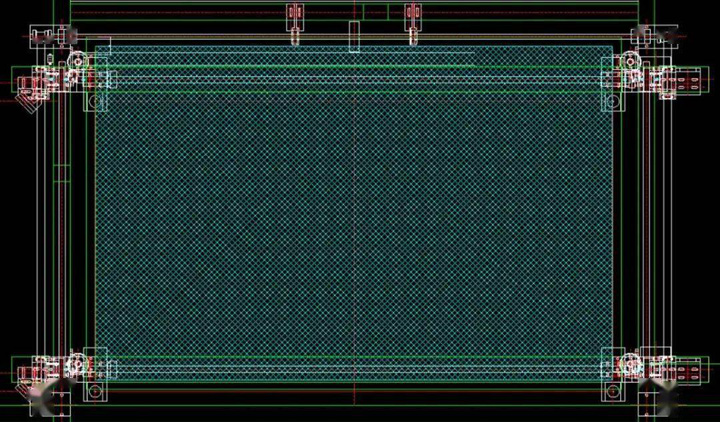
د XY محور جوړښت ډیزاین
د ایکس محور لیږد د سټیپینګ موټور لخوا د سنکرونس پللي له لارې او سنکرونس بیلټ ته د محصول له لارې ورو کیږي، او د سنکرونس بیلټ خلاص پای د لیزر سر سره وصل دی. د ایکس محور سټیپینګ موټور گردش د سنکرونس بیلټ چلوي ترڅو لیزر سر په اړخیزه توګه حرکت وکړي؛ د Y محور لیږد نسبتا یو څه ډیر پیچلی دی. د دې لپاره چې کیڼ او ښي خطي سلایډونه د یو موټور سره په همغږي ډول حرکت وکړي، 2 خطي ماډلونه باید د نظري محور سره موازي سره وصل شي، او بیا نظري محور د سټیپینګ موټور لخوا پرمخ وړل کیږي ترڅو په ورته وخت کې 2 خطي سلایډونه چلوي، ترڅو د Y محور حرکت وکړي. د ایکس محور تل په افقي موقعیت کې کیدی شي.
د پرزو پروسس کول او اسمبلۍ
د ډیزاین بشپړولو وروسته، بل ګام د برخو پروسس او راټولول دي، د ایکس محور فاصله پروسس کول، 3D د Y-axis آپټیکل محور بریکٹ چاپ کړئ، د المونیم پروفایل چوکاټ راټول کړئ، خطي لارښود نصب کړئ، او داسې نور. ترټولو مهمه او ستړې کوونکې برخه د دقت تنظیم کول دي. دا پروسه تکرار ډیبګ کولو ته اړتیا لري او صبر ته اړتیا لري.
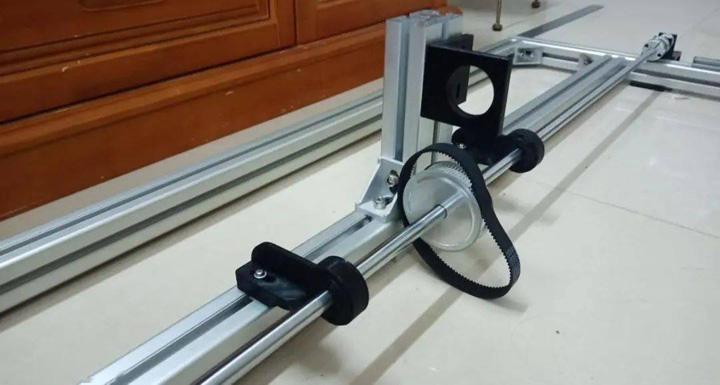
Y محور د نظري محور سره وصل دی
۱. نظری محور د دوو کوپلینګونو او نظری محور قوسونو لخوا تنظیم شوی دی.
۲. د ایکس محور د ملاتړ پلیټ پروسس کړئ ترڅو د ایکس محور المونیم پروفایل د Y محور د دوه خطي ماډلونو سره وصل کړئ.
۳. د XY محور المونیم پروفایل چوکاټ د نصبولو په جریان کې، د دې پروسې په جریان کې باید د چوکاټ عمودیتوب او موازيتوب ډاډمن شي، نو د پروسې په جریان کې د دقیق ابعادو ډاډ ترلاسه کولو لپاره تکرار اندازه کول اړین دي. کله چې په Y محور کې دوه خطي لارښودونه نصب کړئ، ډاډ ترلاسه کړئ چې لارښودونه د المونیم پروفایل سره موازي دي، او د ډایل شاخص په واسطه اندازه کړئ ترڅو ډاډ ترلاسه شي چې موازيتوب دننه دی. 0.05mm.
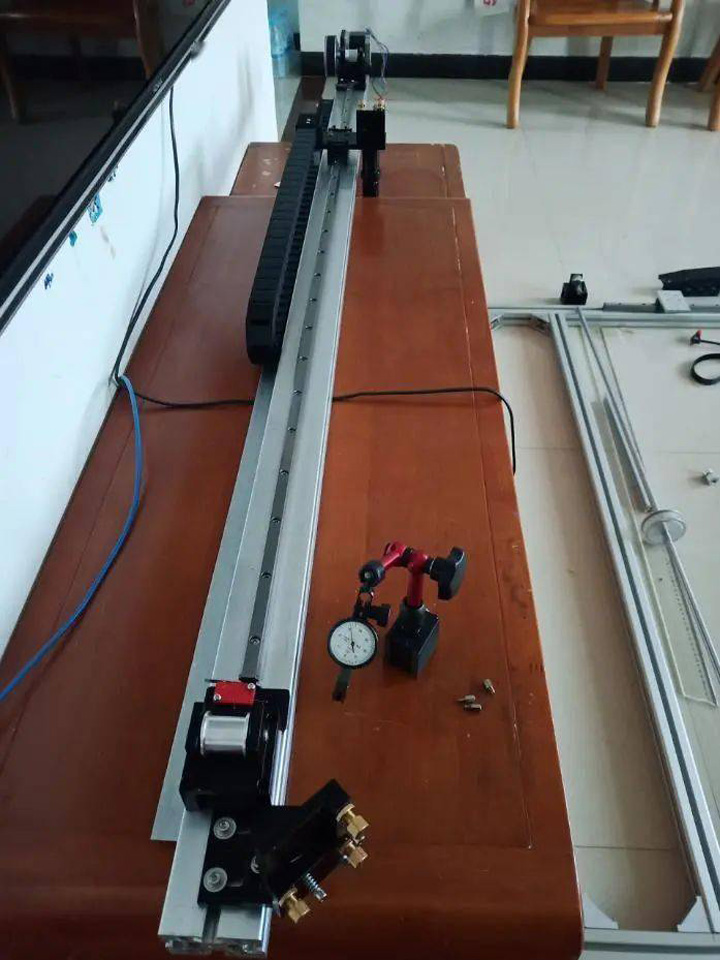
د ایکس اکسس لیزر سر، خطي لارښود، د ټانک ډریګ چین او سټیپر موټور نصب کړئ
۴. کله چې د خطي لارښود ریل نصب کړئ، نو دا اړینه ده چې ډاډ ترلاسه شي چې لارښود ریل د المونیم پروفایل سره موازي دی. د هرې برخې لارښود ریل باید د ډایل شاخص لخوا اندازه شي ترڅو ډاډ ترلاسه شي چې موازي دننه ده. 0.05mm، کوم چې د راتلونکي نصبولو لپاره ښه بنسټ ایږدي.
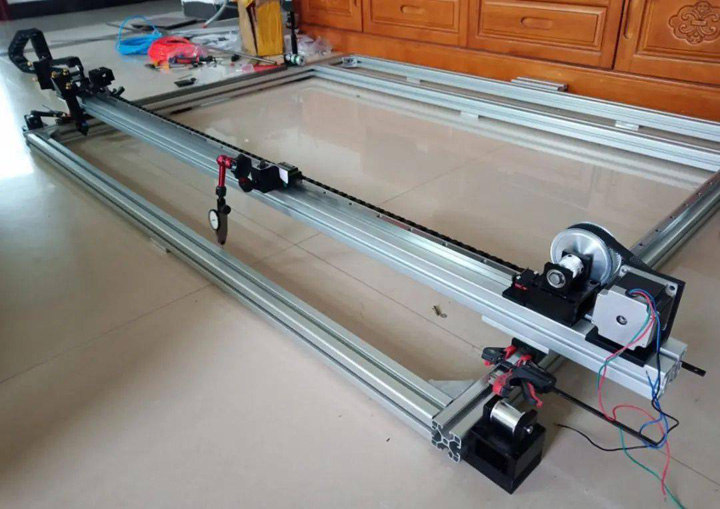
د ایکس محور موقعیت سم کړئ
۵. د Y محور همغږي کمربند نصبولو لپاره، لومړی ډاډ ترلاسه کړئ چې د X محور په افقي حالت کې دی، او د میټر نښه کولو لپاره د ډایل شاخص وکاروئ. د اندازه کولو وروسته، دا وموندل شوه چې د المونیم پروفایل پخپله شاوخوا منحنی لري. 0.05mm، نو افقي دقت باید د 0 دننه کنټرول شي.1mm (په غوره توګه د دوه ډایل شاخصونه صفر ته تنظیم شوي دي)، او د دوه سلایډرونو او ایکس محور موقعیت د کلپ سره تنظیم شوی.
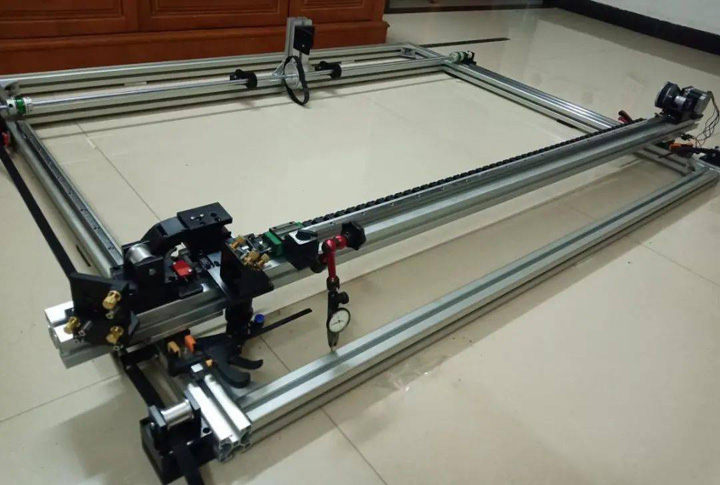
د وخت کمربندونه په دواړو خواوو کې وصل کړئ
۶. د وخت بیلټ په دواړو خواوو کې تېر کړئ او د وخت بیلټ په چپ اړخ کې تنظیم کړئ. بیا د کیڼ تماس ډایل شاخص صفر ته تنظیم کړئ، په بل اړخ کې افقی غلطی اندازه کړئ، افقی غلطی د 6 دننه تنظیم کړئ.1mm، او د کلپ سره یې سم کړئ. بیا ښي همغږي بیلټ سم کړئ. پدې وخت کې، د ښي خوا د نصبولو عملیاتو له امله، افقي تېروتنه به خامخا زیاته شي. بیا د ډایل شاخص بیا کیڼ اړخ ته صفر ته واړوئ، او د X محور حرکت کولو لپاره ښي جوړه خلاص کړئ. سلایډر سلائډ کړئ، افقي تېروتنه د 0 دننه تنظیم کړئ.1mm، او د تورک جوړه د کلپ سره تنظیم کړئ.
۷. اوس تاسو کولی شئ په دواړو خواوو کې کلیمپونه خلاص کړئ، ازموینه وکړئ چې ایا د X محور په افقي حالت کې دی کله چې Y محور حرکت کوي، د Y محور د همغږۍ څرخ وګرځوئ، او د اندازه کولو پخوانۍ پروسه تکرار کړئ. که دا وموندل شي چې د X محور د همغږۍ څخه بهر دی، دا ممکن وي چې د همغږي کمربند سختوالی په دواړو خواوو کې توپیر ولري یا د هر جوړښت دقت په سمه توګه تنظیم شوی نه وي، نو تاسو اړتیا لرئ چې بیرته پخوانۍ مرحلې ته لاړ شئ او بیا یې تنظیم کړئ. تر هغه چې د همغږي کمربند سختوالی تنظیم شي، د X محور باید بیا تنظیم شي تر هغه چې Y محور حرکت وکړي، او د X محور تل د 7 افقي غلطۍ حد کې وي.1mmپه یاد ولرئ چې پدې مرحله کې صبر وکړئ.
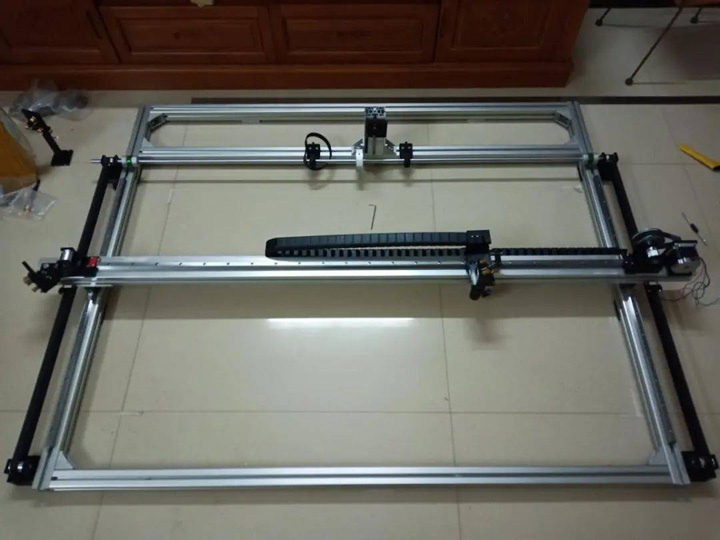
د XY محور چوکاټ تنظیم کړئ
۸. وګورئ چې آیا د دواړو خواوو د وخت کمربندونو ټینګښت یو شان دی، او دا مشوره ورکول کیږي چې په نرمۍ سره د ۱-۲ سانتي مترو ژوروالی ته فشار ورکړئ، ترڅو د دواړو خواوو ژوروالی یو شان وي.
۹. سټیپر موټور نصب کړئ. د موټور نصبولو پر مهال، تاسو اړتیا لرئ چې د هغې ټینګښت تنظیم کولو ته پاملرنه وکړئ. که چیرې همغږي بیلټ ډیر خلاص وي، نو دا به د حرکت غبرګون رامینځته کړي، او که دا ډیر سخت وي، همغږي بیلټ به مات شي.
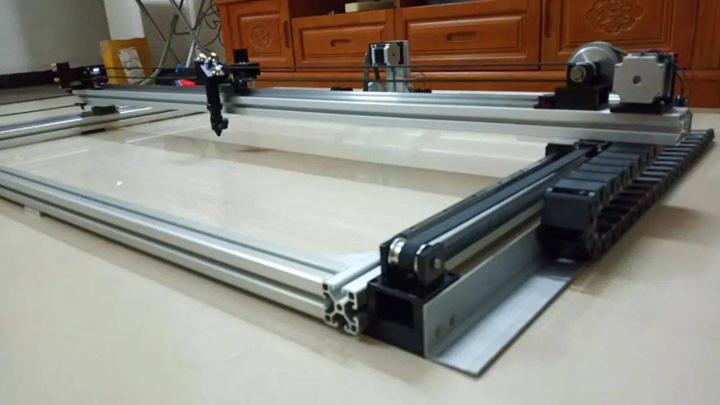
د Y-Axis سټیپر موټور نصب کړئ
د میخانیکي میکانیزم ثبات ازموینه وکړئ
د میخانیکي جوړښت د ثبات ازموینې لپاره د کنټرول سیسټم سره وصل کړئ، د موټرو پیرامیټرونو ډیبګ کولو لپاره کمپیوټر سره وصل کړئ، د رسم شوي ګراف او ډیزاین اندازې ترمنځ انحراف اندازه کړئ، د سټیپر موټرو د نبض اندازه د اصلي واټن انحراف سره سم تنظیم کړئ، او وګورئ چې ایا په میکانیزم کې د بیک لاش تشه شتون لري. ایا هر سټروک همغږي دی او ایا د تقاطع ټکي سره وصل دي. تکرار شوی انځور ترسره کیږي، او د تکرار شوي موقعیت دقت د تکرار شوي انځور لخوا کشف کیږي. البته، د میکانیزم تکرار شوي موقعیت دقت د ثابت ډایل شاخص او میټر په واسطه کشف کیدی شي.
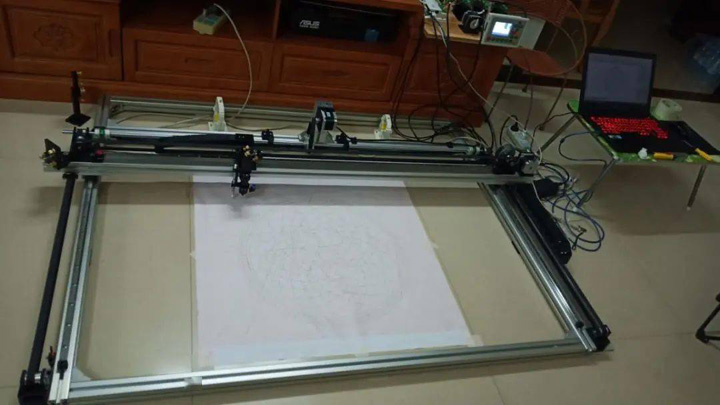
د ازموینې لپاره د کنټرول سیسټم سره وصل کړئ
د انځور درې ځله تکرارولو وروسته، تاسو لیدلی شئ چې ټول سټروکونه پرته له کوم ګوسټینګ څخه یو ځای دي، دا په ګوته کوي چې ځای په ځای کول سم دي. اوس مهال، د XY محور دمخه ګرافیکونه رسم کولی شي. که چیرې د قلم پورته کولو فعالیت اضافه شي، نو دا کولی شي په لویه کچه پلاټر شي. البته، اصلي هدف د لیزر کټر ماشین جوړول دي، نو موږ باید سخت کار ته دوام ورکړو.
د XY محور بشپړیدو وروسته، بل ګام د Z محور جوړول دي. د Z محور جوړولو دمخه، موږ باید ترسره کړو 3D د ټول چوکاټ ماډل کول او ډیزاین کول. ځکه چې د Z محور د پرې کولو پلیټ فارم سره وصل دی او د چوکاټ ماډل کې ټاکل شوی، دا باید یوځای ډیزاین او تولید شي. د Z محور د پورته کیدو او ښکته کیدو دندې درک کوي، او بیا د XY محور ماډل مستقیم په هغې کې ځای په ځای کیږي، او ترکیب کولی شي د XYZ محور فعالیت درک کړي.
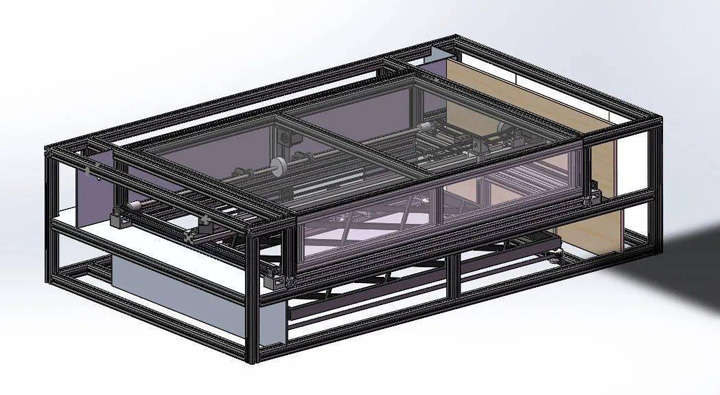
د زیډ-ایکسس لفټ پلیټ فارم ډیزاین کړئ
د سولیډ ورکس ماډلینګ په کارولو سره، د لیزر پرې کولو میز ټول چوکاټ او Z-محور جوړښت ډیزاین کړئ. له لارې 3D د لیدلوري له مخې، ساختماني ستونزې په چټکۍ سره کشف او سم کیدی شي.
د حرکت وړ پلیټ فارم ودانۍ
د چوکاټ او جوړښت په ځای کولو سره، د ماشین په ښکته برخه کې د حرکت وړ پلیټ فارم جوړ کیدی شي. د لیزر کټر ټول ماشین په پلیټ فارم کې ځای پر ځای شوی. ماشین نسبتا لوی دی. د لیزر پرې کولو میز جوړول او بیا یې پورته لیږدول غیر واقعیت لري. دا پروسه به د ماشین دقت هم اغیزمن کړي، نو دا یوازې په ښکته ګرځنده پلیټ فارم کې جوړ کیدی شي.
۱. اوس په ښکته برخه کې د حرکت وړ پلیټ فارم جوړول پیل کړئ، لومړی د چوکاټ جوړولو لپاره ۵۰۵۰ ضخامت لرونکی مربع فولاد واخلئ.
۲. مربع فولاد یو په یو ویلډ کیږي، او د بشپړیدو وروسته خورا قوي کیږي، او د ټول کس په ناستیدو کې کومه ستونزه نشته.
۳. چوکاټ ته ۴ رولرونه ولګوئ او ۶۰ پریږدئ0mm په چپ اړخ کې تشه. اصلي موخه د دوامداره تودوخې اوبو او هوا پمپ لپاره ځای خوندي کول دي. اوس چې د ګرځنده پلیټ فارم چوکاټ ویلډ شوی، نو اړینه ده چې د لرګیو یوه طبقه په پورته او ښکته کې نصب شي.
۴. د ماشین چوکاټ جوړ کړئ او د انټرنیټ څخه د المونیم پروفایلونه واخلئ. ماډل دا دی 4040 د ملي معیاري المونیم پروفایلونه. د دې ملي معیاري المونیم پروفایل کارولو اصلي دلیل دا دی چې دا په وزن کې نسبتا سپک دی، د نصبولو وروسته اداره کول اسانه دي، ښه ځواک لري، او شاوخوا ګرد کونجونه یې نسبتا کوچني دي ترڅو د راتلونکو شیټ فلزي پینلونو ډیزاین او نصبولو کې اسانتیا رامنځته کړي.
د ناستې په خونه کې د ماشین چوکاټ جوړولو لپاره، دا د فټ کولو لپاره خورا لوی دی.
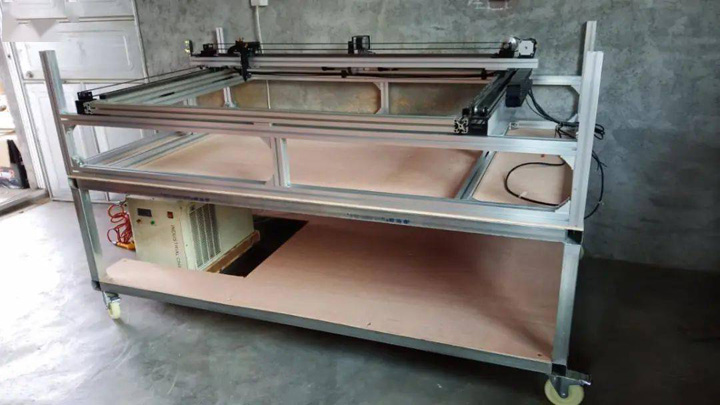
د XY محور او ماشین چوکاټ راټول کړئ
۵. د XY محور او د ماشین چوکاټ راټول کړئ، بشپړ شوی چوکاټ په ګرځنده پلیټ فارم کې واچوئ، او بیا د ماشین چوکاټ کې ډیبګ شوی XY محور نصب کړئ. ټولیز اغیز لاهم ښه دی.
۶. د Z-axis ملاتړ پاڼې جوړول پیل کړئ، د المونیم پاڼه ولیکئ، او د سوري موقعیت مشخص کړئ. د څلورو ورته ملاتړ پاڼو جوړولو لپاره یو څه سوراخ کول او ټایپ کول وکړئ.
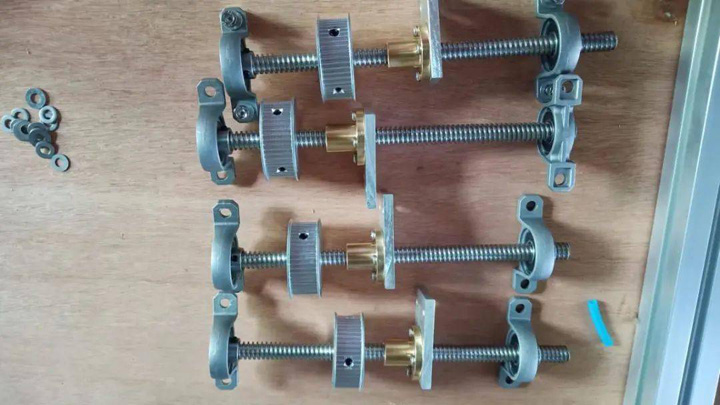
د Z-Axis لفټ سکرو راټول کړئ
7. د Z-axis د پورته کولو سکرو راټول کړئ، او د T-شکل سکرو، همغږي پللي، د بیرنگ سیټ، ملاتړ پلیټ، او فلانج مغز راټول کړئ.
۸. د Z-axis لفټینګ سکرو، سټیپر موټور، او د وخت بیلټ نصب کړئ. د Z-axis لفټینګ اصل: سټیپینګ موټور د دواړو خواوو د تنشنینګ څرخونو له لارې همغږي بیلټ ټینګوي. کله چې موټور څرخي، نو دا د 8 پورته کولو پیچونه په ورته لوري کې ګرځوي، ترڅو 4 ملاتړي ټکي په ورته وخت کې پورته او ښکته حرکت وکړي، او د پرې کولو پلیټ فارم په ورته وخت کې د ملاتړي نقطو سره وصل وي. پورته او ښکته حرکت. کله چې د شاتو مچ پینل نصب کړئ، تاسو اړتیا لرئ د فلیټنس تنظیم کولو ته پاملرنه وکړئ. د ټول چوکاټ د h4 توپیر اندازه کولو لپاره د ډایل شاخص وکاروئ، او د h8 توپیر 8 ته تنظیم کړئ.1mm.
میخانیکي جوړښتونه لکه د هوا د لارې جوړښت، د لیزر رڼا لاره، او د شیټ فلز پوټکی به وروسته په تفصیل سره تشریح شي کله چې اړونده سیسټم پکې شامل وي. بیا، دریمه برخه به معرفي شي.
دریم ګام. د لیزر ټیوب کنټرول سیسټم تنظیم کول
1. غوره یې کړئ CO2 د لیزر ټیوب ماډل. د لیزر ټیوب په دوه ډوله ویشل شوی دی: د شیشې ټیوب او د راډیو فریکونسۍ ټیوب. د RF ټیوب د لوړ دقت، کوچني ځای او اوږد ژوند سره 30V ټیټ ولټاژ غوره کوي، مګر قیمت یې ګران دی، پداسې حال کې چې د شیشې ټیوب ژوند شاوخوا 1500 ساعته دی، ځای نسبتا لوی دی، او دا د لوړ ولټاژ لخوا پرمخ وړل کیږي، مګر قیمت یې ارزانه دی. که تاسو یوازې لرګي پرې کړئ، چرم، اکریلیک، د شیشې ټیوبونه په بشپړ ډول وړ دي، او په بازار کې ډیری لیزر کټرونه اوس مهال د شیشې ټیوبونه کاروي. د لګښت مسلې له امله، زه د شیشې ټیوب غوره کوم، د 160 اندازه0mm*60mm، د لیزر ټیوب یخولو لپاره د اوبو یخولو ته اړتیا ده، او دا د تودوخې ثابت اوبه دي.
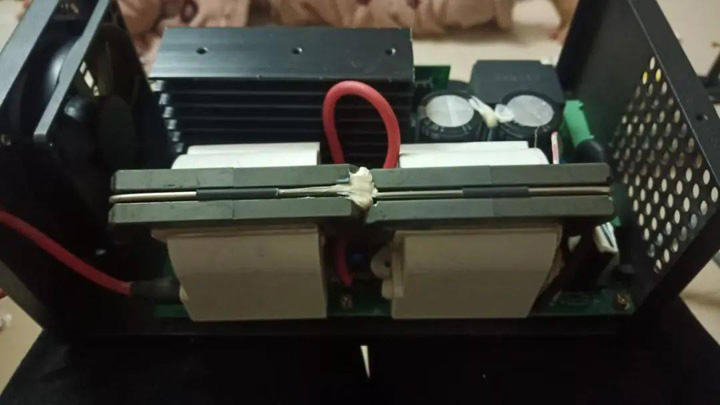
د لیزر بریښنا رسول
هغه لیزر ټیوب بریښنا رسونه چې ما غوره کړې ده هغه ده 100W د لیزر بریښنا رسولو. د لیزر بریښنا رسولو فعالیت معرفي شو. د لیزر ټیوب مثبت الکترود نږدې 10,000 ولټو لوړ ولټاژ خپروي. د لوړ غلظت له امله CO2 د لوړ ولټاژ خارجیدونکي اکسیټیشن ټیوب کې د ګازو د جذبولو لپاره، د ټیوب په پای کې د 10.6um طول موج سره یو لیزر تولید کیږي. په یاد ولرئ چې دا لیزر نه لیدونکی رڼا ده.
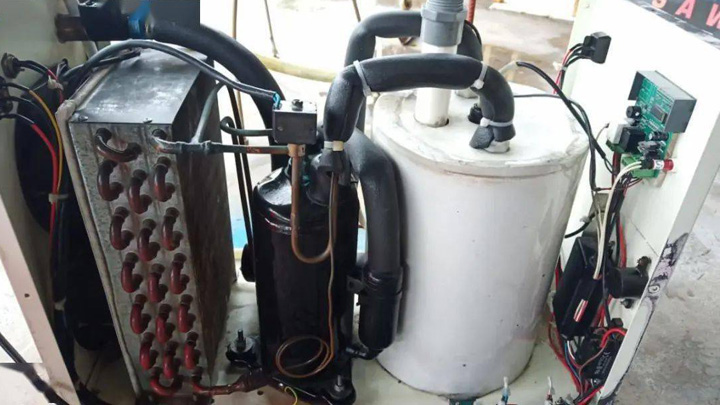
CW5000 د اوبو چیلر
۲. د اوبو چلونکی غوره کړئ. د لیزر ټیوب به د عادي کارونې پرمهال لوړه تودوخه تولید کړي، او دا باید د اوبو د جریان له لارې یخ شي. که چیرې تودوخه ډیره لوړه وي او په وخت سره یخ نشي، نو دا به د لیزر ټیوب ته نه بدلیدونکی زیان ورسوي، چې په پایله کې به د ژوند تیز کمښت یا د لیزر ټیوب د ماتیدو لامل شي. هغه سرعت چې د اوبو د تودوخې راټیټیږي د لیزر ټیوب فعالیت هم ټاکي.
د اوبو یخولو دوه ډولونه شتون لري، یو د هوا یخولو دی، او بل د هوا کمپرسور یخولو په کارولو سره د یخولو طریقه ده. که چیرې لیزر ټیوب شاوخوا وي 80W، د هوا یخ کول وړ کیدی شي، مګر که دا ډیر شي 80W، د کمپرسور د یخولو طریقه باید وکارول شي. که نه نو، تودوخه په هیڅ ډول نشي ماتیدلی. هغه ثابت تودوخه اوبه چې زه یې غوره کوم هغه ده CW5000 ماډل. که چیرې د لیزر ټیوب ځواک لوړ شي، نو دا ثابت تودوخې اوبه لاهم وړ کیدی شي. په ټول ماشین کې د تودوخې کنټرول سیسټم، د اوبو ذخیره کولو بالټ، د هوا کمپرسور، او د یخولو پلیټ شامل دي. د ماډل جوړښت.
۳. د لیزر ټیوب نصب کړئ، د لیزر ټیوب د ټیوب په اساس نصب کړئ، د لیزر ټیوب h3 تنظیم کړئ ترڅو دا د ډیزاین لوړوالي سره سم وي، او په احتیاط سره یې اداره کولو ته پاملرنه وکړئ.
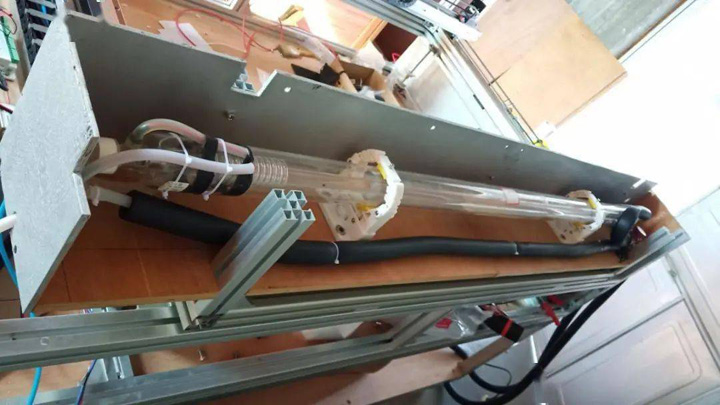
د لیزر ټیوب نصب کول
د اوبو د دوامداره تودوخې پایپ سره وصل کړئ. دا باید په یاد ولرئ چې د اوبو داخلول لومړی د لیزر ټیوب له مثبت قطب څخه ننوځي، د لیزر ټیوب مثبت اوبو داخلول باید ښکته مخ شي، سړې اوبه له ښکته څخه ننوځي، او بیا د لیزر ټیوب د منفي قطب له پورته څخه راوځي، او بیا د اوبو د گردش محافظت سویچ له لارې بیرته راستنیدو ته راستنیږي. د دوامداره تودوخې د اوبو ټانک یو دوره بشپړوي. کله چې د اوبو دوره ودریږي، د اوبو محافظت سویچ منقطع کیږي، او د فیډبیک سیګنال کنټرول بورډ ته لیږل کیږي، کوم چې د لیزر ټیوب بندوي ترڅو د ډیر تودوخې مخه ونیسي.
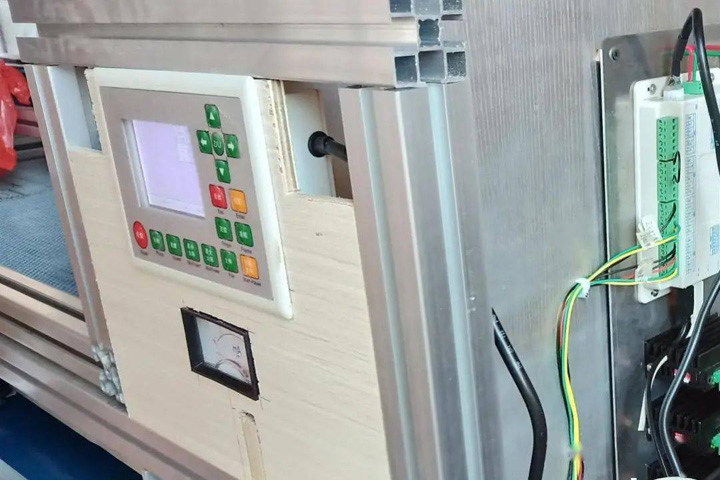
د امیټر سره وصل کړئ
۴. د لیزر ټیوب منفي قطب د امپیټر سره وصل دی، او بیا د لیزر بریښنا رسولو منفي قطب ته بیرته راځي. کله چې لیزر ټیوب کار کوي، امپیټر کولی شي د لیزر ټیوب جریان په ریښتیني وخت کې وښيي. د عددي ارزښت له لارې، تاسو کولی شئ د ټاکل شوي ځواک او اصلي ځواک پرتله کړئ ترڅو قضاوت وکړئ چې ایا لیزر ټیوب په نورمال ډول کار کوي.
۵. د لیزر د بریښنا رسولو سرکټ، د اوبو دوامداره تودوخه، د اوبو د ساتنې سویچ، ایمیټر سره وصل کړئ، او محافظتي عینکې چمتو کړئ (ځکه چې لیزر ټیوب د نه لیدو وړ رڼا خپروي، تاسو اړتیا لرئ چې د 5um ځانګړي محافظتي عینکې وکاروئ)، او د لیزر ټیوب بریښنا 10.6٪ ته تنظیم کړئ، د برسټ حالت فعال کړئ، د ازموینې بورډ د لیزر ټیوب مخې ته ځای په ځای کړئ، د لیزر د خپریدو لپاره سویچ فشار ورکړئ، بورډ سمدلاسه سوځول کیږي، او د ازموینې اغیزه خورا ښه ده.
بل ګام د آپټیکل لارې سیسټم تنظیم کول دي.
څلورم ګام. د لیزر ټیوب لایټ لارښود سیسټم تنظیم کول
څلورمه برخه د لیزر ټیوب رڼا لارښود سیسټم تنظیم دی. لکه څنګه چې پورته انځور کې ښودل شوي، د لیزر ټیوب لخوا خارج شوی لیزر رڼا د یوې هندارې لخوا دوهمې هندارې ته 4 درجو ته انعکاس کیږي، او دوهمه هنداره بیا د 90 درجو لخوا دریمې هندارې ته انعکاس کیږي. انعکاس د دې لامل کیږي چې لیزر د تمرکز لینز په لور ښکته شي، کوم چې بیا لیزر تمرکز کوي ترڅو یو ډیر ښه ځای جوړ کړي.
د دې سیسټم مشکل دا دی چې د ماشین کولو په پروسه کې د لیزر سر په هر ځای کې وي، متمرکز ځای باید په ورته نقطه کې وي، دا په دې معنی ده چې نظري لارې باید په حرکت حالت کې سره سمون ولري، که نه نو د لیزر بیم به منحرف شي او هیڅ رڼا به نه خپریږي.
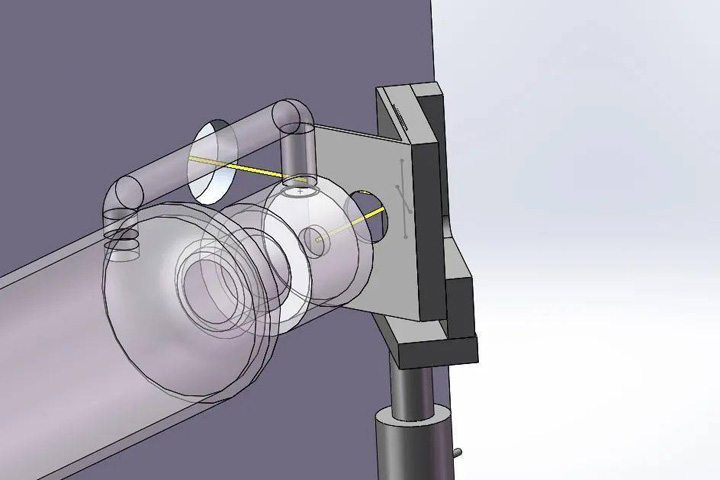
د لومړۍ سطحې عکس آپټیکل لارې ډیزاین
د عکس بریکٹ د تنظیم کولو پروسه: عکس او لیزر په 45 درجې زاویه کې دي، کوم چې د لیزر نقطې قضاوت کول ستونزمن کوي. دا اړینه ده چې 3D د مرستندویه تنظیم لپاره د 45 درجې بریکٹ چاپ کړئ، جوړښت شوی کاغذ په سوري کې پیسټ کړئ، او لیزر فعال شو. د سپاټ شوټینګ حالت (په وخت 0.1S، بریښنا 20% د ننوتلو مخنیوي لپاره)، د بریکٹ لوړوالی، موقعیت او د گردش زاویه تنظیم کړئ، ترڅو د رڼا ځای د ګردي سوري په مرکز کې کنټرول شي.
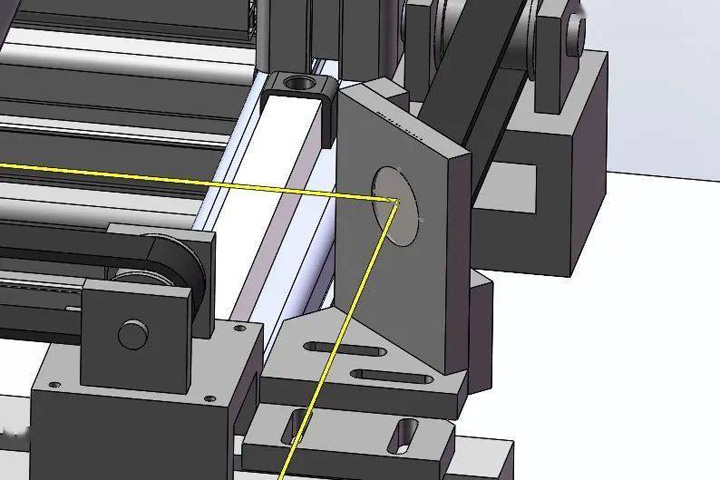
د دوهمې سطحې هندارې آپټیکل لارې ډیزاین
د دوهم عکس بریکٹ د نصب کولو دقیق موقعیت او نصب h8 د دې له لارې ترلاسه کیږي 3D د دوهمې سطحې عکس لارې ډیزاین، او د دوهمې سطحې عکس بریکٹ د ورنیر کیلیپر اندازه کولو سره په سمه توګه نصب شوی (لومړی یې لومړني موقعیت ته نصب کړئ).
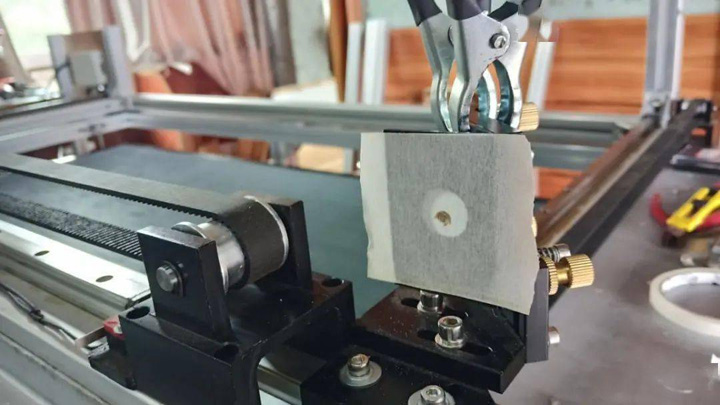
د لومړۍ سطحې عکس د انعکاس زاویه تنظیم کړئ
د لومړۍ سطحې هندارې د زاویې د تنظیم کولو پروسه: د Y محور د هندارې ته نږدې کړئ، د لیزر نقطه، بیا د Y محور پای لرې کړئ، او بیا نقطه. پدې وخت کې، دا به وموندل شي چې دوه ټکي سره سمون نه خوري، که چیرې نږدې نقطه لوړه وي او لرې نقطه ټیټه وي، نو هندارې ته اړتیا ده چې پورته وګرځي، او برعکس؛ بل ګام دا دی چې د لرې او نږدې نقطو جوړولو ته دوام ورکړئ، که چیرې نږدې نقطه کیڼ اړخ ته وي او لرې نقطه ښي اړخ ته وي، تاسو اړتیا لرئ چې هندارې ته د کیڼ اړخ ته د ګرځیدو لپاره تنظیم کړئ، او برعکس، تر هغه چې نږدې نقطه د لرې نقطې سره د یوې نقطې په توګه سمون ونه مومي، دا پدې مانا ده چې د دوهم سطحې هندارې نظری لاره د Y محور د حرکت لوري سره په بشپړه توګه موازي ده.
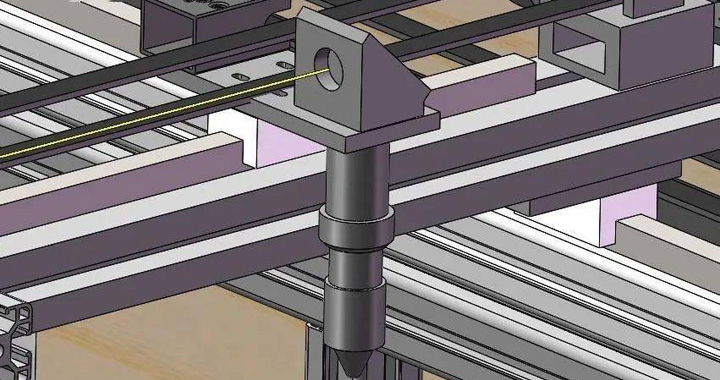
د سطحې د عکس د نظري لارې دریم ډیزاین
د دوهمې سطحې هندارې د زاویې د تنظیم کولو پروسه: Y محور د لومړي سطحې هندارې ته واړوئ، بیا د X محور نږدې پای ته واړوئ، د لیزر نقطې وکړئ، بیا د X محور لرې پای ته واړوئ، او بیا د لیزر نقطې وکړئ، پدې وخت کې، وګورئ چې ایا نږدې نقطه لوړه ده او لرې نقطه ټیټه ده، تاسو اړتیا لرئ چې د دوهمې سطحې هندارې تنظیم کړئ ترڅو پورته وګرځي، او برعکس. په بل ګام کې، ټکي جوړولو ته دوام ورکړئ، یو ټکی لرې او یو نږدې، که نږدې نقطه کیڼ اړخ ته وي او لرې نقطه ښي اړخ ته وي، تاسو اړتیا لرئ چې د دوهمې سطحې هندارې تنظیم کړئ ترڅو کیڼ اړخ ته وګرځي، او برعکس، تر هغه چې نږدې نقطه او لرې نقطه د یوې نقطې سره سمون ولري، پدې معنی چې د نږدې پای دریمې سطحې هندارې نظری لاره د X محور د حرکت لوري سره په بشپړه توګه موازي ده. بیا د Y محور لرې پای ته واستوئ، او د X محور په نږدې پای او لرې پای کې یوه نقطه په نښه کړئ، که چیرې دوی سره سمون ونلري نو دا پدې مانا ده چې د دوه هندارو لارې یو بل سره نه تیریږي، او دا اړینه ده چې د لومړي سطحي هندارو زاویه تنظیم کړئ تر هغه چې د Y محور په نږدې پای کې د X محور کې دوه ټکي او د Y محور په لرې پای کې د X محور کې دوه ټکي او څلور ټکي په بشپړ ډول سره سمون ونلري.
په حقیقت کې، په دې مرحله کې سمون پای ته نه دی رسیدلی. وګورئ چې ایا د دریمې سطحې عکس لینز هولډر د رڼا ځای د دایرې په مرکز کې دی. کله چې د رڼا ځای کیڼ اړخ ته وي، د دوهمې سطحې عکس لینز هولډر باید بیرته حرکت وکړي، او برعکس. د ټول لیزر ټیوب موقعیت تنظیم کړئ ترڅو ښکته حرکت وکړي، او برعکس. کله چې د دوهمې سطحې عکس بریکٹ بدل کړئ، موږ اړتیا لرو چې د دوهمې سطحې عکس لینز زاویه تنظیم کولو پروسه بیا تکرار کړو. کله چې د لیزر ټیوب h3 بدل کړئ، موږ اړتیا لرو چې د لینز تنظیم کولو ټوله پروسه یو پاس تکرار کړو (پشمول: د لومړي سطحې عکس بریکٹ، د لومړي عکس لینز او د دوهمې سطحې عکس د تنظیم کولو پروسه)، او نقطې بیا ترسره کړئ تر هغه چې د رڼا ځای په مرکز موقعیت کې وي او 2 ټکي په بشپړ ډول سره سمون ولري.
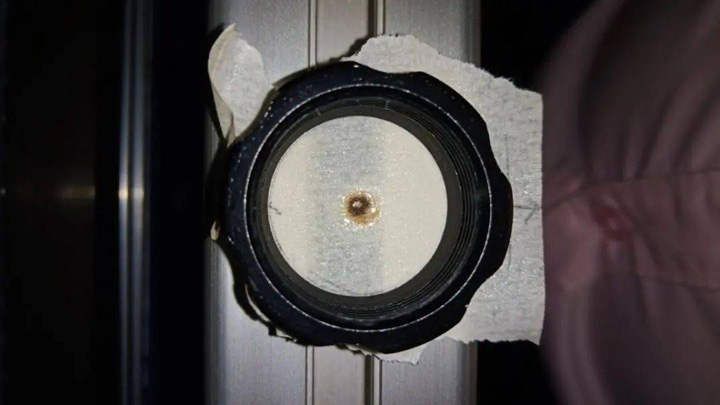
د دریمې سطحې عکس د انعکاس زاویه تنظیم کړئ
د دریمې سطحې عکس د زاویې د تنظیم کولو پروسه: د عکس تنظیم کول د عکس پر بنسټ د Z محور پورته کولو او ښکته کولو دوه ټکي اضافه کول دي، یعنې 3 ټکي. د تنظیم کولو اصل دا دی چې لومړی د 2 ټکو د پورته کولو نقطه وټاکئ او بیا د X محور بل پای ته واړوئ، او بیا د پورته کولو نقطه ووهئ. که چیرې د رڼا ځای لوړ ټکی د ټیټ ټکي څخه لوړ وي، نو تاسو اړتیا لرئ چې د دریمې سطحې عکس لینز شاته وګرځوئ، او برعکس. ښي خوا ته وګرځوئ او برعکس.
که چیرې د رڼا ځای تل د سمون لپاره تنظیم نشي، نو دا پدې مانا ده چې د دریمې سطحې عکس نظری لاره د ایکس محور سره سمون نه لري، او دا اړینه ده چې د دوهمې سطحې عکس لینز زاویه تنظیم کولو لپاره بیرته راستانه شي. دا اړینه ده چې د لیزر ټیوب h3 تنظیم کولو لپاره بیرته راستانه شي، او بیا د ریورس بریکٹ څخه پیل وکړئ ترڅو دا بیا تنظیم کړئ تر هغه چې 2 ټکي په بشپړ ډول سره سمون ونلري.
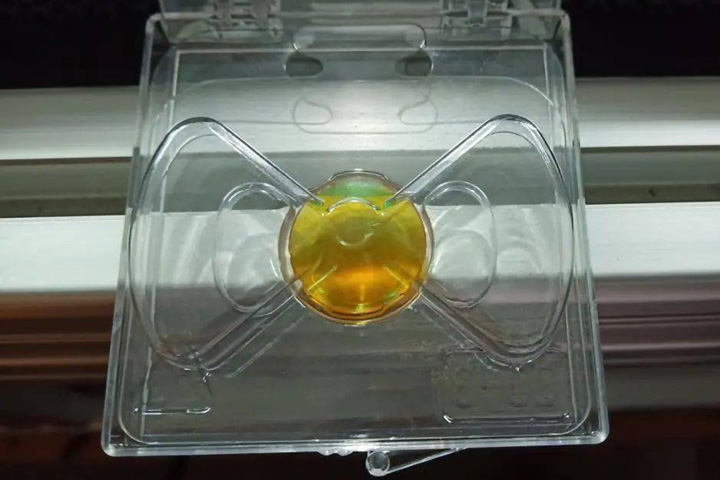
د تمرکز لینز
د تمرکز لینز څلور ډولونه شتون لري: ۵۰.۸، ۶۳.۵، ۷۶.۲، او ۱۰۱.۶. ما ۵۰ غوره کړل.8mm.
د لیزر سر په سلنډر کې د تمرکز لینز واچوئ، د محدب اړخ پورته سره، د لرګیو یو ځوړند تخته ځای په ځای کړئ، د ایکس محور حرکت ورکړئ ترڅو هر یو ټکی جوړ کړئ. 2mm، د ترټولو پتلی ځای سره موقعیت ومومئ، د لیزر سر او لرګین تختې ترمنځ فاصله اندازه کړئ، دا فاصله دا د لیزر پرې کولو لپاره ترټولو مناسب فوکل اوږدوالی موقعیت دی، او په دې مرحله کې نظری لاره تنظیم شوې ده.
پنځم ګام. د بلو ایګزاسټ سیسټم تنظیم کول
پنځمه برخه د هوا د وهلو او د وتلو سیسټم تنظیم دی. د لیزر پرې کولو په جریان کې به غټ لوګی تولید شي، او غټ لوګی ذرات به د تمرکز پلیټ پوښي او د پرې کولو ځواک به کم کړي. حل دا دی چې د تمرکز پلیټ مخې ته د هوا پمپ زیات شي.
هغه هوا پمپ چې زه یې غوره کوم د هوا کمپرسور هوا پمپ دی، اصلي دلیل یې دا دی چې د هوا فشار نسبتا لوړ دی، او د پرې کولو پرمهال د ګاز د عمل له امله د پرې کولو موثریت زیات کیدی شي. د محصول سیګنال د سولینایډ والو کنټرول لپاره د اصلي بورډ څخه وصل دی، او سولینایډ والو د هوا پمپ کنټرولوي ترڅو هوا ووهي.
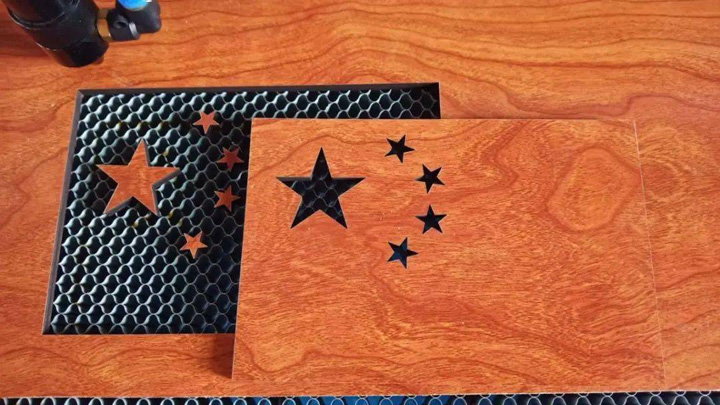
د لیزر پرې کولو لرګیو پروژې
د نصبولو وروسته، زه د آزموینې کټ کولو لپاره انتظار نشم کولی 6mm څو پوړیزه تخته، چې په اسانۍ سره پرې کیدی شي، او اغیز یې خورا مثالی دی. یوازینۍ ستونزه دا ده چې د وتلو سیسټم بشپړ شوی نه دی، او لوګی نسبتا لوی دی.
د ډیزاین اندازې سره سم د سټینلیس سټیل پلیټ پرې کړئ، او د ډرل کولو وروسته د سټینلیس سټیل پلیټ د پیچونو سره تنظیم کړئ. ټول ماشین په بشپړ ډول تړل شوی، یوازې د هوا داخلیدل او د هوا بهر پریښودل.
د وتلو فین په دیوال کې نصب شوی، او یو بریکٹ باید جوړ شي.
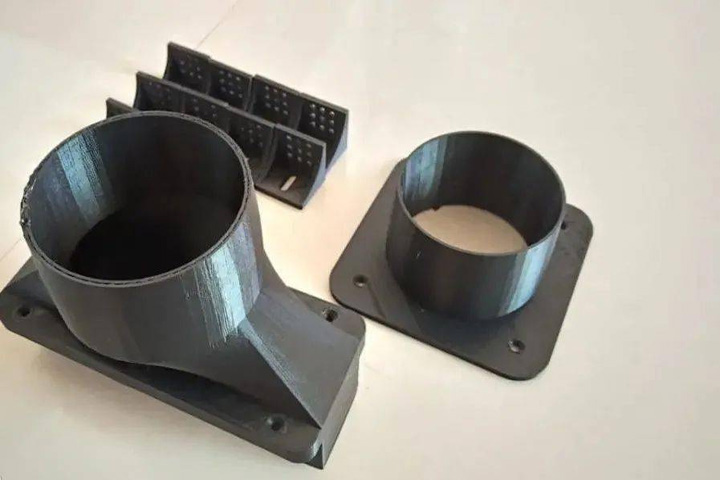
3D چاپ شوی هوایی پلورنځی
د منځني فشار فین کاروي a 300W بریښنا، یو مستطیل هوایی لاره چې په ځانګړي ډول د خپل المونیم الیاژ کړکۍ د اندازې سره سم ډیزاین شوې.
شپږم ګام. د رڼا او تمرکز سیسټمونو تنظیم کول
شپږمه برخه د رڼا او تمرکز سیسټم دی، کوم چې د خپلواک بریښنا رسولو 6V LED رڼا پټه کاروي، او LED رڼا په ورته وخت کې د کنټرول سیسټم برخې، پروسس کولو ساحې او ذخیره کولو ساحې ته اضافه کیږي.
د لیزر سر شاته د تمرکز لپاره یو کراس لیزر سر اضافه شوی دی. دا د 5V خپلواک بریښنا رسولو څخه کار اخلي او د خپلواک سویچ سره سمبال دی. د لیزر سر موقعیت د کراس لاین لخوا ټاکل کیږي. افقي لیزر لاین د بورډ ژوروالي قضاوت کولو لپاره کارول کیږي. مرکز په ګوته کوي چې بورډ فلیټ نه دی یا د فوکل اوږدوالی په سمه توګه تنظیم شوی نه دی، تاسو کولی شئ د Z محور پورته او ښکته تمرکز تنظیم کړئ، او افقي کرښه مرکز ته تنظیم کړئ.
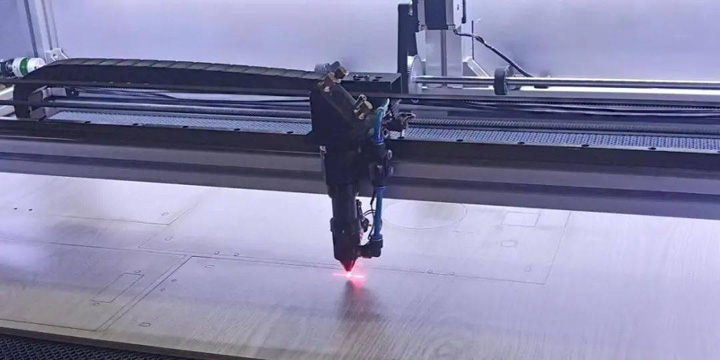
د لیزر کراس فوکس نصب کړئ
اووم فصل: عملیاتي اصلاح
اوومه برخه د عملیاتو اصلاح ده. د بیړني تمځای اسانتیا لپاره، د بیړني تمځای سویچ د کار سطحې ته نږدې په پورتنۍ برخه کې ډیزاین شوی، او یو کیلي سویچ، USB انٹرفیس او ډیبګ کولو پورټ په اړخ کې نصب شوی. مخکینۍ برخه د اصلي بریښنا سویچ، د هوا د وهلو او د وتلو کنټرول سویچ، د LED څراغ سویچ، لیزر فوکس سویچ سره ډیزاین شوې، کوم چې ټول عملیات د یوې پینل لاندې بشپړولو ته اجازه ورکوي.
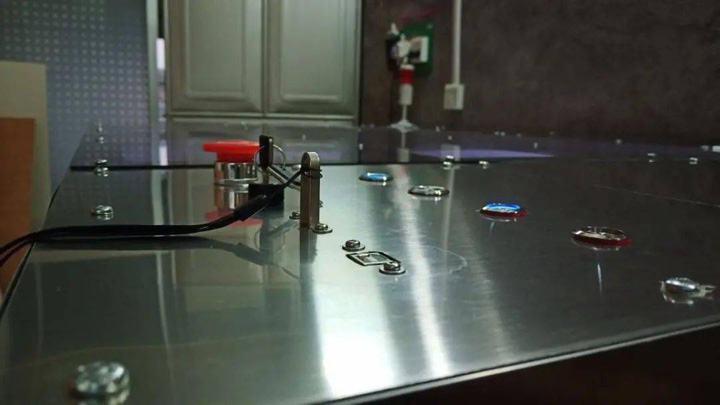
د تڼۍ ترتیب بدل کړئ
د کابینې دروازې د ماشین په دواړو خواوو کې ډیزاین شوي، کیڼ اړخ د لیزر کټر لخوا کارول شوي وسایلو ذخیره کولو لپاره کارول کیږي، او ښي اړخ د تفتیش او ساتنې لپاره کارول کیږي. د مخ په ښکته برخه کې د تفتیش کړکۍ شتون لري. کله چې یو ورک پیس غورځول کیږي، نو دا له لاندې څخه ایستل کیدی شي. تاسو دا هم لیدلی شئ چې ایا د لیزر ځواک کافي دی او ایا دا په وخت سره پرې شوی، ترڅو په وخت سره ځواک زیات شي.
ما د پښو پیډل هم اضافه کړ. کله چې تاسو د لیزر کټر پیل کولو ته اړتیا لرئ، تاسو اړتیا لرئ چې یوازې د عملیاتو بشپړولو لپاره د پښو پیډل باندې ګام پورته کړئ، کوم چې د ستړي کونکي تڼۍ عملیات خوندي کوي، کوم چې خورا ګړندی او اسانه دی.
ګام ۸. ازموینه او ډیبګ
په نهایت کې، دا اړینه ده چې د لیزر پرې کولو سیسټم دندې و ازمول شي، د غوره پایلو ترلاسه کولو لپاره د کارولو په پروسه کې د پرې کولو پیرامیټرې ښه شي، او د لیزر پرې کولو او لیزر نقاشۍ دندې ډیبګ شي.
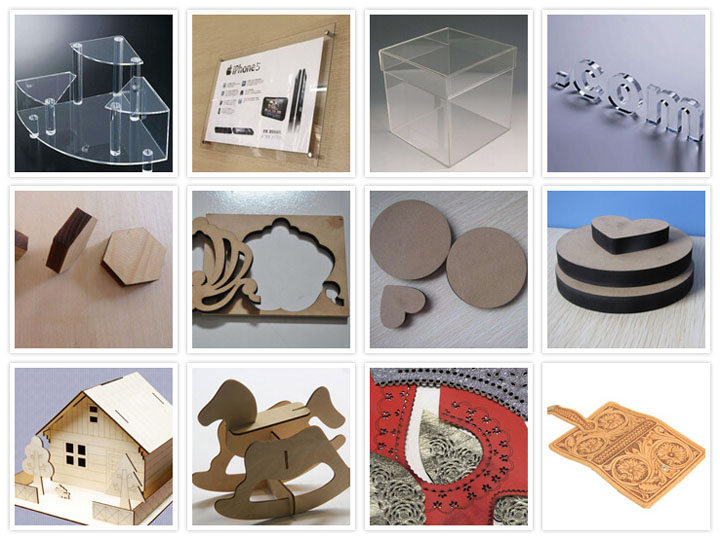
د لیزر پرې کولو پروژې
په دې مرحله کې، د لیزر پرې کولو ټول ماشین بشپړ شوی دی. د جوړولو په پروسه کې ځینې خنډونه او ستونزې چې د سخت کار له لارې ورسره مخ شوې وې یو په یو له منځه تللي دي. دا DIY تجربه ډیره ارزښتناکه ده. د دې پروژې له لارې، ما د لیزر پرې کولو ماشینونو په اړه ډیر څه زده کړي دي. په ورته وخت کې، زه د صنعت مشرانو د مرستې څخه ډیره مننه کوم، چې پروژه یې لږې لارې جوړې کړې.
FAQs
د DIY لیزر کټر لپاره باید کوم ډول لیزر سرچینه وکاروم؟
د DIY جوړولو لپاره ترټولو عام انتخاب دی a CO2 د شیشې لیزر ټیوب، معمولا په 40W-100W لړۍ. CO2 ټیوبونه ارزانه دي، په پراخه کچه شتون لري، او غیر فلزات لکه لرګي، اکریلیک، او ټوکر په مؤثره توګه پرې کوي. پوهیدل چې څنګه توپیر لري لیزر جنراتورونه کار تاسو سره ستاسو د مطلوب موادو لپاره سم سرچینه غوره کولو کې مرسته کوي. د فایبر لیزر سرچینې په فلزاتو کې غوره فعالیت وړاندې کوي مګر د کور جوړونې چوکاټ کې مدغم کولو لپاره خورا ګران او پیچلي دي.
د کور جوړ شوي لیزر کټر چلولو لپاره کوم سافټویر ته اړتیا لرم؟
د DIY لیزر کټر د ویکتور فایلونو جوړولو لپاره ډیزاین سافټویر (لکه انکسکیپ، لایټ برن، یا کوریلډرا) او کنټرولر سافټویر ته اړتیا لري ترڅو دا ډیزاینونه د ماشین حرکتونو کې ژباړي. د کور جوړونې ډیری تنظیمات د خلاصې سرچینې کنټرولرونه لکه GRBL یا Smoothieware کاروي. د مطابقت وړ انتخابونو ژورې پرتله کولو لپاره، دا لارښود په د لیزر نقاشۍ او کټر سافټویر په DIY او سوداګریزو ماشینونو کې کارول شوي خورا مشهور پروګرامونه پوښي.
د DIY لیزر کټر د فابریکې جوړ شوي ماشین سره څنګه پرتله کیږي؟
یو DIY جوړونه کولی شي مخکې له مخکې پیسې خوندي کړي مګر معمولا دقت، خوندیتوب ځانګړتیاوې او اعتبار قرباني کوي. د فابریکې لخوا جوړ شوي ماشینونه کیلیبریټ شوي آپټیکس، تړل شوي پرې کولو خونې، مناسب وینټیلیشن سیسټمونه، او د CE/FDA خوندیتوب تصدیقونه شامل دي چې په کور کې یې نقل کول ستونزمن دي. پوهیدل د لیزر پرې کولو ماشین څنګه کار کوي په تخنیکي کچه دا په ګوته کوي چې د انجینرۍ څومره توضیحات د دوامداره کټ کیفیت تولید لپاره کارول کیږي، د بیم تنظیم څخه نیولې تر ګاز رسولو پورې.
آیا د لیزر کټر جوړول یا اخیستل ارزانه دي؟
یو بنسټیز DIY CO2 د لیزر کټر لګښت تر منځ کیدی شي $5په برخو کې ۰۰-۲۰۰۰ ډالر، خو پټ لګښتونه په چټکۍ سره زیاتیږي: هنداره، لینزونه، د یخولو سیسټمونه، د وتلو فینونه، تارونه، او د احاطې مواد. یوځل چې تاسو د اسمبلۍ وخت او د ستونزو حل کول په پام کې ونیسئ، یو شوق CO2 د لیزر کټر او نقاش ډیری وختونه د تضمین پوښښ، تخنیکي ملاتړ، او د تولید لپاره چمتو فعالیت سره سم له بکس څخه غوره ارزښت وړاندې کوي.
د لیزر کټر جوړولو پر مهال کوم خوندیتوب احتیاطي تدابیر مهم دي؟
د لیزر وړانګې، د لوړ ولټاژ بریښنا رسولو، او زهرجن لوګي درې لوی خطرونه دي. هر DIY جوړونه باید ستاسو د لیزر طول موج لپاره د سترګو مناسب محافظت، د بیم د ساتلو لپاره تړل شوی د پرې کولو خونه، د فعال کاربن فلټریشن سره د اخراج سیسټم، او د اور وژنې اقدامات شامل وي. بیاکتنه تاسیس شوې. د CNC ماشین خوندیتوب اندیښنې تاسو ته د خوندي عملیاتو لپاره یو اساسي چک لیست درکوي. د دې احتیاطونو څخه هر یو پریښودل کولی شي د جدي ټپي کیدو، اور، یا زهرجن موادو سره د مخ کیدو لامل شي.
آیا زه کولی شم یو لیزر کټر جوړ کړم چې هم نقاشي وکړي؟
هو، ډیری DIY لیزر کټرونه کولی شي د بریښنا تولید او سرعت ترتیباتو تنظیم کولو سره نقاشي وکړي. په ټیټ بریښنا او لوړ سرعت کې، لیزر د سطحې مواد پرته له پرې کولو لرې کوي، په لرګیو، اکریلیک، چرم، او انوډیز شوي المونیم باندې نقاشي ډیزاینونه رامینځته کوي. ستاسو د نقاشۍ کیفیت په پراخه کچه د بیم تمرکز دقت او د حرکت سیسټم سختۍ پورې اړه لري. د هغه څه په اړه د حوالې لپاره چې ترلاسه کیدی شي، دا عمومي کتنه د لیزر کټر د څه لپاره کارول کیږي؟ د مختلفو موادو ډولونو کې د پرې کولو او نقاشۍ غوښتنلیکونو بشپړ لړۍ پوښي.