د CNC پلازما کټر څه شی دی او څنګه کار کوي؟
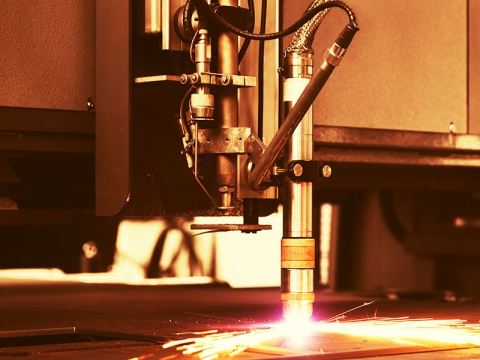
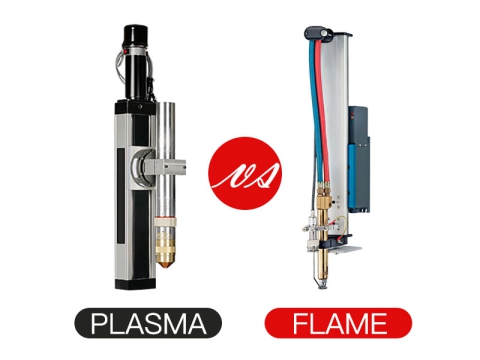
د پلازما قطره او د CNC کنټرولر د CNC پلازما پرې کولو ماشین بلل کیږي. د CNC پلازما کټر یو ساده او اسانه کارول شوی CNC سیسټم سره یوځای کوي ترڅو د لوړ حرارت په وخت کې د نوزل څخه خارج شوي لوړ سرعت هوا جریان ایونیز کړي ترڅو بریښنایی کنډکټرونه جوړ کړي. کله چې جریان تیریږي، کنډکټر د لوړ تودوخې پلازما آرک جوړوي، او د آرک تودوخه د ورک پیس په چیرا کې فلز په محلي ډول منحل (او تبخیر) کوي، او پړسیدلی فلز د لوړ سرعت پلازما هوا جریان ځواک لخوا لرې کیږي ترڅو د چیرا پروسس کولو میتود رامینځته کړي. د حلقوي ګاز جریان ټیکنالوژۍ لخوا رامینځته شوی اوږد او مستحکم پلازما آرک د هر چلونکي فلز اسانه او اقتصادي پرې کول تضمینوي.
ستونزې او حلونه
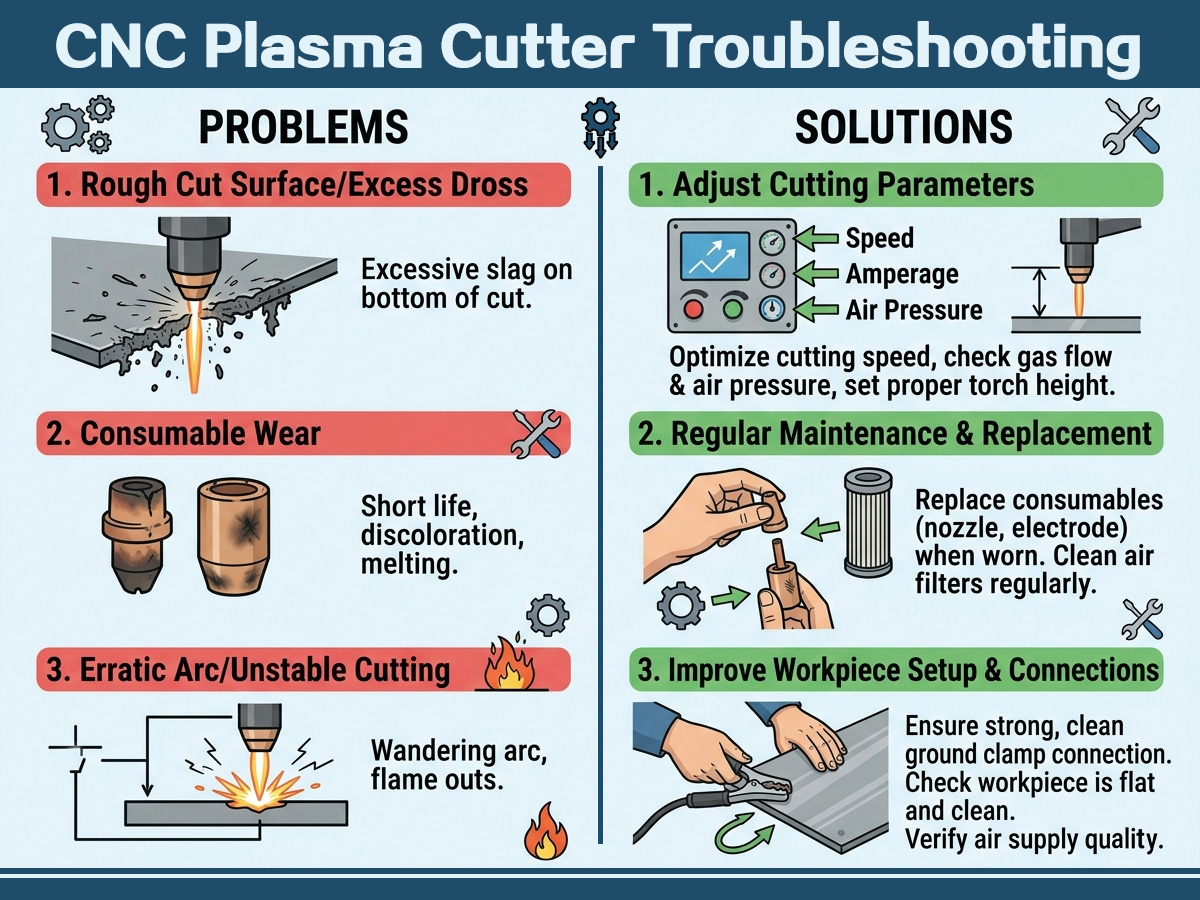
د CNC پلازما کټر ماشین د چلولو په پروسه کې، تاسو به د مختلفو ناکامیو سره مخ شئ. د ستونزو په صورت کې، آپریټر باید لومړی ارام پاتې شي، د ناکامیو لاملونه د ستونزو نښو سره یوځای تحلیل کړي، او د ستونزو د حل لپاره حلونه ومومي.
د کار کولو د هوا فشار ډېر ټیټ دی.
کله چې د پلازما کټر کار کوي، که چیرې د هوا کاري فشار د لارښود لخوا اړین هوا فشار څخه ډیر ټیټ وي، نو دا پدې مانا ده چې د پلازما آرک د ایستلو سرعت کمزوری شوی، او د هوا جریان د اړتیا وړ ارزښت څخه کم دی. پدې وخت کې، د لوړ انرژۍ، لوړ سرعت پلازما آرک نشي رامینځته کیدی. په پایله کې، د چیرا کیفیت ضعیف دی، چیرا نه ننوځي، او چیرا راټولیږي. د ناکافي هوا فشار لاملونه دا دي: د هوا کمپرسور څخه د هوا ناکافي داخلول. د کټر د هوا تنظیم کونکي والو د فشار تنظیم خورا ټیټ دی، په سولینایډ والو کې د تیلو ککړتیا شتون لري، او د هوا لاره اسانه نه ده. له همدې امله، دا اړینه ده چې له دې اړخونو څخه یو په یو وڅیړئ، او ستونزې ومومئ او په وخت سره یې ښه کړئ.
د کار کولو د هوا فشار ډېر لوړ دی.
که چیرې د ننوتلو هوا فشار ډیر لوړ وي، د پلازما آرک له جوړیدو وروسته، ډیر هوا جریان به د متمرکز آرک کالم له مینځه یوسي، د آرک کالم انرژي به خپره کړي، او د پلازما آرک د پرې کولو ځواک به کمزوری کړي. اصلي دلیلونه دا دي: د ننوتلو هوا ناسم تنظیم، د هوا فلټر فشار کمولو والو ډیر تنظیم یا د هوا فلټر فشار کمولو والو ناکامي.
د اغوستلو برخو لکه د الکترود نوزلونو ناسم نصب کول.
د الکترود نوزل تار شوی دی او باید په خپل ځای کې پیچکاري شي. د نوزل ناسم نصب کول، لکه د سکرو تار نه ټینګ شوی، او د ایډي اوسني حلقه په سمه توګه نه ده نصب شوې، دا به د بې ثباته پرې کولو او اغوستلو برخو ته ډیر ژر زیان ورسوي.
د AC ولتاژ داخلول ډېر ټیټ دي.
د کمیشن کولو او کارولو دمخه، وګورئ چې ایا د پلازما پرې کولو ماشین سره وصل د بریښنا شبکه کافي بار وړلو ظرفیت لري او ایا د بریښنا تار مشخصات اړتیاوې پوره کوي. د پلازما پرې کولو ماشین د نصب کولو ځای باید د لویو بریښنایی تجهیزاتو او د مکرر بریښنایی مداخلې ځایونو څخه لرې وي.
د ځمکني تار او کاري ټوټې ترمنځ ضعیف تماس.
د پرې کولو دمخه ځمکنۍ کول یو اړین چمتووالی دی. که چیرې د ځمکنۍ کولو کوم ځانګړی وسیله ونه کارول شي، د ورک پیس په سطحه موصلیت شتون لري، او د ځمکني تار اوږدمهاله کارول د جدي عمر سره به د ځمکې تار او ورک پیس ترمنځ ضعیف تماس رامینځته کړي.
د مشعل گرفت د پرې کولو سرعت او عمودی والی.
د پرې کولو سرعت باید د مختلفو موادو او ضخامت سره سم ګړندی یا ورو وي، او اوسنی اندازه باید یو شان وي. ډیر ګړندی یا ډیر ورو به د پرې کولو سطحه نا مساوي او په پورتنۍ او ښکته څنډو کې سلیګ رامینځته کړي. سربیره پردې، د پرې کولو مشعل په عمودي ډول نه نیول کیږي، او سپری شوی پلازما آرک هم په تریخ ډول سپری شوی، کوم چې به د پرې کولو سطحه د یو سلیپ لامل شي.
ستونزه حل کول
| ستونزې | د مسلې لامل | د حل |
| د کوربه "بریښنا سویچ" چالان کړئ، د بریښنا څراغ نه روښانه کیږي | ۱. د "بریښنا شاخص" څراغ مات شوی دی | بدله کړئ |
| ۲. ۲A فیوز خراب دی | بدله کړئ | |
| ۳. د ان پټ ۳-فیز ۳۸۰ ولټاژ نشته | عاجل | |
| ۴. د ۳۸۰ ولټه ۳-پړاو ولتاژ پړاو ضایع کول. "د پړاو شاخص نشتوالی" رڼا | د درې پړاوه ولټاژ اندازه کولو لپاره ملټي میټر وکاروئ باید اړتیاوې پوره کړي | |
| ۵. برېښنا او داسې نور | بدله کړئ | |
| ۶. خراب کنټرول پینل یا کوربه | عاجل | |
| وروسته له دې چې د ان پټ درې پړاوه بریښنا فعاله شي، فین نه ګرځي، مګر د "بریښنا شاخص" څراغ فعال وي. | ۱. د درې پړاوه بریښنا د ضایع کیدو ان پټ | د ودانیزو موادو چلند د جدول ۱.۴ سره سم |
| ۲. د بهرنیو اجسامو له امله د فین بند پاتې کېدل | بهرني بدن لرې کړئ | |
| ۳. د فین د بریښنا پلګ خلاص شي | بیا داخل کړئ | |
| ۴. د فین لیډ بند | عاجل | |
| ۵. فین خراب شوی دی | بدلول یا ترمیم کول | |
| د درې پړاوه ان پټ بریښنا، د بریښنا شاخص څراغ فعال کړئ، د فین گردش نورمال دی، مګر د "ټیسټ ګاز" سویچ خلاص کړئ، د مشعل نوزل د هوا جریان پرته | ۱. د فشار شوي هوا داخلول نشته | د ګاز رسولو او ګاز پایپ لاین ساتنه |
| ۲. د کوربه شاته "د هوا فلټر فشار تنظیموونکی" عدم توازن، د فشار ګیج صفر په ګوته کوي. "کم فشار" سور رڼا په ګوته کوي | فشار بیا تنظیم کړئ. طریقه: د "هوا فلټر فشار کموونکی" لاسي څرخ د ساعت په لور وګرځوئ ترڅو زیات شي، که نه نو کم کړئ. | |
| ۳. "د ازموینې ګاز" خراب رڼا | بدله کړئ | |
| ۴. د کوربه الکترومقناطیسي والو خراب دی | بیا رغونه یا بدلول | |
| ۵. د ګازو پایپ لاین لیک یا شارټ سرکټ | عاجل | |
| د "ټیسټ ګاز" سویچ چالان کړئ، نوزل د هوا جریان لري، کله چې د "کټ" رڼا بنده شي، د مشعل سویچ بند شو، مګر نه د هوا جیټ او نه هم د کوربه پروګرام عمل | ۱. د مشعل سویچ مات شوی یا مات شوی سویچ لاین | بدلول یا ترمیم کول |
| ۲. د "کټ" سویچ خراب دی | بدله کړئ | |
| ۳. د کوربه کنټرول سرکټ بورډ زیان | عاجل | |
| ۴. د کوربه کنټرول ټرانسفارمر یا اړونده لینونه یا اجزا زیانمن شوي | عاجل | |
| ۵. کوربه د تودوخې د فشار نشتوالي او د ساتنې د ځنډ په وخت کې د نورو دلایلو له امله | تر هغه چې د هوا فشار بیرته عادي حالت ته راشي یا د کوربه تودوخه بیرته عادي حالت ته راشي وروسته له هغه چې نورمال حالت ته راشي | |
| ۶. د اوبو یخ شوی مشعل چې د اوبو د یخولو سیسټم سره سمبال دی په سمه توګه کار نه کوي، یا په ټانک کې د اوبو نشتوالی، د فشار نشتوالي لامل کیږي، نو کوربه په خوندي حالت کې دی. | وګورئ او حل کړئ، که چیرې د نل د اوبو رسولو ریاست فشار ولري، د اوبو فشار باید لوړ شي | |
| د مشعل سویچ چالان کړئ چې په نوزل کې د هوا جریان وي مګر نه "پورته" او نه "پورته" پرې کیږي. | ۱. د درې پړاوه بریښنا د ضایع کیدو ان پټ | عاجل |
| ۲. د هوا فشار له صفر څخه کم.45Mpa | په جدول 3.2 کې تشریح شوي میتود سره نورمال ته تنظیم کړئ | |
| ۳. د هوا جریان ډېر کوچنی دی | د هوا جریان 300L/min زیات کړئ | |
| ۴. "ځمکه پرې کړئ" چک او کاري ټوټه ضعیف کنډکټیو یا "ځمکې پرې کړئ" د تار ماتیدل | بیا کلیمپ یا د خدماتو کنډکټر | |
| ۵. د پرې کولو مشعل نوزل الکترود یا نورې زیانمنې شوې برخې | د نویو برخو بدلول | |
| ۶. د پرې کولو طریقه سمه نه ده | د مشعل نوزل باید د مشعل سویچ چالانولو دمخه د ورک پیس پرې کولو په پیل ځای کې کیښودل شي. | |
| ۷. د مشعل کیبل خلاص سرکټ پرې کول | د ملټي میټر R * 10 فایل څخه کار واخلئ ترڅو د کوربه "آؤټ پټ انٹرفیس" د کنډکټیو برخې او مشعل الکترود ترمنځ لاره اندازه کړئ، که نه نو د سطحې کیبل مات شوی وي. | |
| ۸. د کوربه "FD" سپارک تشه ډیره لویه یا لنډ سرکټ | د ټنګسټن راډ تشه بیا تنظیم کړئ شاوخوا ده 0.5mm-0.8mmکه چیرې د ټنګسټن راډ جوړښت څانګه وي، نو دوه تشې مساوي اضافه کوي 0.5mm-0.8mm | |
| ۹. د کرښې کوربه برخه یا د برخې زیان، لکه د فشار کنټرولر | عاجل | |
| ۱۰، د کوربه کنټرول بورډ اختلالات یا زیان | بیا رغونه یا بدلول | |
| ۱۱. د مشعل زیان | د څو متره R * 10K فایل پرې کولو مشعل الکترود هولډر وکاروئ او د بهرني تار M32 یا M35 مقاومت ارزښت باید د ∽ څخه تر سلګونو K پورې نږدې وي، که چیرې مقاومت ډیر کوچنی وي (لکه څو Ka څو Ω) زیان یا لوند ښیي، باید د مینځلو او وچولو وروسته اندازه کولو وروسته، د زیان تایید لپاره باید ځای په ځای شي. | |
| تماس پرې کېدای شي، خو غیر تماس پرې کېدای نشي، د تجربې غیر لیږدونکي قوس غیر سپارکینګ نوزل | 1.15A فیوز خلاص سرکټ | بدله کړئ |
| ۲. "د هوا د فلټر فشار کموونکی" ښیي چې ارزښت یې ډیر لوړ دی | په جدول 3.2 کې ښودل شوي میتود سره سم تنظیم کړئ | |
| ۳. د مشعل الکترود نوزل یا نورې برخې زیانمنې شوې | بدله کړئ | |
| ۴. د پرې کولو مشعل نمی، د فشار شوي هوا رطوبت ډیر لوی دی | مشعل وچیږي او فشار شوی هوا وچیږي او بیا ماشین ته اچول کیږي. | |
| ۵. "پائلټ آرک انٹرفیس" د مشعل خلاصیدو ترمنځ تار پرې کولو لپاره | د "پائلټ آرک انٹرفیس" ټرمینل اندازه کولو لپاره د ملټي میټر R * 10 فایل وکاروئ او د فلزي مشعل پرې کولو مشعل باید تیر شي. | |
| ۶. د پرې کولو مشعل ته زیان | د تفتیش طریقه د دې جدول 5.11 سره ورته ده. | |
| د قطع کولو ضخامت انتخاب سویچ چې په فایل کې ځای پر ځای شوی وي پرې کیدی شي، مګر بل فایل کار نه کوي | ۱. د غټ سویچ یا د تار انتخاب خراب پرې کول | بدله کړئ |
| ۲. د کوربه AC contactor CJ2 یا CJ1 څخه یو خراب | ځای په ځای کول او ترمیم کول | |
| ۳. د ریکټیفیر اصلي ټرانسفارمر B3 خراب یا اړونده تار خلاص سرکټ | خدمت | |
| په کار کې بې ثباته برقي قوس | ۱. فشار ډېر ټیټ یا ډېر لوړ دی | د بیا تنظیم کولو طریقه، جدول 3.2 ته مراجعه وکړئ |
| ۲. د پرې کولو مشعل نوزل یا الکترود سوځول | بدله کړئ | |
| ۳. د AC ولتاژ ډېر ټیټ دی | د ان پټ AC ولټاژ تنظیم کړئ | |
| ۴. "ځمکه پرې کول" او د چلونکي ترمنځ ضعیف کار | په سمه توګه وصل شوی | |
| ۵. پرې کول ورو ورو حرکت کوي | د حرکت سرعت تنظیم کړئ | |
| ۶. د سپارک جنراتور نشي کولی په اتوماتيک ډول قوس مات کړي | نورمال، د مشعل سویچ د خلاصولو لپاره د سپارک جنراتور د خارجیدو وخت باید 0.5-1S وي، او بیا په اتوماتيک ډول ودریږي، که نه نو، د کنټرول سرکټ بورډ اختلالات؛ د کنټرول سرکټ یا اجزاو ناکامي، باید ترمیم شي. | |
| ۷. په کوربه کې اړونده برخې په سمه توګه کار نه کوي | عاجل | |
| د پلازما پرې کولو ضخامت تر ټاکل شوي شاخصونو پورې | ۱. تر ۳۸۰ وولټ پورې د درې پړاوونو ولتاژ داخلول | د ننوتلو ولتاژ تنظیم کړئ |
| ۲. د ان پټ بریښنا ظرفیت ډیر کوچنی دی، د فشار کمیدل ډیر زیات دي | د ننوتلو ظرفیت باید لوړ شي | |
| ۳. د فشار شوي هوا فشار ډیر ټیټ یا ډیر لوړ داخل کړئ | د 0.4Mpa سره تنظیم کړئ، طریقه جدول 3.2 وګورئ | |
| ۴. د فشار شوي هوا جریان ته ننوتل ډیر کوچنی دی، د کار فشار ګیج ښیي چې ارزښت له نورمال څخه شاوخوا 4Mpa ته راټیټ شوی، کار ودروئ د بریښنا سویچ بند کړئ، فشار سمدلاسه بیرته عادي حالت ته راشي. | د فشار شوي هوا جریان 300L/min ته لوړ کړئ؛ که چیرې سیسټم د پایپ سوري پر بنسټ وي نو ډیر کوچنی وي، باید د φ څخه ډیر وي8mm په پایپ لاین کې سوری | |
| ۵. "د ضخامت انتخاب پرې کړئ" د ګیر نامناسب انتخاب بدل کړئ | "لوړ پوړ" ته تبادله کړئ | |
| ۶. د پرې کولو سرعت ډېر ګړندی | د پرې کولو سرعت ورو کړئ | |
| ۷. د کار مواد د جدول ۲ سره سمون نه خوري. | د تعدیل پیرامیټونه | |
| ۸. د نوزل سوری سوځېدلی دی | نوی نوزل تنظیم کړئ | |
| ۹. الکترود سوځېدلی دی | بدله کړئ | |
| ۱۰. د نوزل ماډل غلط دی | د نوزل سم ډول تنظیم کړئ | |
| ۱۱. د هوا سیسټم یا د پرې کولو مشعل کیبل لیک ته زیان رسوي، بیا د نوزل سوري جریان د پام وړ کم شوی | ترمیمول یا بدلول | |
| د موادو تعصب پرې کړئ | ۱. د نوزل الکترود خراب شوی دی | بدله کړئ |
| ۲. د نوزل الکترود د نصبولو موقعیت مختلف محور لري | په سمه توګه بیا ولګوه | |
| ۳. ډېر ژر پرې کول | مناسب ورو کول | |
| ۴. د نوزل محور او د کاري ټوټې الوتکه عمودي نه ده | تنظیم او حل کړئ | |
| ډېر پراخ پرې کول، بې کیفیته چیرا | ۱. د پرې کولو سرعت ډېر ورو دی | سرعت تنظیم کړئ |
| ۲. نوزل، الکترود سوځېدلی دی | روز | |
| ۳. د کاري موادو، ضخامت او "کټ موټ انتخاب" سویچ موقعیت سره سمون نه خوري | تغیرات | |
| ۴. د نوزل ماډل سم نه دی، سوری ډېر لوی دی | د نوزل سم ډول بدل کړئ | |
| د پلازما پرې کولو مشعل سوځېدلی | ۱. د فلزي فشار کیپ فشار شوی نه دی | معمولا د الکترود نوزل بدلول باید په چټکۍ سره فشار شي |
| ۲. د مشعل د لېږدونکي بندونه خلاص، د کیبل ټراچیا مات شوی، د اوبو په واسطه سړه شوي مشعل انٹرفیس لیکیدل | په وخت سره وګورئ او حل کړئ | |
| ۳. د مشعل بندونه پرې کول، ضعیف موصلیت | باید ډاډ ترلاسه شي چې د ښه ځای په جنکشن کې موصلیت | |
| ۴. د پرې کولو مشعل سیرامیک محافظتي پوښ زیانمن شوی، مګر په سمدستي توګه نه بدلیږي | باید ژر تر ژره بدل شي | |
| ۵. په اضافي اوبو کې فشار شوی هوا | که چیرې د فشار شوي هوا رطوبت ډیر وي، نو په اوبو کې د "هوا فلټر فشار کموونکی" په وخت سره خارج کړئ. | |
| ۶. د بوټانو پرې کول، د مشعل پرې کولو ماډل غلط دی | موازي پرې کول باید د اوبو یخ شوي پرې کولو مشعل غوره کړي، د هوا یخ شوي پرې کولو مشعل د وړلو ظرفیت ډیر کوچنی دی، نشي کارول کیدی | |
| ۷. الکترود د سوځولو وروسته نه بدلیږي | د الکترود سوځول باید ژر تر ژره تازه شي | |
| ۸. د اوبو یخ شوي مشعل د اوبو سیسټم کار کول نورمال ندي یا د چاپیریال تودوخه ډیره ټیټه ده، د انٹرفیس لیکیدل | وګورئ او حل کړئ، او د یخنۍ تودوخې چاپیریال کې کار نشي کولی | |
| د D1-D6 اصلاح کوونکي ډایډونه ډیری وختونه سوځي | ۱. د نوي ډایډ ریورس ریورس ولټاژ ډیر ټیټ دی | د ریورس ولټاژ مقاومت> 1200V ډایډ باید غوره شي |
| ۲. C2-C101؛ C103؛ C104 یا R106؛ R101 په یو یا څو زیانمن شویو کې | بدله کړئ | |
| ۳. د ریکټیفیر ټرانسفارمر B3 خراب شوی دی | ځای په ځای کول او ترمیم کول | |
| ۴. د پلازما پرې کولو مشعل خراب شوی دی | مشعل د اصلي واحد څخه لرې کړئ، د څو متره R * 10K فایل اندازه کولو الکترود او د مشعل بهرنۍ تار M32 یا M35 سره. د مقاومت ارزښت باید ∽ ته نږدې وي، که چیرې د لسګونو K څخه کم وي، زیانمن شوی وي. |
احتياط
کله چې د CNC پلازما کټر کاروئ، د پرې کولو کیفیت بې ثباته وي، او اغوستې برخې یې په مکرر ډول بدلیږي. دا وموندل شوه چې د کارونکي عملیات د عملیاتو په جریان کې کافي معیاري ندي، او په ورته وخت کې، هغه ځینې توضیحاتو ته کافي پاملرنه نه کوي. د CNC پلازما پرې کولو ماشینونو ورځني کارونې لپاره ځینې لارښوونې لنډیز شوې، هیله ده چې تاسو ته اسانتیا درکړي:
پرې کول باید د څنډې څخه پیل شي.
کله چې امکان ولري، د پرې کولو پر ځای له څنډې څخه پرې کول پیل کړئ. د پیل ټکي په توګه د څنډې کارول به د مصرف وړ توکي ژوند اوږد کړي، سمه لاره دا ده چې د پلازما آرک پیل کولو دمخه نوزل مستقیم د ورک پیس په څنډه کې په نښه کړئ.
د "چاودنې (یا پیلوټینګ)" غیر ضروري وخت کم کړئ.
د قوس د پیل کولو پر مهال نوزل او الکترود دواړه ډېر ژر مصرفېږي، او مشعل باید د پیل کولو دمخه د پرې کولو فلز څخه د پښو په واټن کې ځای پر ځای شي.
نوزل ډیر مه کوئ.
د نوزل ډیر بار کول (یعنې د نوزل عملیاتي جریان څخه ډیر) به د نوزل ژر ناکام شي. د اوسني شدت باید د نوزل د کاري جریان 95٪ وي. د مثال په توګه: د 100A نوزل امپریج باید 95A ته تنظیم شي.
د پرې کولو مناسب واټن وکاروئ.
د لارښوونې لارښود د غوښتنو سره سم، د پرې کولو مناسب واټن غوره شوی. د پرې کولو واټن د پرې کولو نوزل او د کاري ټوټې سطحې ترمنځ واټن دی. کله چې سوری کوئ، هڅه وکړئ د عادي پرې کولو واټن څخه دوه چنده یا د پلازما آرک لخوا لیږدول کیدی شي اعظمي h8 فاصله وکاروئ.
د سوراخ کولو ضخامت باید د ماشین سیسټم د منلو وړ حد کې وي.
د پرې کولو ماشین نشي کولی هغه فولادي پلیټ سوری کړي چې د کاري ضخامت څخه ډیر وي. د سوري کولو معمول ضخامت دی 1/2 د عادي پرې کولو ضخامت. هڅه وکړئ چې مشعل او د مصرف وړ توکي پاک وساتئ. په مشعل او د مصرف وړ توکو کې هر ډول کثافات به د سیسټم د پلازما فعالیت باندې ډیره اغیزه وکړي. کله چې د مصرف وړ توکي بدل کړئ، دوی په پاک فلانیل کې واچوئ، د مشعل د اتصال ریب په مکرر ډول وګورئ، او د الکترود تماس سطح او نوزل د هایدروجن پیرو اکسایډ پر بنسټ پاکونکي سره پاک کړئ.
د CNC پلازما کټر ستونزې او حلونه: 10 FAQs
۱. ولې زما د CNC پلازما کټر په ښکته څنډه کې ډیر کثافات تولیدوي؟
د ښکته کثافات د غلط سفر سرعت له امله رامینځته کیږي. ورو پرې کول نرم کثافات رامینځته کوي؛ ګړندي پرې کول سخت کثافات رامینځته کوي چې پیس کولو ته اړتیا لري. سرعت په 10% ستاسو څخه زیاتوالی د پلازما پرې کولو لارښود چارټ پرې کړئ.
۲. زما د پلازما مشعل د منځ پرې کولو لپاره د قوس د له لاسه ورکولو لامل څه دی؟
د قوس ضایع کول معمولا د ناکافي هوا فشار، د ځمکې ضعیف اتصال، یا د ککړ شوي پلیټ سطح له امله رامینځته کیږي. ډاډ ترلاسه کړئ چې ستاسو د کلیمپ تماسونه خالي فلزات پاک کړئ او په خپل وسیله د هوا دوامداره تحویلي تایید کړئ. د CNC پلازما پرې کولو میز.
۳. څنګه کولی شم د پلازما پرې کولو په وخت کې د فلزاتو د نري ټوټې د وارپ کېدو مخه ونیسم؟
د بشپړ نفوذ ترلاسه کولو لپاره ترټولو ټیټ امپیریج وکاروئ، د سفر سرعت اعظمي کړئ، او د نږدې لارو ترمنځ د یخولو اجازه ورکولو لپاره ترتیب کټونه وکاروئ. الف د پلازما د اوبو جدول په ډراماتیک ډول د ۱۶ ګیج څخه پتلي موادو باندې وارپینګ کموي.
۴. ولې زما د پلازما پرې شوي سوري ټیټ او ګرد دي؟
خپل THC د سپارښت شوي کټ h8 کې د یو انچ څخه کم سوري لپاره بند کړئ او د سفر سرعت کم کړئ 60% د محیط سرعت. دا د قوس د شاته څنډې ته اجازه ورکوي چې سره ونښلي، او ډیر سلنډر سوري تولیدوي.
۵. څو ځله باید د پلازما مصرفي توکي بدل کړم؟
کله چې تاسو د سوري پراخوالی، د الکترود کریټرینګ، د قوس ګرځېدل، یا زیات شوی کثافات وګورئ نوزلونه او الکترودونه بدل کړئ. تازه مصرفي توکي د بل هر بدلون په پرتله د پرې کولو ستونزې ډیرې حل کوي. تعقیب کړئ a د پلازما کټر د ساتنې مهالویش د اغوستلو تعقیبولو لپاره.
۶. د پلازما پرې شوي څنډو کې د بېول زاویو د نا متناسبوالي لامل څه شی دی؟
یو زیانمن شوی یا خراب شوی نوزل سوری د قوس توازن ګډوډوي او غیر مساوي زاویه رامینځته کوي. د ±0.010 انچ دننه کټ h8 وساتئ او تایید کړئ چې ستاسو د څرخیدونکي حلقې او شیلډ کیپ سیټ په سمه توګه د مطابقت لپاره د پلازما پرې کولو دقیقیت.
۷. آیا زما په کمپریس شوي هوا کې رطوبت د پلازما کټ کیفیت اغیزمن کولی شي؟
هو. رطوبت د مشعل دننه ایونیزیشن ګډوډوي، چې د قوس بې ثباتي او د مصرف وړ ګړندي اغوستلو لامل کیږي. د کټر پورته برخه کې د یخچال شوي هوا وچونکي او د یوځای کولو فلټر نصب کړئ.
۸. ولې زما THC مشعل په کونجونو کې د کارځای کې اچوي؟
کله چې ماشین په کونجونو کې سرعت کم کړي، د قوس ولتاژ بدلیږي او THC د ځنډ واټن غلط لوستلی شي. خپل کنټرولر تنظیم کړئ ترڅو ستاسو د سرعت د کموالي په جریان کې THC غیر فعال کړئ. د CNC پلازما کټر عملیاتي لارښود د ډوبیدو ضد ترتیباتو لپاره.
۹. آیا زه کولی شم په خپل CNC پلازما میز کې د لاس پلازما مشعل وکاروم؟
لاسي مشعلونه نوچ لرونکي نوزلونه لري چې د میخانیکي عملیاتو پرمهال بندیږي. د CNC کارولو لپاره د فلیټ مخ نوزل سره ماشین مشعل اړین دی. پرتله کول د لاسي بمونو په مقابل کې د CNC پلازما کټرونه د تنظیم کولو دمخه.
۱۰. د یوې کوچنۍ هټۍ لپاره د CNC پلازما پرې کولو سیسټم څومره لګښت لري؟
د شوق درجې ۴×۴ میزونه شاوخوا پیل کیږي $5د تولید سیسټمونو حد $1۵۰۰۰–۵۰۰۰۰+ ډالر. د مصرفي توکو او CAM سافټویر لپاره بودیجه.