د دې پوهیدل چې د دوه مرحلو کاري فلو د ماشین پخپله د پوهیدو ترټولو ګړندۍ لاره ده، ځکه چې په هر مشخصاتو کې د ځړولو ماشین شتون لري ترڅو یو دقیق فلیټ خالي ځای په دقیق درې بعدي برخه بدل کړي. دا تشریح کوونکی په بشپړه لاره روان دی: د ماشین کورنۍ کې څه شامل دي، څنګه خالي ځایونه له پرې کولو څخه تر جوړولو پورې حرکت کوي، د درې ګوني کولو طریقې څنګه توپیر لري، هغه ریاضي چې وړاندوینه کوي چې فلزي چیرته پوښل کیږي، او عام مواد څنګه د پنچ لاندې چلند کوي.
د شیټ فلز د مینځلو ماشین په توګه څه شمیرل کیږي
دا اصطلاح د یوې کورنۍ په اړه ده، نه د یوې واحدې ماشین په اړه. د پریس بریک د کار هارس دی، چې د اوږدې بسترې په اوږدو کې د V ډای سره یو پنچ چلوي. د فولډ کولو ماشینونه او د شیټ فلز فولډرونه خالي ځای بندوي او د څنډې پورته کولو لپاره بیم ګرځوي، کوم چې شیټ په میز کې فلیټ ساتي او د یو آپریټر لخوا اداره شوي لویو تختو سره مناسب دی.
د بکس او پین بریک د کلیمپینګ بیم ته قطع شوي ګوتې اضافه کوي نو جوړ شوي اړخونه کولی شي اوزار پاک کړي، کوم چې دا د بکس یا ټری ټول څلور دیوالونه جوړوي. د پلیټ د کږولو ماشینونه په بشپړه توګه یو بل ډول چلند غوره کړئ، د رولونو ترمنځ یو موټی پلیټ کږه کړئ پرځای یې چې په یوه لیکه کې یې ودروئ.
کوم ماشین چې دوکان ورته رسیږي په هغه پورې اړه لري. اوږده کریز شوي پروفایلونه د پریس بریک لپاره غوره دي، لوی پینلونه د فولډر لپاره غوره دي، احاطې د سیګمینټ شوي اوزار کولو لپاره غوره دي، او سلنډرونه د رولونو لپاره غوره دي. ډیری د جوړولو دوکانونه لومړی د پریس بریک سره پای ته رسیږي، ځکه چې دا د یوې پانګونې سره د خم شوي برخو پراخه برخه پوښي.
د پریس بریک او فولډر پریکړه د یوې بلې لنډې جملې مستحق دي، ځکه چې دواړه پاڼې په مخالفو لارو اداره کوي. الف فشار له آپریټر څخه غوښتنه کوي چې د خالي ځای ملاتړ وکړي پداسې حال کې چې فلانج پورته کیږي، کوم چې په لویو پتلو تختو کې د 2 کسانو دنده ګرځي چې د خپل وزن لاندې انعطاف کوي. یو فولډر پینل په خپل میز کې فلیټ ساتي او یوازې د فولډ بیم حرکت کوي، نو یو واحد آپریټر کولی شي پینلونه جوړ کړي چې د پریس بریک عمله به ورسره مبارزه وکړي. هغه دوکانونه چې معماري کلاډینګ یا HVAC ډکټ ورک چلوي ډیری وختونه په بشپړ ډول د کار ریاضي په اساس فولډر توجیه کوي.
د پرې کولو او بیا د کږولو کاري جریان
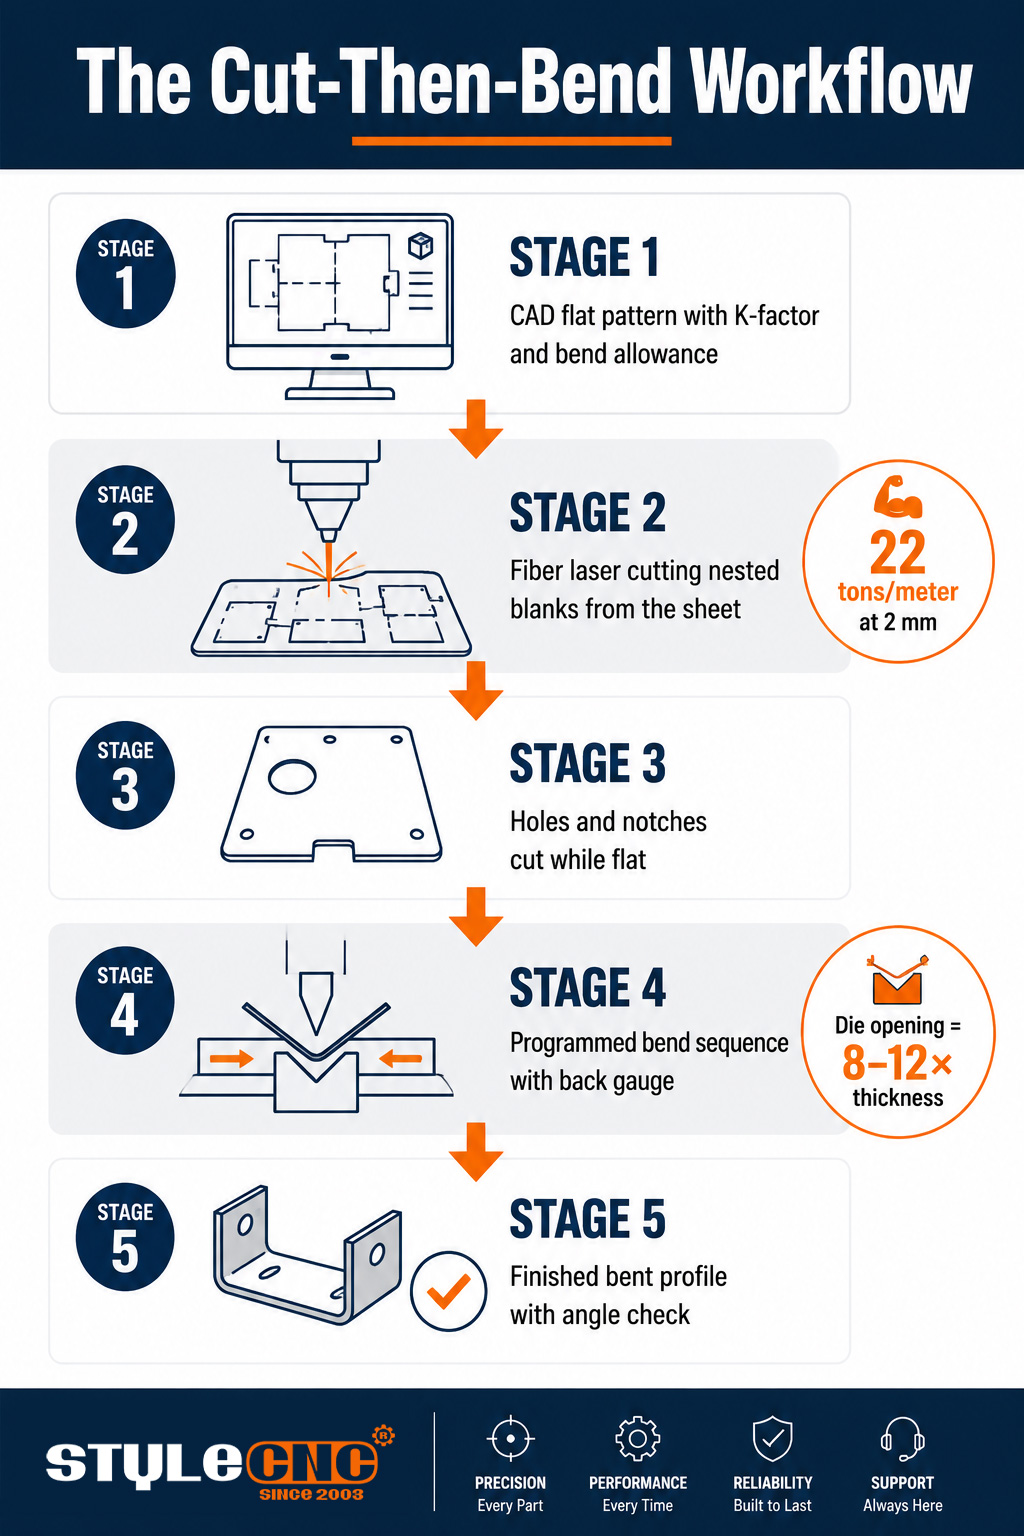
د خم کولو تولید د خم کولو ماشین څخه مخکې پیل کیږي. فلیټ خالي ځای د محاسبې شوي پراختیا شوي اوږدوالي سره پرې کیږي، سوري او نوچونه پرې کیږي پداسې حال کې چې شیټ لاهم فلیټ وي، او یوازې بیا برخه بریک ته رسیږي. فلیټ پرې کول د جوړولو وروسته د دوی اضافه کولو په پرتله خورا ارزانه او ډیر دقیق دي.
خالي دقت د کږولو دقت لپاره چت ټاکي. الف د فایبر لیزر پرې کولو ماشین د موڑنے کرښې تغذیه کوي خالي ځایونه د څنډې کیفیت او ابعادي ثبات سره وړاندې کوي چې د خمیدو کنټرولر یې باور کولی شي، له همدې امله ډیری د خمیدو ستونزې په حقیقت کې د پټولو ستونزې دي. هغه دوکانونه چې غټ پلیټ کار کوي ډیری وختونه چلیږي د خالي چمتووالي لپاره د فلزي لیزر پرې کولو ماشینونه او یا د د CNC پلازما کټر پورته، په درنو برخو کې د سرعت لپاره یو څه څنډه پای تبادله کول.
چلونکي د لاسوهنې پروسه په عملي پوښتنو کې تنظیموي: ایا د دې خالي برخې د خښتې اړخ به د مرۍ سره مخامخ وي او برخه به یې په نښه کړي وي، یا د پرې کولو پروګرام د غلې دانې سمت په پام کې نیولی و ترڅو کږه ټوټه نشي؟ دا توضیحات د خالي سره سفر کوي، او هغه دوکانونه چې د پرې کولو په مرحله کې یې اداره کوي د خورا لږ سکریپ سره کږیږي.
د بیچ فلو دواړه مرحلې په اقتصادي توګه سره یوځای کوي. د نیسټینګ سافټویر د پرې کولو دمخه په هره پاڼه کې لسګونه پرمختللي فلیټ نمونې بسته کوي، نو د کږولو حجره د لږترلږه موادو ضایع کیدو سره د دندې په ترتیب کې خالي ځایونه ترلاسه کوي. کله چې د پرې کولو او کږولو پروګرامونه د ورته CAD ماډل څخه راځي، نو د جوړ شوي اوږدوالي، سوري موقعیتونه، او کږولو کرښې د جوړښت له مخې موافقې کیږي، او لومړۍ مقاله معمولا په لومړۍ هڅه کې تفتیش تیروي.
د کږولو مرحله پخپله د یو پروګرام شوي ترتیب تعقیبوي. کنټرولر د کږو امر کوي ترڅو مخکیني فلانجونه هیڅکله د وسیلې سره ټکر ونکړي، د شا ګیج د هر سټروک لپاره خالي ځای په ځای کوي، او آپریټر د کږو ترمنځ برخه لکه څنګه چې سمولیشن حکم کوي فلپ کوي یا ګرځوي. د 4-کږولو انکلوژر ممکن په ښه ترتیب شوي پروګرام کې له یوې دقیقې څخه کم وخت ونیسي او په ناسم پلان شوي پروګرام کې 3 ځله.
د هوا خمېدل vs باټمینګ vs سکې جوړول
ټولې درې طریقې ورته پنچ او ډای جیومیټري کاروي؛ هغه څه چې بدلون مومي دا دی چې پنچ څومره ژور سفر کوي او څومره ځواک یې پلي کوي. انتخاب د ټنو اړتیاو، د وسایلو لګښتونو، او څومره سپرینګ بیک کنټرولر باید له سمارټ څخه ډیر شي، ټاکي:
| فکټور | د هوا کنډک | لاندې کول | خبره کول | اندازه کول |
|---|---|---|---|---|
| د پنچ سفر | د مرۍ لاندې برخې ته نږدې ودریږي | پاڼه په بشپړه توګه په ډای کې فشاروي | په موادو کې د پنچ نوک ټاپه کوي | د V پرانیستلو په پرتله د پنچ ژوروالی |
| د ټنو اړتیا | د ۳ میتودونو څخه تر ټولو ټیټ | تقریبا له ۳ څخه تر ۵ ځله د هوا له لارې کږېدل | تر ۱۰ ځله پورې د هوا له لارې کږېدل | د ضخامت او د مړو د عرض له مخې په هر متر کې ټنونه |
| پسرلی | تر ټولو لوی؛ کنټرولر د تاوان ورکولو لپاره ډیر تاویږي | کم شوی؛ د تماس زاویه ټاکي | د ټاپ کولو ځواک لاندې نږدې له منځه وړل شوی | د پنچ پورته کولو وروسته د لچک لرونکي بیا رغونې درجې |
| د وسایلو انعطاف | د وسایلو یوه ټولګه ډیری زاویې جوړوي | په هر هدف زاویه کې یو ډای | په هره برخه کې وقف شوي وسایل | ستاسو د برخې مخلوط کې د وسیلو بدلونونو شمیر |
| غوره کارول | عمومي جوړښت، مخلوط چلونه | د سخت زغم تکرار برخې | په نرۍ پاڼه کې مهمې زاویې | د هغو برخو ونډه چې د نیمې درجې څخه کم ورته اړتیا لري |
سپرینګ بیک د ټولې پرتله کولو لاندې چلند دی. هر فلز په لچک لرونکي ډول بیرته راګرځي کله چې پنچ پورته کیږي، او یو څه خم خلاصوي. د هوا خم دا رغونه مني او د جبران لپاره ډیر خم کوي، له همدې امله دا په عصري پلورنځیو کې تسلط لري: د وسیلو یو سیټ، منځنۍ ټنه، او یو کنټرولر چې د هر موادو د جبران ریاضي کوي.
د بندولو الاؤنس، K-فکتور، او یو کار شوی مثال
فلزات د یوې خم په بهر کې غځیږي او دننه فشار راوړي، او د دواړو سطحو ترمنځ یو بې طرفه محور ناست دی چې خپل اصلي اوږدوالی ساتي. د K-فکتور دا محور د ضخامت د یوې برخې په توګه ځای په ځای کوي، معمولا د 0.3 څخه تر 0.5 پورې، او د خم تخصیص دا د دې محاسبه کولو لپاره کاروي چې هر خم څومره فلیټ مواد مصرفوي.
هغه عملي شمېرې چې له دې ریاضي څخه راوځي:
• د کږولو اجازه د فلیټ اوږدوالی ټاکي، نو د پرې کولو پروګرام د بریک د برخې سره د لمس کولو دمخه په هغې پورې اړه لري.
• یو عام قاعده د نرم فولادو لپاره د درزیدو څخه د مخنیوي لپاره د داخلي کږولو شعاع لږترلږه د یو موادو ضخامت کې ټاکي.
• د ډای د پرانیستلو پلنوالی معمولا د موادو د ضخامت څخه 8 څخه تر 12 ځله وي، او د ډای پراخول د اړتیا وړ ټنه کموي.
د کار شوي ټنه وزن مثال اړیکه قوي کوي. د 16 ملي میتر V ډای په سر د 2 ملي میتر نرم فولادو کږولو لپاره د هر متر د کږولو اوږدوالي په اړه شاوخوا 22 ټنو ته اړتیا ده، نو د 1.2 متره فلانج شاوخوا 27 ټنو ته اړتیا لري. د 24 ملي میتر ډای په سر 3 ملي میتر ته لاړ شئ او اړتیا په هر متر کې 33 ټنو ته نږدې کیږي. هغه نمونه چې په یاد ولرئ: ټنه د ضخامت مربع سره لوړیږي، له همدې امله د 2 ملي میتر کار لپاره اندازه شوی ماشین په ناڅاپي ډول نشي کولی په 6 ملي میتر پلیټ واخلي.
د ماشین په چوکاټ کې چاپ شوي د ټنوجن چارټونه د هر معیاري ډای خلاصولو لپاره په سمه توګه دا ریاضي کوډ کوي، او تجربه لرونکي آپریټرونه یې د حافظې پرځای د عادت له مخې ګوري. چارټ د تیښتې لاره هم څرګندوي کله چې یو کار د ماشین څخه ډیر شي: د ډای پراخول اړین ټنوجن د پام وړ کموي، د لوی داخلي شعاع او پراخه لږترلږه فلانج په لګښت. ایا دا سوداګري د منلو وړ ده په انځور پورې اړه لري، له همدې امله د ټنوجن خبرې اترې تل د برخې چاپ کې پای ته رسیږي.
عام مواد څنګه چلند کوي
معدني فولاد
د ټنج چارټونه چې اټکل کوي، نرم فولاد اساس دی: د یوې یا دوه درجې وړاندوینې وړ پسرلی، د سختو شعاعو بخښنه، او له یوې پاڼې څخه بلې پاڼې ته ثابت. ډیری د فولادو جوړولو غوښتنلیکونه کله چې خالي ځای پاک وي او د غلې دانې لوري ته درناوی وشي، پرته له ډرامې څخه کوږ کړئ.
دزنګ ضد اوسپنه
سټینلیس سټیل په مساوي ضخامت کې د نرم فولادو په پرتله شاوخوا 50 سلنه ډیر ټنه ته اړتیا لري او بیرته ډیر ځي، ډیری وختونه له 2 څخه تر 3 درجو پورې. دا د جوړیدو سره هم سخت کیږي، نو په ورته ځای کې دوه ځله هڅه شوې خښته د درزیدو خطر لري. په لومړي ځل د اووربینډ په سمه توګه پروګرام کړئ. په پای کې مهم سټینلیس سټیل کې، محافظتي فلم او پالش شوي ډایز خپل لګښت ترلاسه کوي، ځکه چې د ډایز نښې چې د نرم فولادو څخه شګه کوي په برش شوي سطحه کې دایمي داغونه کیږي.
د المونیم
المونیم د لږ ځواک سره جوړیږي مګر سخت شعاع ته سزا ورکوي، په ځانګړي توګه په سختو تودوخې کې چیرې چې د ضخامت له 1.5 ځله څخه کم شعاع د کږ کرښې په اوږدو کې درزونه رامینځته کوي. سپرینګ بیک د ټیټ ځواک سره سره د نرم فولادو څخه لوی چلیږي. هغه الیاژونه چې په کې عام دي د المونیم جوړولو غوښتنلیکونه هر یو یې خپل لږ تر لږه شعاع لري، او نرم مزاجونه د جوړښتي مزاجونو په پرتله خورا ډیر بخښونکي دي.
د خمیدو عامې نیمګړتیاوې او د هغوی لاملونه
⦿ د کږولو کرښې په اوږدو کې درزونه: د موادو لپاره شعاع ډیره سخته ده یا کږول د دانې لوري سره موازي ځای پر ځای شوي دي.
⦿ په یوه ډله کې متضاد زاویې: د شیټونو ترمنځ د موادو ضخامت توپیر، نه د ماشین تېروتنه.
⦿ په اوږدو کږو کې کم جوړ شوی مرکز: د کراؤنینګ معاوضې پرته د رام انحراف.
⦿ په لیدلو وړ سطحو باندې د مړو نښې: د وسایلو خرابیدل یا د پای ته رسیدو په مهمو برخو کې د محافظتي فلم نشتوالی.
⦿ فلانګونه له ابعاد څخه بهر دي: د خم کولو اجازه د غلط K-فکتور سره محاسبه شوې، نو خالي ځای په غلط پراختیا شوي اوږدوالي کې پرې شوی.
د لومړي ځل لپاره د کاري جریان چک لیست
☑ تایید کړئ چې د فلیټ اوږدوالی د K-فکتور سره محاسبه شوی چې ستاسو مواد په حقیقت کې ښیې.
☑ ټول سوري او نوچونه پرې کړئ پداسې حال کې چې پاڼه فلیټ وي، مهم سوري د کږو لینونو څخه لږترلږه 2.5 ځله ضخامت وساتئ.
☑ اورینټ د غلې دانې په هغه لوري کې کږیږي چیرې چې برخه ورته اجازه ورکوي.
☑ ډاډ ترلاسه کړئ چې د ډای اوپنینګ ضخامت له 8 څخه تر 12 ځله پورې دی او د ماشین د آرامۍ حد کې دی.
☑ د بیچ کولو دمخه یو لومړی شی چل کړئ او زاویه او د فلانج اوږدوالی اندازه کړئ.
د پرې کولو په میز کې کاري جریان پیل کړئ
دقیق کږوالی د دقیقو تشو ځایونو سره پیل کیږي. سپړنه د فایبر لیزر پرې کولو ماشینونه د خم کولو لینونو تغذیه کولو لپاره جوړ شوي او د خپلو موادو، ضخامت، او ورځني برخې حجم سره سم وړیا نرخ ترلاسه کړئ.