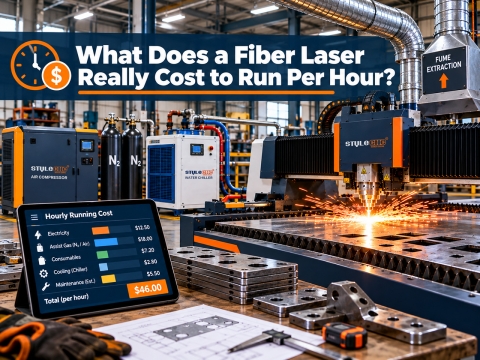
کوم اسسټ ګاز باید وکاروئ؟
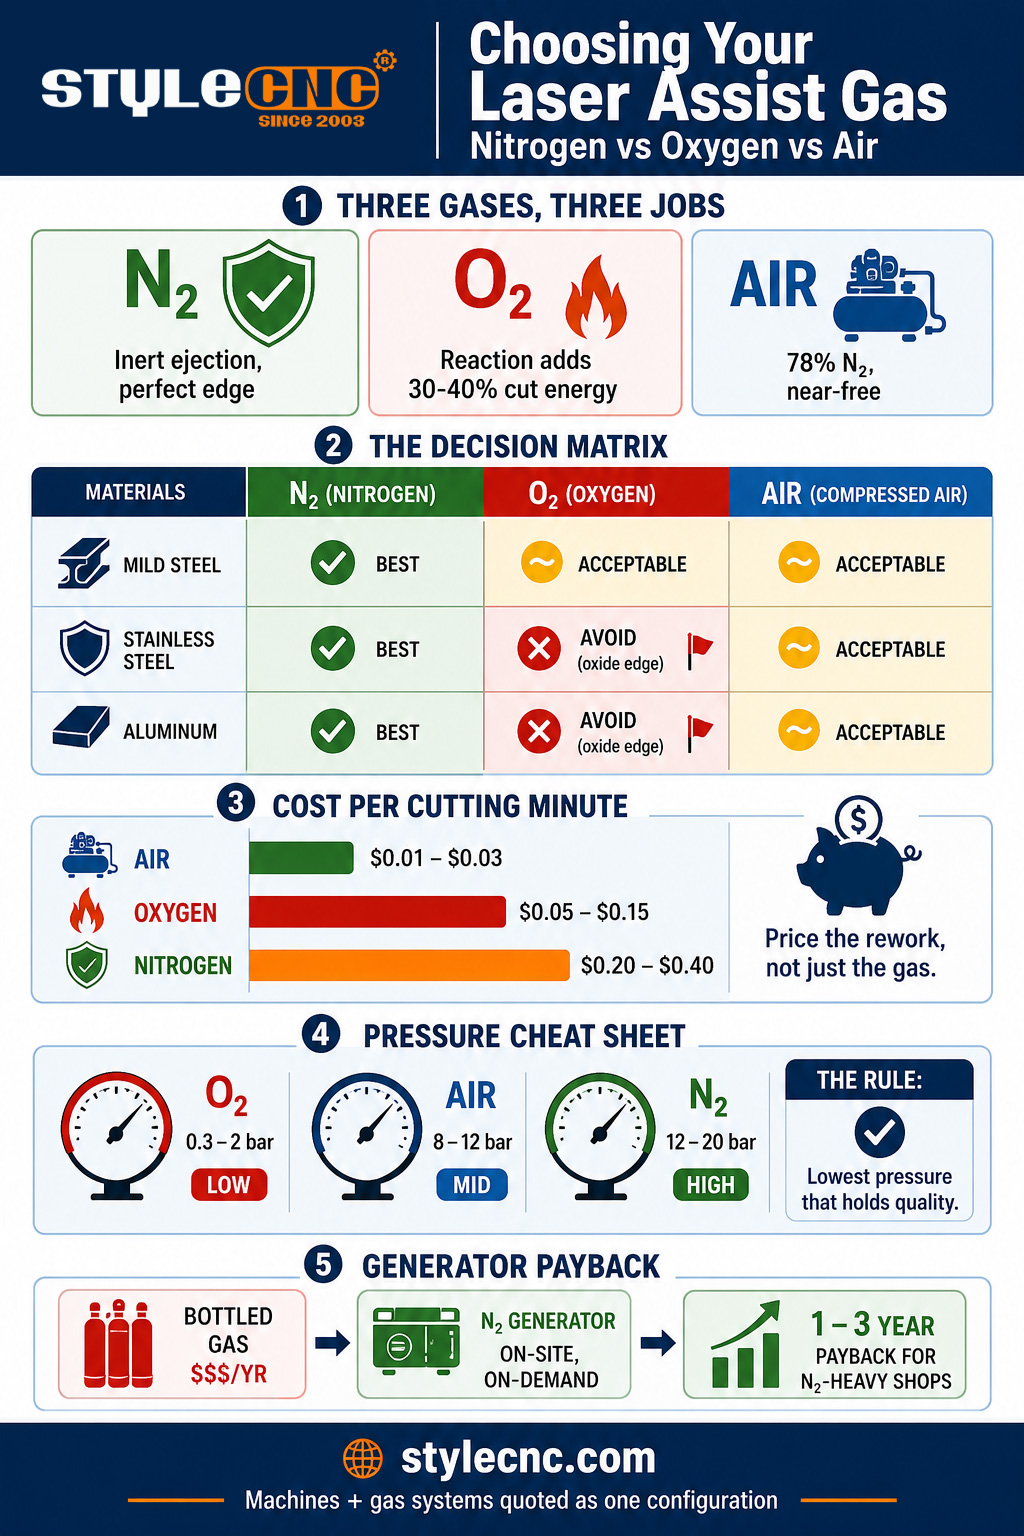
د کاربن فولادو لپاره اکسیجن وکاروئ چې د 6 ملي میتر څخه ډیر وي، چیرې چې د هغې خارجي تودوخې تعامل په ټیټ فشار او ټیټ لګښت کې د پرې کولو انرژي اضافه کوي. د سټینلیس فولادو، المونیم، او هر هغه څنډې لپاره نایتروجن وکاروئ چې باید له اکسایډ څخه پاک او ویلډ کولو ته چمتو وي، په 12 څخه تر 20 بار کې. د پتلي څخه تر منځني نرم فولادو او غیر کاسمیټیک کار لپاره وچ، د تیلو څخه پاک فشار شوي هوا وکاروئ، چیرې چې د هغې نږدې صفر لګښت د هغې لږ اکسیډ شوي څنډې څخه ډیر وي.
اسسټ ګاز دوه دندې ترسره کوي. په میخانیکي ډول، دا د بیا ټینګیدو دمخه د کیرف څخه پړسیدلی فلز چاودنه کوي، کوم چې هغه څه دي چې د څنډې کیفیت یې تر ډیره حده پورې اړه لري. په کیمیاوي لحاظ، دا یا کټ تغذیه کوي یا یې ساتي: اکسیجن د ګرمو اوسپنې سره تعامل کوي او د کاربن فولاد په اړه د ټول پرې کولو انرژي شاوخوا 30 څخه تر 40 سلنې پورې برخه اخلي، پداسې حال کې چې نایټروجن غیر فعال پاتې کیږي او کټ مخ په سمه توګه پریږدي لکه څنګه چې بیم یې جوړ کړی. هوا، چې 78 سلنه نایټروجن او 21 سلنه اکسیجن دی، په یو وخت کې د دواړو یو حل شوی نسخه ترسره کوي. د انتخاب هره پریکړه د دې کیمیاوي موادو او د دوی د خورا مختلف لګښتونو ترمنځ سوداګري ده.
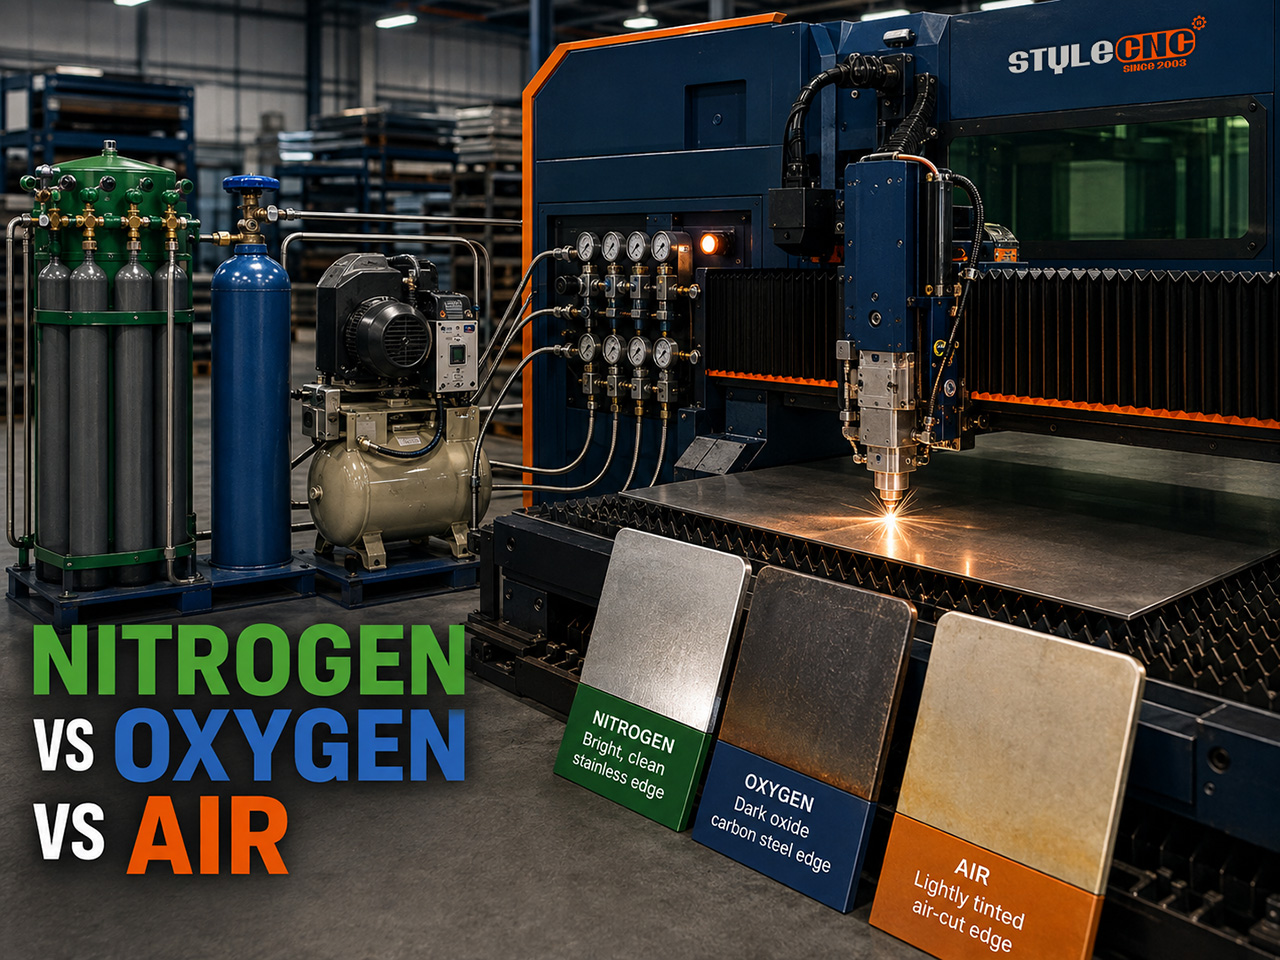
پرتله کول: د څنډې کیفیت، سرعت، فشار، او لګښت
لاندې جدول د هغو فکتورونو په منځ کې د دریو ګازونو پرتله کوي چې د حقیقي پیرود او نرخ ټاکلو پریکړه کوي. د اندازه کولو قطار اساس بیانوي نو شمیرې د بروشر په څیر مبهم پرځای د پرتلې وړ دي.
| فکټور | نايټروجن | اکسيجن | فشار شوی هوا |
|---|---|---|---|
| اندازه کول | د ۱ څخه تر ۶ کیلو واټو پورې فایبر، له ۱ څخه تر ۱۲ ملي میتره پاڼه، د تولید ترتیبات | په ورته اساس، د کاربن فولاد تمرکز | په ورته اساس، د تیلو څخه پاک وچه هوا |
| د پرې کولو میکانیزم | یوازې د غیر فعال ویلې شوي اخراج | د خارجي تودوخې تعامل ۳۰ اضافه کوي 40% د انرژۍ کمښت | دواړه حل شوي (۷۸٪ N2، ۲۱٪ O2) |
| عملیاتي فشار | 12 د 20 بار ته | 0.3 د 2 بار ته | له ۸ څخه تر ۱۲ بار پورې (تر ۱۷ پورې لوړ شوی) |
| د ګاز جریان | له ۳۰۰ څخه تر ۵۰۰+ لیتره/ دقیقې | له 20 څخه تر 60 L/min پورې | کمپرسور چمتو شوی، لوړ حجم |
| د هرې قطعې دقیقې لګښت | د 0.20 څخه تر 0.40 ډالرو پورې (0.60+ لوړ فشار) | $0.05 ته 0.15 | له ۰.۰۱ څخه تر ۰.۰۳ ډالرو پورې (برېښنا) |
| د نرم فولادو څنډه | روښانه، له اکسایډ څخه پاک، ویلډ کولو ته چمتو | چټک پرې کول، تیاره اکسایډ طبقه | د سپک اکسایډ رنګ، د خپل قیمت لپاره ښه |
| د سټینلیس سټیل څنډه | روښانه، رنګ او ویلډ ته چمتو (معیاري) | ککړ شوي کرومیم آکسایډ څنډه؛ مخنیوی وکړئ | لږ ژیړوالی؛ د منلو وړ غیر کاسمیټیک |
| د المونیم څنډه | پاک، د انوډیز کولو لپاره چمتو (معیاري) | سخت اکسایډ، ناڅاپه څنډه؛ مخنیوی وکړئ | د خړ رنګ سره د منلو وړ پتلی پاڼه |
| د سرعت کرکټر | په نرۍ پاڼه کې تر ټولو ګړندی، په غټه پاڼه کې د بریښنا محدودیت | په غليظ کاربن فولادو کې تر ټولو ګړندی | په نری ګیجونو کې نږدې نایتروجن |
| غوره لپاره | د زنګ نه وهونکي، المونیم، د ښکلا او ویلډنګ چمتو کولو کار | د کاربن فولاد ۶ ملي متره او پورته | د نري څخه تر منځني نرم فولادو پورې، د لوړ حجم بودیجې کار |
د بې عیبه قطار د خپل خبرداري مستحق دی. د تودوخې په پرې کولو کې، حتی ټریس اکسیجن د بې عیبه فولادو کې د کرومیم سره تعامل کوي او د ککړ شوي اکسایډ څنډه پریږدي چې رنګ ردوي او ویلډونه له مینځه وړي. له همدې امله نایتروجن په بې عیبه فولادو کې غوره توب نه دی بلکه معیار دی، او ولې د صادقانه لګښت پرتله کول بیا کار شامل دي: ګران نایتروجن د جوړونکو په پرتله ارزانه دی چې د زرو قوسونو څخه اکسیډیشن پیس کوي.
د لګښت پر برخې ریاضي
په کانکریټي برخه باندې شمیرې کار کړئ: یو بریکٹ چې د 2 ملي میتر شیټ کې د 60 ثانیو پرې کولو وخت لري، چې په 1,000 ټوټو کې نرخ شوی.
✓ اکسيجن: په هره دقیقه کې د 0.05 څخه تر 0.15 ډالرو پورې، ګاز په هره برخه کې شاوخوا 0.05 څخه تر 0.15 ډالرو پورې اضافه کوي، یا په ټوله برخه کې له 50 څخه تر 150 ډالرو پورې. څنډه د اکسایډ طبقه لري چې باید د ویلډینګ یا پوډر کوټ کولو دمخه پاکه شي.
✓ نايټروجن: په یوه دقیقه کې د 0.20 څخه تر 0.40 ډالرو پورې، ګاز په هره برخه کې 0.20 څخه تر 0.40 ډالرو پورې، په هره منډه کې له 200 څخه تر 400 ډالرو پورې اضافه کوي. څنډه د کټ په توګه پای ته رسیږي: د ډیبر او ډیګریز ګام پرته، مستقیم ویلډ یا کوټ کولو لپاره. که چیرې د اکسایډ لرې کول د هرې برخې حتی 20 ثانیې کار لګښت ولري، نایتروجن د ګازو د لوړې لاین سره سره ټول ریاضي ګټي.
✓ کمپيوټر هوا: د کمپرسور بریښنا په یوه دقیقه کې د 0.01 څخه تر 0.03 ډالرو پورې، ګاز د هرې برخې لپاره 0.01 څخه تر 0.03 ډالرو پورې، په هر چلولو کې له 10 څخه تر 30 ډالرو پورې اضافه کوي، وروسته له دې چې د تیلو څخه پاک کمپرسور، وچونکي، او فلټریشن ټرین کې د یو ځل لپاره د 5,000 څخه تر 20,000 ډالرو پورې پانګونه وشي. د نرم فولادو برخو لپاره چې په هرصورت رنګ شوي، دا د صنعت د لګښت پوړ دی.
پیمانه بیا ځواب بدلوي. د نایتروجن درانه کار د پرې کولو دوه شفټ عملیات کولی شي په بوتل یا بلک ګاز کې په کال کې 6 ارقام وسوځوي، کوم چې د ځای پر ځای شوي نایتروجن جنراتور لپاره کلاسیک توجیه ده؛ بیرته ورکول معمولا په دې مصرف کې له 1 څخه تر 3 کلونو پورې راځي. او د پاکوالي جال څخه ډډه وکړئ پداسې حال کې چې تاسو په کې یاست: د مرستې ګاز د نرم فولادو کار لپاره د لابراتوار 5-ناینز پاکوالي ته اړتیا نلري، او د دې لپاره پیسې د نوزل له لارې ایستل کیږي.
د ضخامت له مخې د ګاز فشار سره مرسته وکړئ
د فشار تنظیم د موادو او ګازو تعقیبوي، د نایتروجن لپاره ضخامت سره لوړیږي او د اکسیجن لپاره ضخامت سره کمیږي. د فایبر لیزر کار لپاره د پیل کړکۍ:
| مواد او ضخامت | ګاز | د پیل فشار |
|---|---|---|
| نرم فولاد له ۶ څخه تر ۲۰ ملي میتره پورې | هوا یا نایتروجن | له ۸ څخه تر ۱۲ باره (هوا) / له ۱۰ څخه تر ۱۴ باره (N2) |
| نرم فولاد له ۶ څخه تر ۲۰ ملي میتره پورې | اکسيجن | له ۰.۵ څخه تر ۲ بار پورې، د ضخامت لوړېدو سره کمېږي |
| د زنګ نه وهونکی له ۶ څخه تر ۱۲ ملي میتره پورې | نايټروجن | 10 د 16 بار ته |
| د زنګ نه وهونکی له ۶ څخه تر ۱۲ ملي میتره پورې | نايټروجن | له ۱۶ څخه تر ۲۰ باره پورې، لوی نوزل |
| المونیم له ۶ څخه تر ۱۲ ملي میتره پورې | نایتروجن (یا هوا، نری) | 12 د 16 بار ته |
| المونیم له ۶ څخه تر ۱۲ ملي میتره پورې | نايټروجن | له ۱۶ څخه تر ۲۰ بار پورې، منفي تمرکز |
د مصرف دوه عادتونه بودیجه ساتي. ترټولو ټیټ فشار وکاروئ چې د څنډې کیفیت ساتي، ځکه چې جریان او لګښت د فشار او د نوزل قطر سره په چټکۍ سره لوړیږي. او نوزلونه په مرکز کې وساتئ او د ضخامت سره مطابقت ولرئ: یو غلط تنظیم شوی یا لوی نوزل کولی شي په ساعت کې دوه ګونی ډالر وباسي پرته لدې چې کټ ښه کړي.
ګاز د هغو څو توکو په منځ کې یو دی چې د وروستي کټ کیفیت ټاکي؛ د فایبر لیزر د فعالیت عوامل لارښود پوښښ کوي چې فشار څنګه د تمرکز، نوزل سټینډ آف، او سرعت سره تعامل کوي، او CO2 د لیزر پرې کولو پیرامیټرو حواله د ترتیباتو کچې توضیحات د دې لپاره لري CO2 پلیټ فارمونه، چیرې چې ورته 3 ګازونه پلي کیږي.
د ګاز سیسټم د ماشین سره سمون ورکول
د ګاز ستراتیژي د ترتیب پریکړه ده، نه وروسته فکر. د نایتروجن دروند سټینلیس کار د لوړ فشار ګاز سرکټ، متناسب والو، او نوزل کتابتون ته اړتیا لري چې د سټینلیس سټیل لیزر پرې کولو ماشین ترتیب شاوخوا جوړ شوی دی. د هوایی لومړني دوکانونه کمپرسور، وچونکی، او فلټریشن ته اړتیا لري چې د ماشین سره مشخص شوي وي پرځای یې چې وروسته بولټ شي. ووایاست STYLECNC د موادو مخلوط او د میاشتني پرې کولو ساعتونه سره یوځای کړئ، او د ګاز سیسټم، د جنراتور په مقابل کې د بوتل سپارښتنه، او د ماشین ترتیب بیرته د یو مطابقت لرونکي نرخ په توګه راشي.
پوښتل شوې پوښتنې
په لیزر پرې کولو کې د نایتروجن او اکسیجن ترمنځ توپیر څه دی؟
اکسیجن په پرې کولو کې برخه اخلي: دا د ګرمو اوسپنو سره په خارجي ډول تعامل کوي، د کاربن فولادو د پرې کولو انرژي له 30 څخه تر 40 سلنې پورې برخه اخلي، له همدې امله دا یوازې په 0.3 څخه تر 2 بار پورې ضخامت نرم فولاد په چټکۍ سره پرې کوي. قیمت یې په څنډه کې د تیاره اکسایډ طبقه ده. نایټروجن غیر فعال دی او په خالص ډول د 12 څخه تر 20 بار پورې د ویلې کیدو له لارې کار کوي، چې د ګازو د لګښت په پرتله څو ځله روښانه، اکسایډ نه پاک، ویلډ چمتو څنډه پریږدي. اکسیجن په کاربن فولادو کې سرعت اخلي؛ نایټروجن په هر ځای کې د څنډې کیفیت اخلي.
ایا تاسو کولی شئ د فشار شوي هوا سره لیزر پرې کړئ؟
هو، او عصري دوکانونه په زیاتیدونکي توګه دا کار کوي. وچه، د تیلو څخه پاکه کمپریس شوې هوا په 8 څخه تر 12 بار پورې (ډیری وختونه د 17 بار په لور لوړیږي) د بریښنا په هره دقیقه کې د 0.01 څخه تر 0.03 ډالرو پورې د نری څخه تر منځني نرم فولادو، ګالوانیز او پتلی المونیم پرې کوي، د نایتروجن لپاره د 0.20 څخه تر 0.40 ډالرو پورې. د 21 سلنه اکسیجن په توګه، هوا د سپک اکسایډ رنګ پریږدي، نو دا د ویلډ پریپ سټینلیس پرځای رنګ شوي او غیر کاسمیټیک برخو سره مناسب دی. د ننوتلو ټکټ په سمه توګه مشخص شوی کمپرسور، وچونکی، او فلټریشن ټرین دی، معمولا د 5,000 څخه تر 20,000 ډالرو پورې.
ولې د سټینلیس سټیل لپاره نایتروجن ته اړتیا ده؟
ځکه چې اکسیجن په کیمیاوي ډول څنډه ککړوي. د پرې کولو په تودوخه کې، حتی ټریس اکسیجن د سټینلیس په کرومیم سره تعامل کوي او د اکسایډ یوه طبقه پریږدي چې رنګ ردوي او د ویلډ بشپړتیا زیانمنوي، هره برخه د ګرینډینګ کار ته اړوي. نایټروجن د کټ مخ غیر فعال او روښانه ساتي، د کټ په توګه پای ته رسیږي. د ګاز لوړ لاین تقریبا تل د بیا کار کولو لاین په پرتله ارزانه وي چې دا له منځه وړي، له همدې امله نایټروجن د پریمیم انتخاب پرځای په سټینلیس کې د صنعت معیار دی.
زه باید د کوم مرستندویه ګاز فشار وکاروم؟
د موادو او ګاز له مخې: په کاربن فولادو کې اکسیجن ټیټ دی، له 0.3 څخه تر 2 بار پورې، د ضخامت لوړیدو سره راټیټیږي ځکه چې تعامل کار کوي. نایتروجن لوړیږي او د ضخامت سره لوړیږي، په پتلي سټینلیس او المونیم کې شاوخوا 10 څخه تر 16 بار پورې، د 6 ملي میتر څخه د لویو نوزلونو سره تر 16 څخه تر 20 بار پورې. هوا د سپک نرم فولادو لپاره له 8 څخه تر 12 بار پورې موقعیت لري. په کړکۍ کې پیل وکړئ، بیا ترټولو ټیټ فشار ته ټون وکړئ چې د څنډې کیفیت ساتي، ځکه چې مصرف او لګښت د هر اضافي بار سره په چټکۍ سره لوړیږي.
د نایتروجن جنراتور کله لګښت ورکوي؟
کله چې مصرف ثابت او لوړ وي. بوتل شوي او بلک نایتروجن د هر حجم لګښت سره یوځای د ټانک کرایه، تحویلي، او د جوش کولو زیانونه لري؛ د دوه شفټ نایتروجن درانه پرې کول یوازې په ګاز کې په کال کې له 6 ارقامو څخه ډیر کیدی شي. په ساحه کې جھلی یا PSA جنراتورونه دا د پانګې پیرود او بریښنا لپاره سوداګري کوي، د بیرته ورکولو سره معمولا د 1 څخه تر 3 کلونو پورې د هټیو لپاره نرخ ورکول کیږي چې نایتروجن د لومړني ګاز په توګه چلوي. د واحد شفټ یا اکسیجن لومړني دوکانونه معمولا په تحویلي ګاز کې پاتې کیږي.
لاندې کرښه
د ګازو د مرستې انتخاب تر دریو جملو پورې کمیږي. د موټرو کاربن فولادو لپاره اکسیجن، چیرې چې عکس العمل وړیا پرې کولو ځواک دی او د اکسایډ څنډه د منلو وړ ده. نایتروجن هرچیرې چې څنډه وي باید د پرې کولو په توګه پای ته ورسیږي: سټینلیس، المونیم، ویلډ-پریپ، او د کاسمیټیک کار. هوا هرچیرې چې برخه د اکسایډ یو کمزوری رنګ معاف کوي او حجم په هټۍ کې ترټولو ارزانه ګاز ته انعام ورکوي. د بیا کار قیمت ورکړئ، نه یوازې ګاز، او سم ځواب معمولا د برخو لیست څخه بهر راځي.
STYLECNC تشکیلوي د فایبر لیزر کټرونه د ګاز سرکټ سره چې د کار سره سمون لري، د هوا لومړني شیټ کټرونو څخه تر لوړ فشار نایتروجن پورې د سټینلیس سټیل پرې کولو سیسټمونه. د پورته ریاضي پر بنسټ جوړ شوي د ماشین-پلس-ګاز سپارښتنې لپاره خپل د موادو مخلوط او حجمونه واستوئ.