دا ماشین پرې کول اتومات کوي، نه د هغې شاوخوا قضاوت. دا لارښود قضاوت پوښي: هغه سټاک غوره کول او چمتو کول چې ماشین یې باور کولی شي، د ملاتړ تنظیم کول ترڅو پتلی کار په خاموشۍ سره ترسره شي، د رسم شوي خاکې څخه پروګرام کول، د لومړۍ کټ لوستل، او د څو نښو نښانو تشخیص چې د لرګیو د لیت تولید نږدې هرې خرابې برخې لپاره حساب کوي.
د ماشین څخه مخکې: د خالي ځای غوره کول او چمتو کول
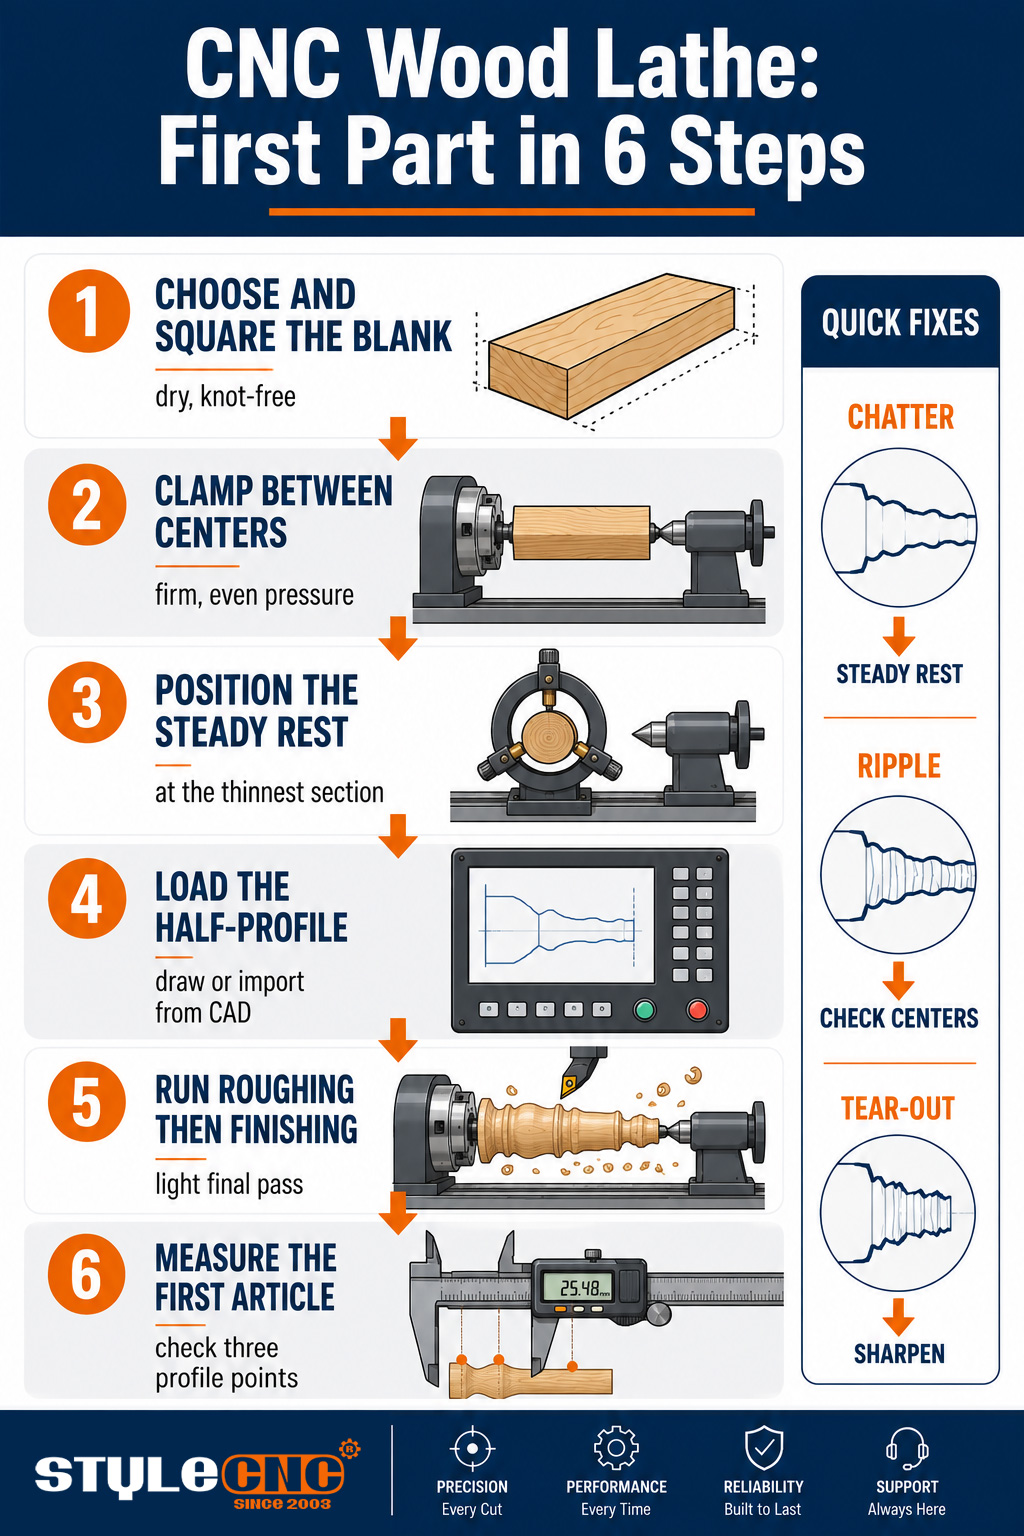
هر بشپړ شوی پروفایل هغه خالي ځای په میراث اخلي چې له هغه ځایه یې پیل کړی و، نو چمتووالی په ټوله پروسه کې تر ټولو لوړ لس دقیقې دی. د ګرځیدو اوږدوالي په اوږدو کې د خلاصو غوټیو پرته مستقیم دانه لرونکی سټاک غوره کړئ، ځکه چې په یوه نرۍ برخه کې غوټۍ کولی شي په سرعت سره بهر شي. وچ، مستحکم لرګی د پرې کولو وروسته خپل ابعاد ساتي؛ سټاک لاهم د رطوبت سره حرکت کوي نن ګرد او راتلونکې اونۍ بیضوي کیږي.
خالي ځایونه مربع او یوشان پرې کړئ، د هر پای کې د کلیمپینګ سټبونو لپاره د بشپړ شوي برخې څخه یو لمس اوږد. کله چې ستاسو د چک سټایل له دې څخه ګټه پورته کوي نو مرکزونه په نښه کړئ او پری ډرل کړئ، ځکه چې یو خالي بار شوی له مرکز څخه بهر د رفینګ پاس مجبوروي چې مواد په غیر مساوي ډول لرې کړي او ماشین د لومړۍ ثانیې څخه د وایبریشن سره مبارزه پریږدي. هغه لرګي چې غالب دي د لرګیو د تولید ماشین کولو غوښتنلیکونه، بیچ، میپل، برچ، او بلوط، ټول دې ډسپلین ته د پاکو ویښتو پرې کولو سره انعام ورکوي.
تنظیم: کلیمپ کول، مرکزونه، او ثابت آرام
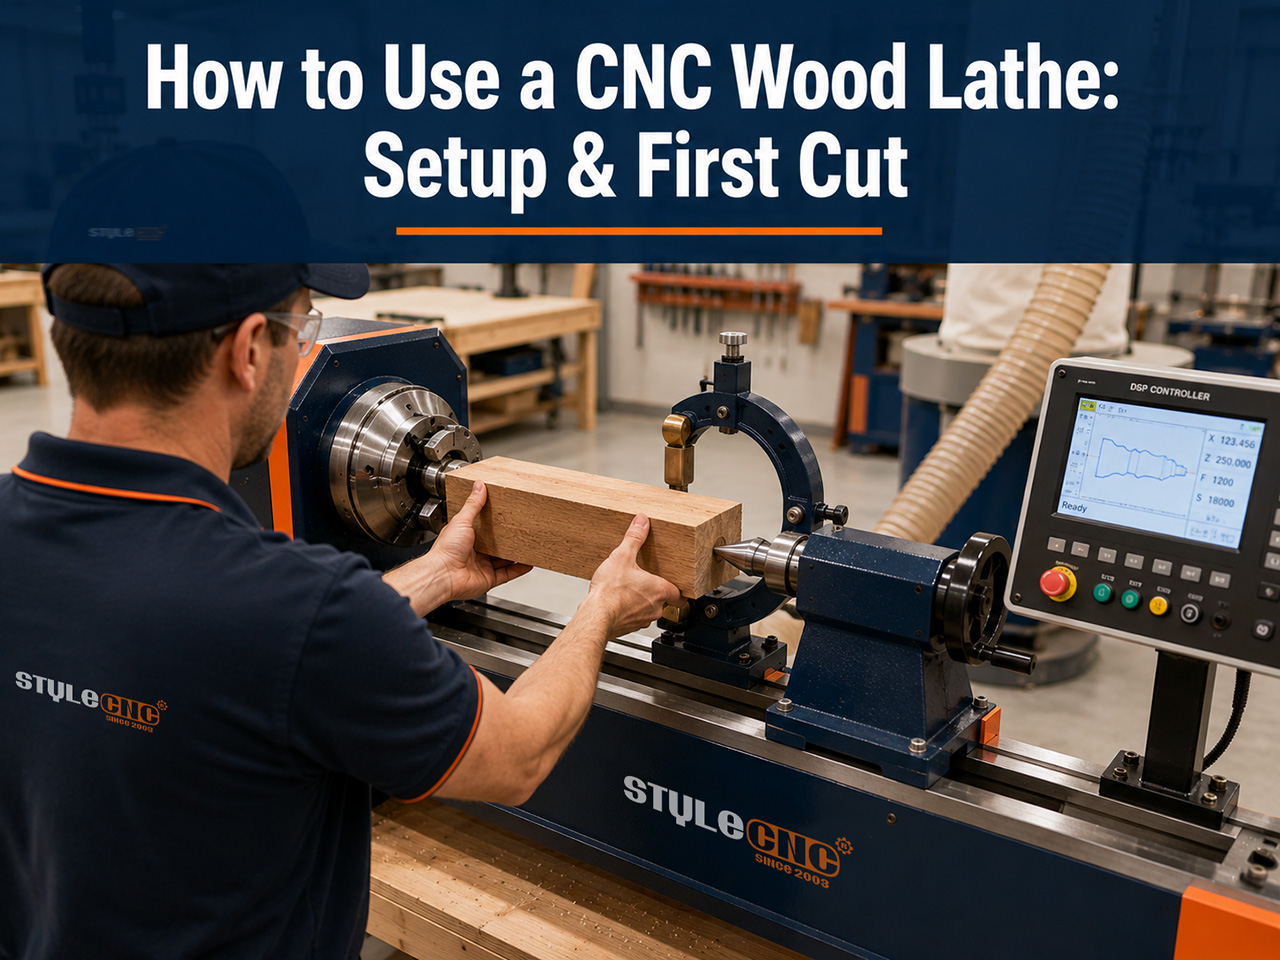
د ډرایو چک په سر او د ټیل سټاک په ژوندۍ مرکز کې خالي ځای بار کړئ، او دواړه په ټینګ، حتی فشار سره ځای په ځای کړئ. ډیر خلاص او خالي ځای د سخت بار لاندې راښکته کیږي؛ ډیر کلک او اوږد سټاک کمانونه، کوم چې پروفایل په وفادارۍ سره د هغه منحني په توګه تولیدوي چې تاسو یې نه دی رسم کړی.
ثابت آرام د هغه ماشین ترمنځ توپیر دی چې کولی شي نری کار بدل کړي او هغه چې یوازې په بروشر کې یې لیست کوي. د دورې له پیل څخه دمخه پاتې ګوتې په تر ټولو پتلي پروګرام شوي برخې کې ځای په ځای کړئ، ځکه چې د بالسټر یا بیټ لاستی چې د څو سانتي مترو څخه کم وي د ملاتړ پرته به له تیغ څخه لرې شي، او پایله یې دا ده چې هیڅ پیرامیټر بدلون نشي کولی درملنه وکړي. چلونکي ورته پوښتنه په لسګونو جملو کې کوي: ولې زما د سپینډل مینځ ناهموار دی کله چې دواړه پایونه پاک وي؟ ځواب انحراف دی، او پاتې نور حل دی.
د هر ځل سپن اپ څخه مخکې ساتونکي وتړئ او د نوي خالي په لومړي گردش کې د گردش الوتکې څخه لرې ودریږئ، ځکه چې دا هغه شیبه ده چې یو ناڅرګند چیک یا خلاص غوټۍ پریږدي. عادت دوه ثانیې لګښت لري؛ بدیل د سپینډل سرعت سره درس ورکوي. د لومړي کټ څخه د دوړو استخراج د ورته ډسپلین برخه ده، د ریلونو څخه د شیوینګ او د هوا څخه ښه دوړې لرې ساتي چې آپریټر ټول بدلون تنفس کوي.
د پروفایل پروګرام کول
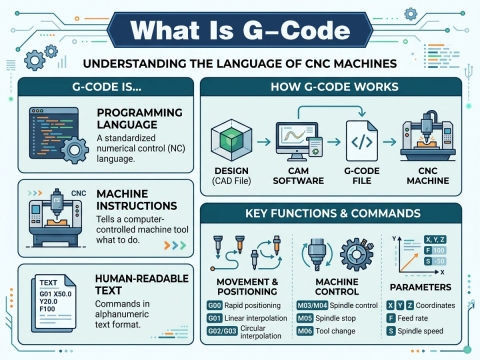
دا پروګرام د نیم پروفایل په توګه پیل کیږي: د بشپړ شوي برخې د یوې غاړې دوه بعدي خاکه له پای څخه تر پایه پورې. دا د کنټرولر سافټویر کې رسم کړئ یا یې له CAD څخه وارد کړئ، د خالي قطر او اوږدوالی تنظیم کړئ، او سافټویر پخپله د خړ کولو او پای ته رسولو پاسونه تولیدوي. په عصري ماشین کې د پرې کولو لپاره هیڅ ټیمپلیټ او د لاس لیکلو لپاره G-کوډ نشته.
د پروګرام دوه ترتیبات په هره نوې برخه کې د پاملرنې وړ دي. د خړپړتیا ژوروالی تنظیم کړئ ترڅو مربع خالي ځای د یو اتلولي پاس پرځای په آرامۍ ټوټو کې راشي، او د پای فیډ د لومړۍ مقالې لپاره د اړتیا په پرتله ورو تنظیم کړئ. د بشپړ انځور کولو څخه تر برخې پورې کاري فلو، د سافټویر سکرین شاټونو او کار شوي مثالونو سره، په ګام په ګام پوښل شوی. د لرګیو د لیت کارولو اساسي لارښود، کوم چې د لومړۍ اونۍ آپریټرانو لپاره د دې پاڼې سره ښه جوړه ده.
لومړۍ برخه: پیرامیټرې او د پایلې لوستل
محافظه کار پیل کړئ او پریږدئ چې کټ تاسو ته ووایی چې حاشیه چیرته ده:
• د سپین سرعت: د عامو پښو قطرونو لپاره د ټیټو زرګونو RPM سره پیل کړئ، د لویو قطرونو لپاره ټیټ، او یوازې هغه وخت زیات کړئ کله چې کټ نرم پاتې شي.
• خړوبېدل: منځنۍ خواړه، کم سطحي خوړل؛ هدف ګرد سټاک دی، نه بشپړ شوی سطح.
• ختمول: په کم شوي فیډ کې یو رڼا دوامداره پاس سطحه تولیدوي؛ دوه شکمن پاسونه د شاهدۍ کرښې تولیدوي.
• واورئ او وګورئ: د پاکې شیندنې کټ غږ مساوي وي او ربنونه وغورځوي؛ د څټک وهلو غږونه او دوړې پدې معنی دي چې څنډه یا فیډ غلط دی.
لومړۍ مقاله پرمخ بوځئ، ودریږئ، او د بیچ کولو دمخه یې د پروفایل په اوږدو کې په 3 نقطو کې د انځور په وړاندې اندازه کړئ. ماشین به په خوښۍ سره یوه تېروتنه څلویښت ځله د بشپړ ثبات سره تکرار کړي، نو لومړۍ برخه به د تفتیش ټول ارزښت ولري. په پښو، بالسترونو او بیټونو کې بشپړ شوي مثالونه په د CNC لرګیو بدلولو لیت پروژې ګالري د شګو کولو دمخه وښایاست چې لومړی ډایل شوی توکي باید د سطحې له مخې څنګه ښکاري.
د ستونزو حل کول: د حل لپاره نښې نښانې
د لرګیو د لیت تقریبا هره خرابه برخه د پنځو نښو څخه یوې ته نښې نښانې رامینځته کوي:
| علامه | احتمالي لامل | سمه | اندازه کول |
|---|---|---|---|
| په نریو برخو باندې د چیټر نښې | بې ملاتړه سټاک د تیغ څخه لرې کیږي | په نرۍ سیمه کې ثابت آرام اضافه کړئ یا یې ځای په ځای کړئ؛ د پرې کولو ژوروالی کم کړئ. | د پاس په جریان کې د آرام په ځای کې انحراف لیدل کیږي |
| په ټول پروفایل کې څپې وهل | زړې شوې مرکزونه، خلاصې شوې ګیبونه، یا د هغې له څنډې څخه تیغ | په مرکزونو کې بیا ځای پر ځای کړئ، ګیبسونه وتړئ، تیغ وګرځوئ یا بدل کړئ | د سپینډل گردش سره د ریپل پیچ تکرار |
| په شکل شوي غله باندې څيرول | خواړه د لرګیو لپاره ډیر تیریدونکی، خړ څنډه | د پای ته رسولو پروسه ورو کړئ، یو سپک وروستی پاس واخلئ، تیز کړئ | د تېرېدو وروسته سطحه د ګوتو لاندې نرمه لوستل کیږي |
| په پروفایل دره کې د سوځېدو نښې | د تیغ د استوګنې ځای، د قطر لپاره سرعت ډیر لوړ دی | د درې له لارې خواړه زیات کړئ، د سپینډل سرعت کم کړئ | په ورته پروفایل کې د سوځیدنې څرګندیدل هره برخه په ګوته کوي |
| برخې په ټول ګروپ کې توپیر لري | تشې نا متناسب، د فشار فشار راښکته کیږي | د خالي چمتووالي معیاري کول، د چک او ټیل سټاک ځواک چیک کول | قطر په لسو پرله پسې برخو کې خپور شوی |
کله چې نښې نښانې څرګندې شي نو جدول له پورته څخه تر ښکته پورې کار وکړئ، او په یو وخت کې یو متغیر بدل کړئ ترڅو حل ځان وپیژني. ژور تشخیصي ونې، په شمول د بریښنایی او کنټرولر نیمګړتیاو د پرې کولو ستونزو هاخوا، په د لرګیو د لیت د ستونزو حل کولو لارښود، کوم چې هغه پاڼه ده چې د ماشین تر څنګ په بک مارک کېښودل شي.
د ساتنې تال چې دا ښه ساتي
• هره شفټ: د ریلونو او پیچونو څخه د شیوینګ ټوټې پاکې کړئ، او د لومړي دور څخه مخکې د تیغ څنډې وګورئ.
• د اونۍ: د لارښود مهالویش سره سم د لارښود لارې او د بال پیچونه غوړ کړئ، او د ټیل سټاک سمون تایید کړئ.
• میاشتنی: د کمربند فشار معاینه کړئ، د ګیب تنظیم کول وګورئ، او تایید کړئ چې مرکزونه سم چلیږي.
• لکه څنګه چې اغوستل کیږي: د اوښکو د لومړۍ نښې په وخت کې د پروفایل تیغونه وګرځوئ یا تیز کړئ، نه دا چې وروسته له هغه چې سټاک خراب شي.
د هرې ډلې څخه مخکې د الوتنې دمخه چک لیست
✓ خالي سټاک مستقیم، وچ، غوټۍ چک شوی، او په دوامداره اوږدوالي سره پرې شوی.
✓ چک او د لکۍ ټوټې په ټینګ او مساوي ډول په نری برخه کې ځای پر ځای شوي دي.
✓ پروفایل بار شوی، خالي ابعاد ټاکل شوي، د خړوبولو ژوروالی او د پای ته رسولو فیډ بیاکتنه شوې.
✓ تیغونه معاینه شوي، ساتونکي تړل شوي، استخراج روان دی.
✓ لومړۍ ماده د بیچ له پیل څخه مخکې په 3 پروفایل نقطو کې اندازه شوې.
پوښتل شوې پوښتنې
زه باید د کوم سپینډل سرعت سره پیل وکړم؟
د قطر لپاره ټیټ پیل وکړئ، د عادي پښو سټاک لپاره په ټیټو زرګونو RPM کې او د لویو قطرونو لپاره ورو، بیا یې پورته کړئ پداسې حال کې چې کټ نرم او خاموش پاتې کیږي. سم سرعت ځان اعلانوي؛ غلط سرعت لومړی خبرې کوي یا سوځي.
ولې زما برخه یوازې په نرۍ منځنۍ برخه کې خبرې کوي؟
نری سټاک د تیغ څخه په هغه ځای کې لرې کیږي چیرې چې دا تر ټولو نری وي، او د پورته کیدو نښه د چیټر په څیر ښکاري. په هغه برخه کې ثابت آرام ځای په ځای کړئ او د پای کټ سپک کړئ؛ د ملاتړ لپاره هیڅ سرعت یا فیډ بدلون بدیل نشته.
ایا زه اړتیا لرم چې د بارولو دمخه خالي ځایونه ګرد کړم، یا ماشین کولی شي مربع سټاک واخلي؟
د تولید ماشینونه په مستقیم ډول مربع سټاک اخلي؛ د رفینګ پاس دا په ثانیو کې ګردوي. هغه څه چې مهم دي دا دي چې مربع خالي ځای مستقیم او متمرکز وي، ځکه چې د مرکز څخه بهر خالي ځای په هر گردش کې تیغ وهي تر هغه چې ګرد شي.
څنګه کولی شم په شکل شوي یا تاو لرګي کې د څرخیدو مخه ونیسم؟
لومړی تیز کړئ، بیا د پای فیډ ورو کړئ او یو سپک وروستی پاس واخلئ. شکل شوی غله په دوامداره توګه سمت بدلوي، او یوازې په نرم فیډ کې یو تیز څنډه یې په پاکه توګه پرې کوي؛ ځینې لوړ شکل لرونکي سټاک په ساده ډول د شګو کولو تخصیص ته اړتیا لري چې په پروګرام کې وي.
د پروفایل تیغونه څو ځله تیزولو یا بدلولو ته اړتیا لري؟
د شرایطو له مخې، نه د کیلنڈر له مخې: په سټاک کې لومړۍ اوښکې بهیدونکی یا مبهم سطح چې مخکې یې پاک کړی و، سیګنال دی. هغه دوکانونه چې هره ورځ د سخت لرګیو لرګي چلوي، په اونۍ کې په تال کې څنډې لمس کوي او د تولید بندولو پرته د تبادلې لپاره تیز اضافي سیټ ساتي.
زما بشپړ شوي پروفایلونه یو کوچنی سرپل څپه ښیي. د دې لامل څه دی؟
یو منظم سرپل نمونې د گردش سره تعقیبوي او په میخانیکونو کې ټکي لري: خراب شوي یا خلاص مرکزونه، د ګیب لوبه، یا د هغې له څنډې څخه تیر شوی تیغ. مرکزونه بیا ځای په ځای کړئ، ګیبونه ټینګ کړئ، او د پروګرام لمس کولو دمخه تیغ بدل کړئ.
آیا زه کولی شم شنه یا نیمه وچ لرګی بدل کړم؟
ماشین به یې پرې کړي، خو برخه به هغه شکل پاتې نشي چې تاسو پرې کړی دی. شنه سټاک د وچیدو سره سم حرکت کوي، نو د تولید بدلول وچ، مستحکم خالي ځایونه غواړي؛ شنه بدلول د لاسي صنایعو کڅوړو پورې اړه لري چې قصدي وچولو اجازه لري، نه د بیچ سپینډل کار.
کوم معمول ساتنه په حقیقت کې خورا مهمه ده؟
په هر شفټ کې د ریلونو او پیچونو چپس کول، په مهالویش کې غوړول، او د تیغ صادق حالت. دا درې عادتونه د اغوستلو زنځیر مخه نیسي چې په څپې، چټلو او له لاسه تللو دقت سره پای ته رسیږي؛ په لارښود کې نور هرڅه مهم دي، مګر دا درې هره ورځ تادیه کوي.
دا ګامونه په سم ماشین کې پرمخ بوځئ
پورته هره تخنیک یو ماشین فرض کوي چې قوي ملاتړ، ریښتیني مرکزونه، او یو کنټرولر لري چې پروفایلونه خبرې کوي. د ټول حد په اوږدو کې تشکیلات پرتله کړئ د ګرځولو او نقاشۍ لپاره د CNC لرګیو لیتونه او د روزنې سره وړیا نرخ ترلاسه کړئ.