
د CNC اتوماتیک لیزر ماشینونه: د داخلي کچې څخه تر مسلکي کچې پورې
وروستی ځل تازه شوی: 2026-10-28 10:37:25
په تیرو څو کلونو کې، د اتوماتیک CNC لیزر ماشینینګ پراخه شوی، د شوق دوکانونو څخه تر کوچنیو سوداګرۍ، ښوونځیو، او همدارنګه په کلکه صنعتي تولید کونکو پورې پراخ شوی. په بازار کې د سیالۍ زیاتوالی دا هم معنی لري چې د پرې کولو، نقاشۍ، نښه کولو، ایچینګ، پاکولو او ویلډینګ لپاره د سم CNC لیزر ماشین غوره کول به د هر وخت څخه ډیر ستونزمن وي. ډیری هلکان نه پوهیږي چې له کوم ځای څخه پیل وکړي. STYLECNC غواړم د انتخاب په ټوله پروسه کې ستاسو سره مرسته وکړم، نه د کوم ځانګړي CNC لیزر کټ وړاندیز کولو سره، بلکه ستاسو د اړتیاو او بودیجې سره سم ستاسو د پریکړې کولو لپاره د لارښوونې له لارې. د خپل سوداګرۍ پیل کولو یا وده کولو لپاره د سم CNC لیزر کټر، نقاش، مارکر، ایچر، کلینر او ویلډر موندلو دمخه ډیر څه پوهیدل اړین دي. د دې لپاره چې تاسو سره د سم معلوماتو ترلاسه کولو کې مرسته وکړئ، دلته د CNC او لیزر ځینې اساسات دي چې تاسو ورته اړتیا لرئ پوه شئ. دا لارښود به د هغه څه په اړه بحث وکړي چې تاسو ورته اړتیا لرئ کله چې دا معلومه کړئ چې کوم CNC لیزر ماشین ستاسو د سوداګرۍ لپاره غوره کټ دی.
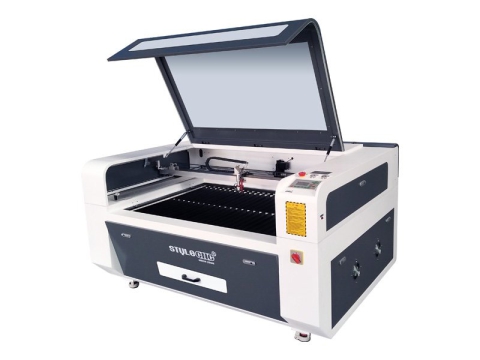
STJ1390
$3,500 - $5,500
په ارزانه CO2 ليزر نقاشى 60W, 80W, 100W, 130W, 150W, 180W
په ارزانه CO2 د لیزر نقاشۍ ماشین سره 60W, 80W, 100W, 130W, 150W,180W د بریښنا انتخابونه د لرګیو، ټوکر، چرم، شیشې، اکریلیک، کاغذ، پلاستیک، ډبرې لپاره کارول کیږي.
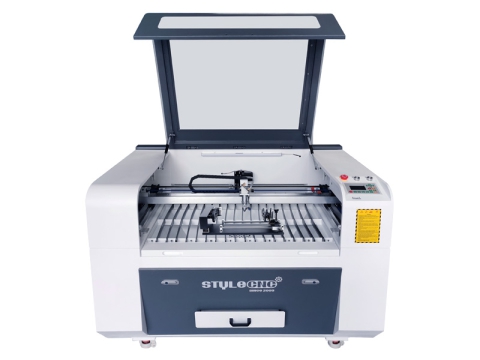
STJ9060
$2,600 - $3,600
د پیل کونکو لپاره د ۲۰۲۵ کال غوره داخلي کچې کوچنی لیزر نقاش
د ۲۰۲۵ کال غوره کوچنی لیزر نقاش یو د ننوتلو کچې کوچنی لیزر نقاشۍ ماشین دی چې د پیل کونکو لپاره د لاسي صنایعو، هنرونو، ډالیو د نقاشۍ او پرې کولو لپاره کمپیکټ جوړښت لري.
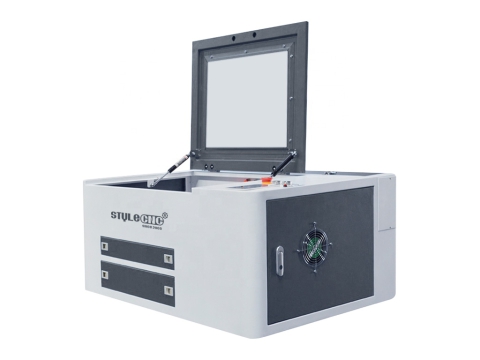
STJ6040
$2,400 - $2,600
د بودیجې دوستانه کوچني ډیسټاپ لیزر انګرور کټر ماشین
د کوچني ډیسټاپ لیزر نقاشۍ کټر ماشین سره 40W/60W CO2 لیزر ټیوب یو ارزانه شوقي لیزر دی چې د کور کارولو او کوچني سوداګرۍ لپاره یو کمپیکټ ډیزاین لري.
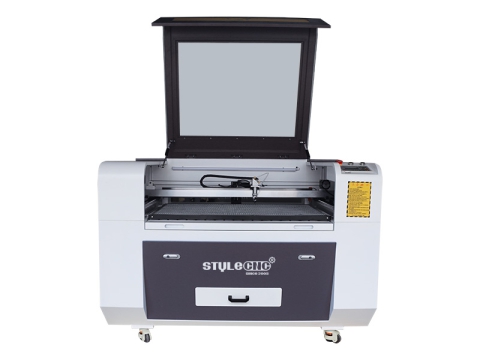
STJ9060
$2,600 - $3,600
د ۲۰۲۵ کال د خرڅلاو لپاره د لرګیو د نقاشۍ غوره درجه لرونکی لیزر ماشین
د لرګیو، پلائیوډ، MDF د پرې کولو، نقاشۍ، نقاشۍ لپاره د لرګیو د لیزر نقاشۍ غوره ماشین په لټه کې یاست؟ د 2026 غوره درجه بندي شوي لیزر لرګیو نقاشۍ بیاکتنه د ارزانه قیمت سره د پلور لپاره.
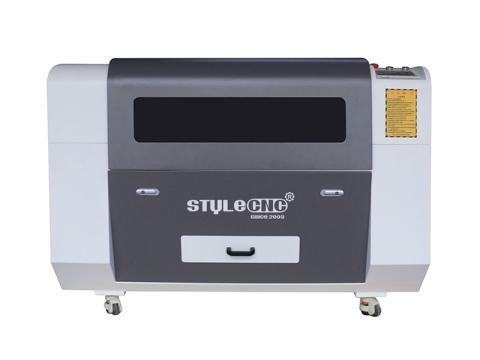
STJ9060
$2,600 - $3,600
د پلاستيک، اکریلیک، شیشې، پولیمر لپاره د شوق لیزر نقاش
STJ9060 د شوق لیزر نقاش سره 2x3 د میز سر د پلاستیک، اکریلیک، شیشې، ربړ، پولیمر، لرګیو د پرې کولو او نقاشۍ لپاره د شوقیانو، کوچني سوداګرۍ او کور پلورنځي لپاره.

STJ1390-2
$3,800 - $6,500
د چرم، ټوکر، کاغذ، جینز لپاره ارزانه لیزر نقاش
د ارزانه لیزر نقاشۍ ماشین سره CO2 د لیزر ټیوب د چرم، ټوکر، ټوکر، کاغذ، کارت بورډ، جینز او فایبرونو د پرې کولو، نقاشۍ او نقاشۍ لپاره ډیزاین شوی.
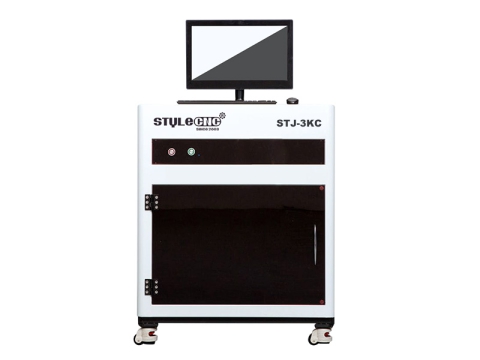
STJ-3KC
$15,000 - $18,000
2026 غوره 3D د پلور لپاره د لیزر کرسټال نقاشۍ ماشین
3D د ځمکې لاندې لیزر کرسټال نقاشۍ ماشین د 2026 غوره نقاش دی چې د کرسټال او شیشې سره شخصي ببلګرام، ډالۍ، یادګار، هنر، هنر، ټرافي جوړوي.
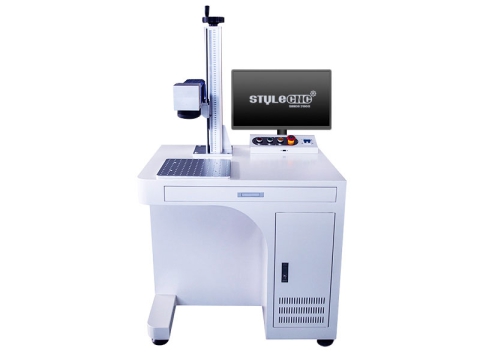
STJ-50F-D
$2,400 - $4,200
50W د فلزي لپاره د فایبر لیزر ژور نقاشۍ ماشین
د لیزر ژور نقاشۍ ماشین سره 50W د فایبر لیزر سرچینه د راحت ایچینګ او نښه کولو لپاره غوره فلزي لیزر نقاش دی، او همدارنګه د پتلو فلزاتو پرې کولو لپاره.
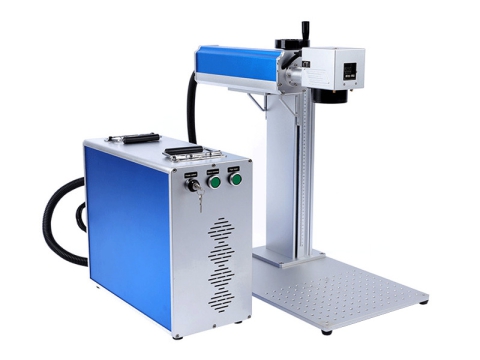
STJ-50F-S
$2,400 - $6,500
د ټوپک سټیپلینګ او گرفت جوړښت لپاره د 2026 غوره لیزر نقاش
د ټوپک سټیپلینګ او گرفت جوړښت لپاره د 2026 غوره بودیجې لیزر نقاشۍ ماشین IPG د فایبر لیزر جنراتور لپاره 2D/3D په ټوپکونو باندې رنګ نقاشي یا ژور نقاشي.
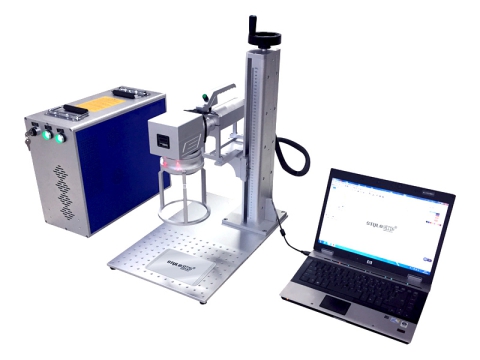
STJ-30F-H
$1,400 - $2,500
د مینی لاسي فایبر لیزر نښه کولو ماشین 20W, 30W, 50W
د لاسي فایبر لیزر نښه کولو ماشین سره 20W, 30W, 50W, 100W د بریښنا انتخابونه کمپیکټ او د پورټ ایبل دي چې د کور دننه او بهر هر ځای کې ښه نقاشي کیدی شي.
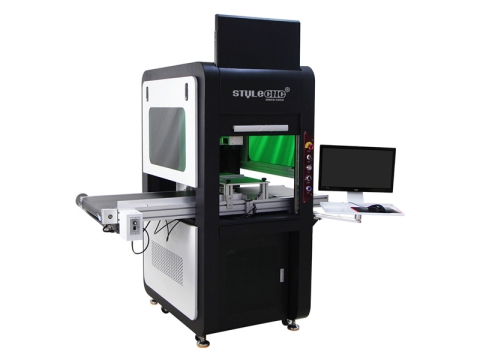
STJ-50F-C
$6,200 - $9,000
د لیزر نښه کولو ماشین سره CCD د بصری موقعیت سیسټم
د فایبر لیزر نښه کولو غوره ماشین سره CCD د بصري موقعیت سیسټم د متنوع او پیچلي نقاشیو او کټونو سره په ټیټ لګښت کې د ډله ایز تولید لپاره کارول کیږي.
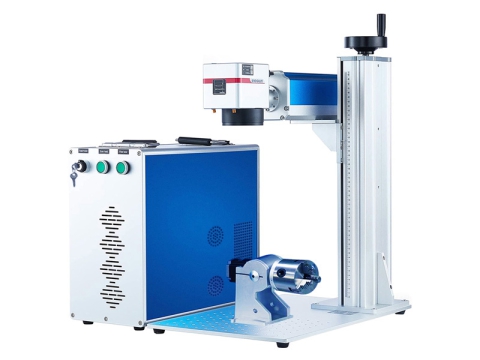
STJ-30FM-S
$2,500 - $5,800
د رنګ نښه کولو لپاره د ارزانه فایبر لیزر نقاشۍ ماشین
د رنګ نښه کولو لپاره ارزانه فایبر لیزر نقاش د سټینلیس سټیل، ټایټانیوم او کرومیم فلزاتو باندې تور، سپین، خړ او رنګونو د نقاشۍ لپاره ډیزاین شوی.
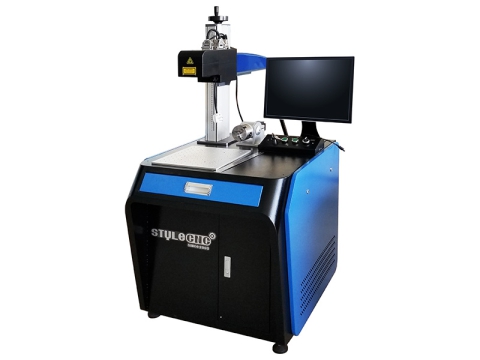
STJ-100FM-3D
$6,800 - $8,800
3D د فلزي جوړښت لپاره د فایبر لیزر نښه کولو ماشین
3D د فایبر لیزر نښه کولو ماشین د 5 محور لیزر جوړښت سیسټم دی چې د نقاشۍ لپاره دی 3D په فلزي قالبونو کې د منحني فلزي سطحې او ژورې نقاشۍ جوړښتونه او راحتونه.
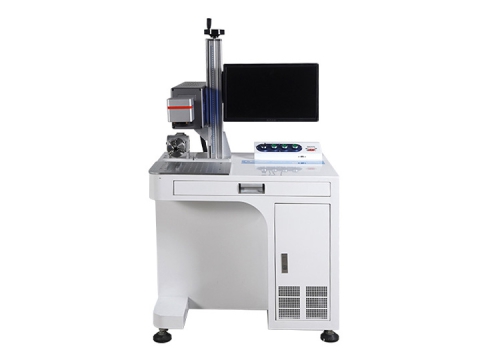
STJ-30C
$4,000 - $6,500
CO2 د شیشې، اکریلیک، پلاستیک لپاره د لیزر نښه کولو ماشین
2022 غوره CO2 د لیزر نښه کولو ماشین د پلاستیک، اکریلیک، شیشې د نقاشۍ لپاره کارول کیږي. اوس ارزانه CO2 د ډیسټاپ لیزر نښه کولو سیسټم د ارزانه بیه په توګه د پلور لپاره.
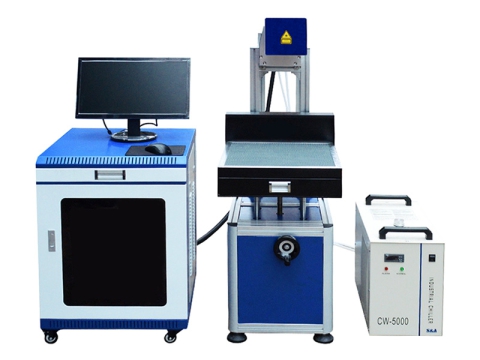
STJ-80C
$4,700 - $5,500
د کم لګښت CO2 د چرم او ټوکر لپاره د لیزر نښه کولو ماشین
د کم لګښت CO2 د لیزر نښه کولو ماشین د چرم، ټوکر، جینس، ټوکر شخصي کولو لپاره کارول کیږي. اوس ارزانه CO2 د لیزر مارکر سیسټم د ارزانه بیه په توګه د پلور لپاره.
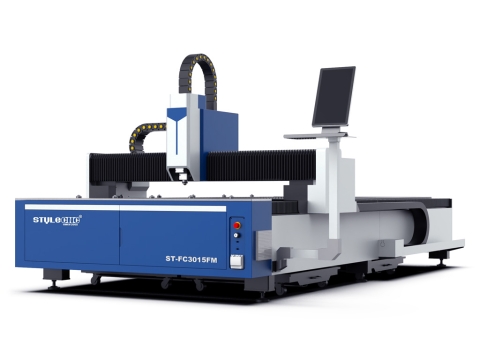
ST-FC3015FM
$15,000 - $43,000
د پلور لپاره د ۲۰۲۵ غوره شیټ فلزي لیزر کټر (1500W - 6000W)
د ۲۰۲۵ کال غوره شیټ فلزي لیزر کټر د بشپړ اندازې اتوماتیک CNC لیزر فلزي پرې کولو ماشین دی چې 1500W ته 6000W د پرزو، نښو، هنرونو او صنایعو لپاره د بریښنا اختیارونه.
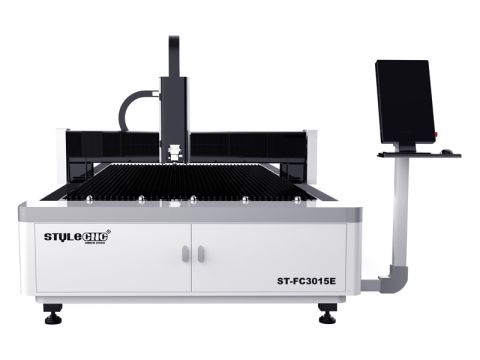
ST-FC3015E
$12,800 - $16,000
د ۲۰۲۵ کال د فایبر لیزر پرې کولو ماشین د خرڅلاو لپاره غوره درجه بندي شوی - 2000W
د فلزي جوړونې لپاره ترټولو مشهور او لوړ رتبه فایبر لیزر پرې کولو ماشین په ارزانه بیه د بریښنا اختیارونو سره شتون لري 1500W, 2000W, 3000W.
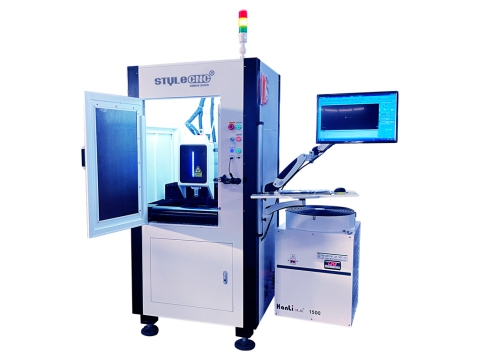
ST-FC3030
$12,200 - $14,500
د سپینو زرو، سرو زرو، مسو لپاره د کوچني لیزر فلزي ګاڼو کټر
د سپینو زرو، سرو زرو، مسو، سټینلیس سټیل څخه د فلزي زیوراتو جوړولو لپاره د دقیق لیزر کټر په لټه کې یاست؟ د پلور لپاره د کوچني کمپیکٹ لیزر زیوراتو کټر بیاکتنه وکړئ.
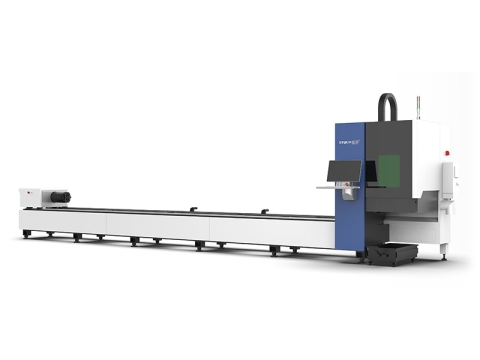
ST-FC6020T
$20,800 - $56,800
د ۲۰۲۶ کال د لوړ رتبه فایبر لیزر ټیوب پرې کولو ماشین د خرڅلاو لپاره
د فایبر لیزر ټیوب پرې کولو غوره ماشین یو اتومات CNC فلزي پایپ کټر دی چې په مربع، ګردي، مستطیل، بیضوي، شکل لرونکي ټیوبونو کې شکلونه او شکلونه جوړولو لپاره کارول کیږي.
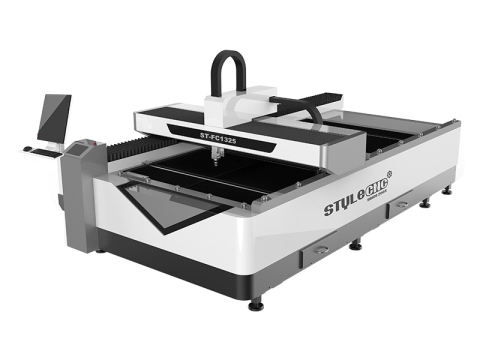
ST-FC1325
$14,000 - $18,500
2026 تر ټولو ارزانه 4x8 د فایبر لیزر سټینلیس سټیل کټر 1500W
د ۲۰۲۵ کال تر ټولو ارزانه 4x8 د لیزر سټینلیس سټیل پرې کولو ماشین سره 1500W د فایبر لیزر کولی شي فلزات د 2mm المونیم، ۳-۴ ملي متره سټینلیس سټیل، 12mm د کاربن فولاد.
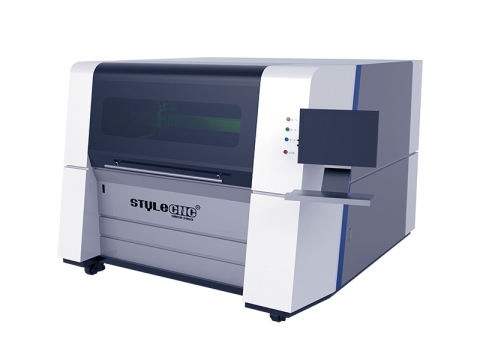
ST-FC1390
$17,000 - $31,000
د پیل کونکو لپاره د داخلي کچې کوچني فلزي لیزر کټر
ST-FC1390 د فایبر لیزر جنراتور سره د کوچني فلزي لیزر کټر د شوقیانو او په کوچني سوداګرۍ کې د کور کارولو لپاره د ننوتلو کچې فایبر لیزر پرې کولو یو کمپیکٹ سیسټم دی.
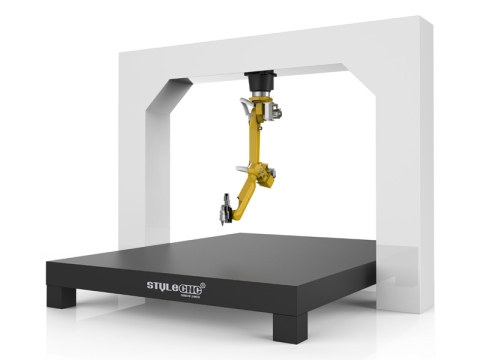
ST-18R
$46,000 - $78,000
د صنعتي 3D د فلزي لپاره د روبوټیک فایبر لیزر پرې کولو ماشین
د صنعتي 3D د روبوټیک فایبر لیزر پرې کولو ماشین د 5 محور روبوټ بازو سره 3D منحني فلزي برخې، فلزي ټیوبونه، د موټرو پرزې، د پخلنځي سامانونه، برقي برخې.
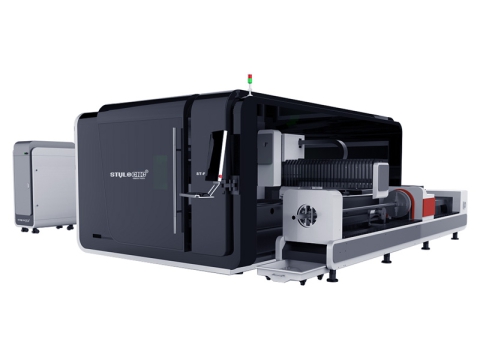
ST-FC3015GAR
$40,000 - $730,000
د فلزي شیټ او ټیوب لپاره دوه ګونی هدف 6kW فایبر لیزر کټر
دوه اړخیزه موخه 6000W د فایبر لیزر پرې کولو ماشین د شیټینګ او ټیوب کولو ترکیب کټر دی چې د بشپړ اتومات فلزي جوړولو لپاره د هایبرډ پرې کولو سیسټم سره دی.
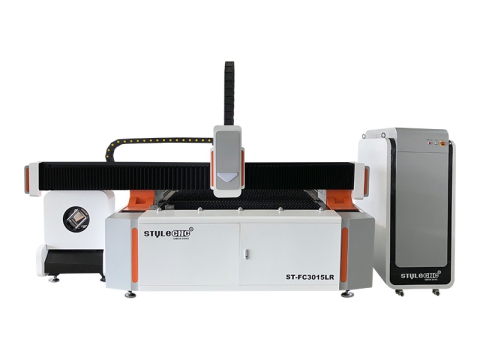
ST-FC3015LR
$19,800 - $46,000
5x10 د پلور لپاره صنعتي فایبر لیزر فلزي پرې کولو ماشین
اغېزمن 5x10 د صنعتي فایبر لیزر فلزي پرې کولو ماشین د ارزانه بیه پلورلو لپاره ترڅو د فلزي جوړولو لپاره دواړه شیټ فلزات او ټیوبونه په یوه ماشین کې پرې کړي.
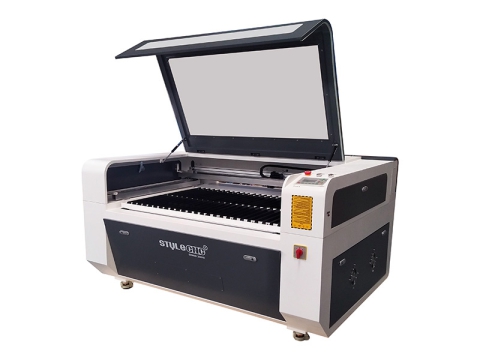
STJ1390
$2,850 - $10,000
2026 غوره CO2 د کوچنيو سوداګرۍ او کور کارولو لپاره د لیزر کټر
2026 غوره CO2 د لیزر کټر د کوچنیو سوداګرۍ، کورني کاروونکو او شوقیانو لپاره ډیزاین شوی ترڅو لرګي، کاغذ، اکریلیک، پلاستیک، شیشه، چرم، ټوکر نقاشي او پرې کړي.
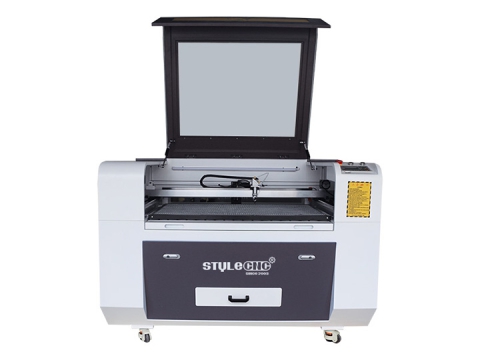
STJ9060
$2,800 - $4,000
د ننوت کچه CO2 د پیل کونکو لپاره د شوق لیزر کټر ماشین
CO2 د پیل کونکو لپاره د شوق لیزر کټر ماشین د ننوتلو کچې لیزر نقاشۍ او پرې کولو سیسټم دی 2x3 د شوقیانو، کوچني سوداګرۍ، د کور دوکان لپاره د میز کټونه.
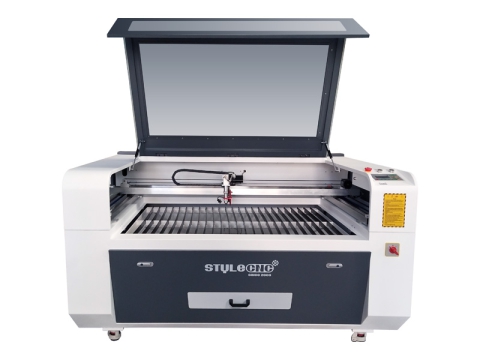
STJ1390
$3,500 - $10,000
100W د لرګیو کار کولو لپاره د لیزر لرګیو کټر نقاشۍ ماشین
100W د لیزر لرګیو پرې کولو ماشین ارزانه دی CO2 د لیزر کټر کټ د نویو او پیل کونکو لپاره د لرګیو، پلائیوډ، MDF، بانس د نقاشۍ او پرې کولو لپاره.
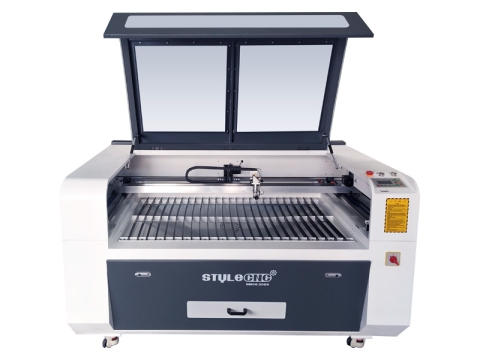
STJ1610
$3,200 - $12,000
د پلور لپاره د ۲۰۲۵ غوره اکریلیک لیزر پرې کولو ماشین
د ۲۰۲۵ کال غوره اکریلیک لیزر پرې کولو ماشین د پلاستیکونو، روښانه او رنګین اکریلیک شیټونو د تورو، شمېرو، نښو، لوګو، نمونو، هنرونو او صنایعو په توګه د پرې کولو لپاره کارول کیږي.
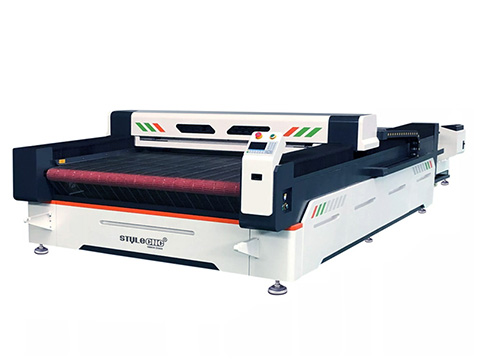
STJ1630A
$9,800 - $10,800
د خرڅلاو لپاره د ۲۰۲۵ غوره صنعتي ټوکر لیزر پرې کولو ماشین
د ۲۰۲۵ کال غوره صنعتي ټوکر لیزر پرې کولو ماشین د لوی کنویر میز او د جامو، جامو، فیشن لپاره د سوداګریز استعمال لپاره د اتوماتیک تغذیه کولو سیسټم سره.
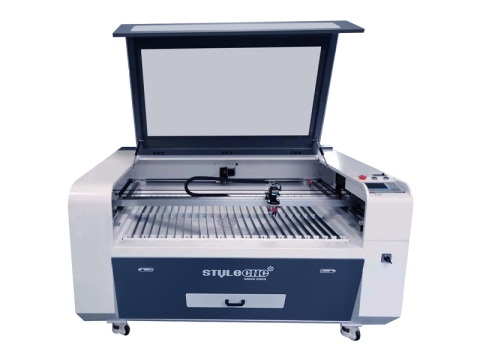
STJ1610-CCD
$4,500 - $12,700
د CNC لیزر کټر سره CCD د کیمرې بصري پیژندنې سیسټم
د CNC لیزر کټر مدغم کوي a CCD د کیمرې بصري پیژندنې سیسټم، د پریمیم ټوکر، کینوس، او کاټن ټویل په څیر ټوکرونو څخه د پیچلو ګلدوزۍ بیجونو جوړولو لپاره مثالی.
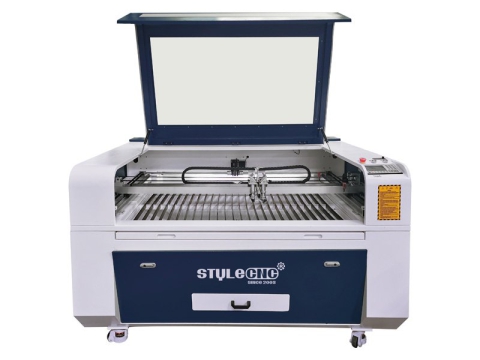
STJ1390-2
$4,200 - $11,000
دوه ګونی سر CO2 د کاغذ او کارت بورډ لپاره لیزر کټر
دوه ګونی سر CO2 د لیزر کټر د دوه لیزر پرې کولو سرونو سره راځي ترڅو کاغذ او کارت بورډ پرې کړي ترڅو شخصي بلنې، کارتونه، ماک اپونه، او د ذخیره کولو بکسونه جوړ کړي.
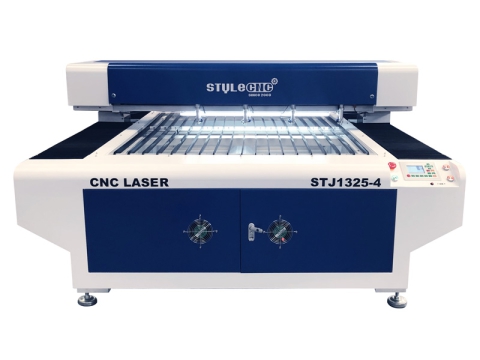
STJ1325-4
$8,400 - $20,000
په ۲۰۲۵ کال کې تر ټولو زیات پلورل شوی 4x8 د پلائیوډ او MDF لپاره لیزر کټر
د ۲۰۲۵ کال تر ټولو غوره پلورل کېدونکی ارزانه 4x8 د لیزر کټر چې د څلورو لیزر سرونو سره دی کولی شي بشپړ شیټ پلائیوډ، MDF پرې کړي ترڅو په ورته وخت کې له ۱ څخه تر ۴ پورې ډیری پروژې جوړې کړي.
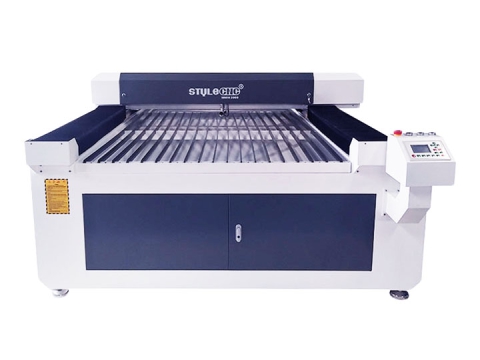
STJ1325
$5,200 - $10,800
د خرڅلاو لپاره د ۲۰۲۵ غوره صنعتي لیزر فوم پرې کولو ماشین
د ۲۰۲۶ غوره صنعتي لیزر فوم پرې کولو ماشین د ایوا فوم، ای پي ایس فوم، ایکس پی ایس فوم، سټیروفوم، پی ای فوم، ربړ پرې کولو لپاره د دودیز فوم پروژو او پلانونو جوړولو لپاره کارول کیږي.
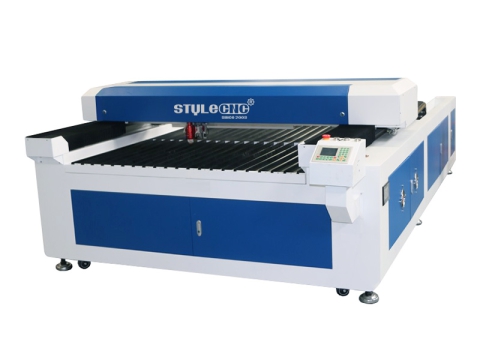
STJ1325M
$6,500 - $13,000
د فلزي او غیر فلزي لیزر کټر سره 300W CO2 لیزر ټیوب
د فلزي او غیر فلزي لیزر پرې کولو ماشین سره 300W CO2 لیزر ټیوب د سټینلیس سټیل، الیاژ، اکریلیک، چرم، پلائیوډ، MDF، لرګیو لپاره یو نوی ډیزاین شوی لیزر کټر دی.
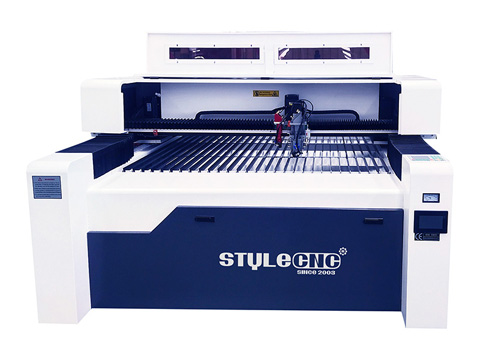
STJ1325M-2
$9,000 - $14,000
هراړخیزو 4x8 د خرڅلاو لپاره د CNC لیزر نقاشۍ پرې کولو ماشین
4x8 د CNC لیزر نقاشۍ پرې کولو ماشین د دواړو فلزاتو - لکه فولادو، المونیم، پیتل - او غیر فلزاتو، په شمول د اکریلیک او پلائیوډ د نقاشۍ او پرې کولو لپاره کارول کیږي.
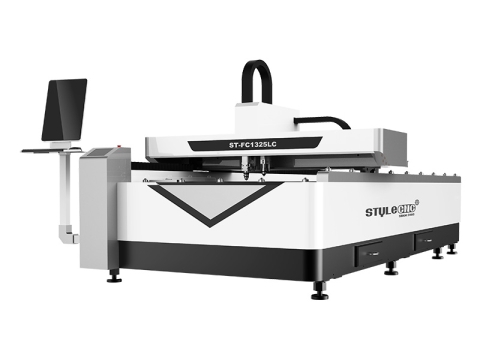
ST-FC1325LC
$15,800 - $20,500
فایبر او CO2 د فلزي او غیر فلزي لپاره د کامبو لیزر پرې کولو سیسټم
1500W د فایبر لیزر فلزي پرې کولو ماشین سره یوځای شوی 150W CO2 د لیزر پرې کولو سیسټم د فلزي، لرګیو، اکریلیک، پلاستیک، چرم، ټوکر لپاره یو هایبرډ لیزر کټر دی.
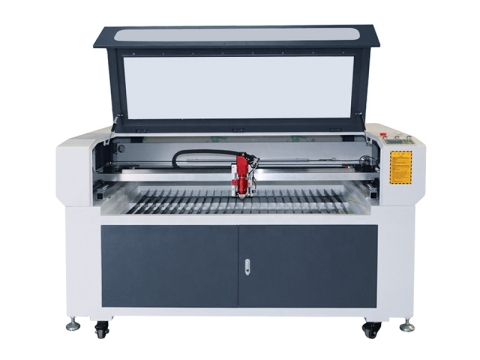
STJ1610M
$7,500 - $12,000
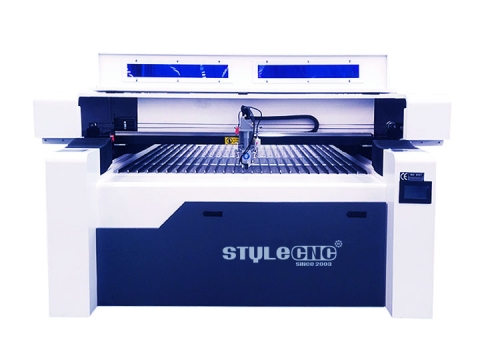
د ۲۰۲۵ کال غوره فلزي او غیر فلزي لیزر پرې کولو ماشین د پلور لپاره
د ۲۰۲۵ غوره مخلوط هایبرډ لیزر پرې کولو ماشین STJ1610M خپلوي CO2 مهر شوی لیزر ټیوب، کوم چې کولی شي غټ غیر فلزات، او فلزي مواد پرې کړي 0.5mm پورې 2mm.
STJ1325M
$8,000 - $12,800
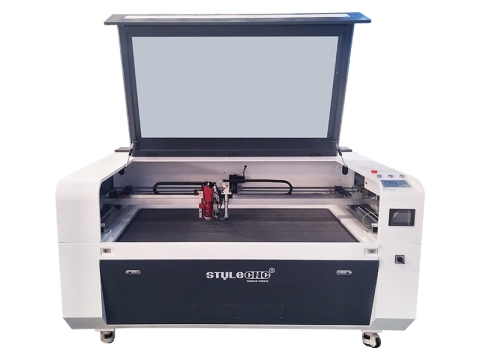
د لرګیو او فلزاتو لپاره د مخلوط CNC لیزر کټر نقاشۍ ماشین
د مخلوط CNC لیزر کټر نقاشۍ ماشین یو څو اړخیز هایبرډ لیزر دی چې کولی شي د غیر فلزاتو لکه لرګیو څخه تر فلزاتو لکه فولادو پورې مختلف مواد نقاشي او پرې کړي.
STJ1390M-2
$7,500 - $12,500
ګټور مخلوط CNC لیزر کټر هایبرډ پرې کولو ماشین
ګټور مخلوط CNC لیزر کټر هایبرډ پرې کولو ماشین د لرګیو، پلائیوډ، MDF، اکریلیک او فلزاتو لپاره د سوداګریز استعمال لپاره ګټور لیزر پرې کولو سیسټم دی.
LC3000
$3,800 - $6,000
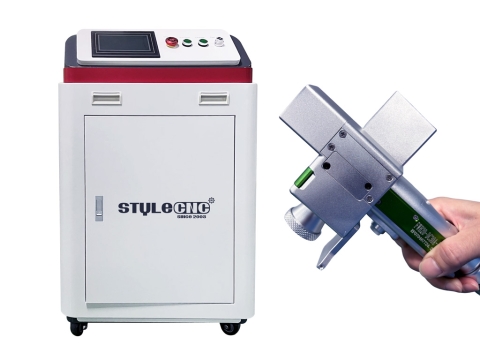
د خرڅلاو لپاره د ۲۰۲۵ غوره لاسي فایبر لیزر پاکولو ماشین
د ۲۰۲۵ کال غوره لاسي فایبر لیزر پاکولو ماشین یو لاسي پورټ ایبل لیزر کلینر دی چې د زنګ لرې کولو، رنګ لرې کولو او کوټینګ لرې کولو لپاره فایبر لیزرونه لري.
LCW1500
$3,300 - $4,700
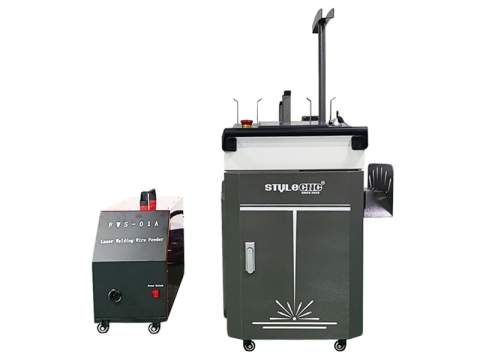
۳-په ۱ کې لاسي لیزر ویلډینګ، پاکول، پرې کولو ماشین
۳-ان-۱ لیزر ویلډر، کلینر، کټر یو پورټ ایبل آل ان ون لیزر ماشین دی چې د لاسي لیزر ټوپک سره د فلزاتو پرې کولو او ویلډینګ کولو، زنګ پاکولو، رنګ کولو، کوټ کولو لپاره کارول کیږي.

LCW3000
$3,600 - $16,800
د پلور لپاره د ۲۰۲۵ غوره پورټ ایبل لاسي لیزر ویلډینګ ماشین
د ۲۰۲۵ غوره پورټ ایبل لیزر ویلډینګ ماشین سره راځي 1500W, 2000W, 3000W, 6000W د لاسي فایبر لیزر ویلډر ټوپک د څنډې، بټ، ټي، کونج، لیپ د فلزي بندونو لپاره.
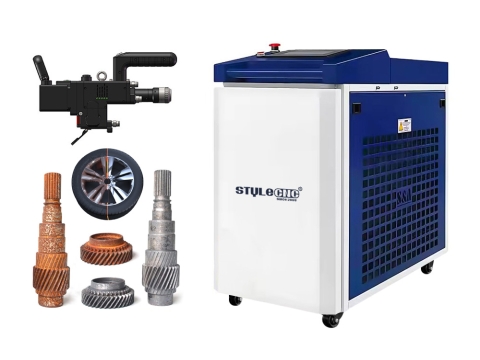
LC6000
$12,500 - $13,500
د خرڅلاو لپاره د ۲۰۲۵ غوره لاسي لیزر زنګ لرې کولو ماشین
د ۲۰۲۵ کال غوره لاسي لیزر زنګ لرې کولو ماشین یو پورټ ایبل لیزر کلینر دی چې د فایبر لیزر ځواک سره د فلزاتو څخه زنګ لرې کولو لپاره کارول کیږي. 1500W, 2000W, 3000W, 6000W.
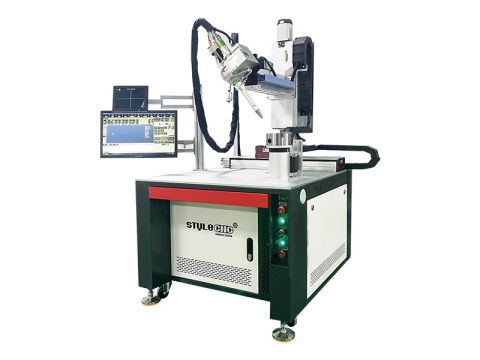
LWT2000
$8,800 - $11,300
د خرڅلاو لپاره د لوړ دقیق اتوماتیک CNC لیزر ویلډینګ ماشین
د CNC لیزر ویلډینګ ماشین یو اتوماتیک لیزر ویلډر دی چې د فایبر لیزر بیم ویلډینګ سیسټم لري د بټ، لیپ، کونج، ټي، څنډې، فلانج د دقیق فلزي بندونو لپاره.
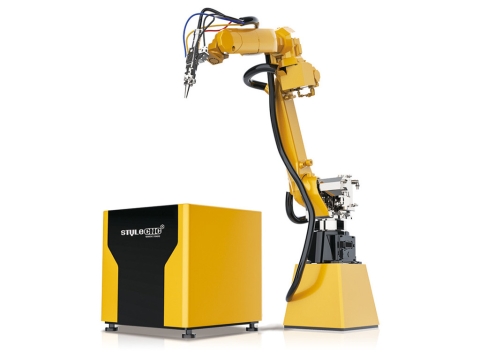
LWR3000
$10,800 - $32,000
اتومات سمارټ 3D د خرڅلاو لپاره صنعتي لیزر ویلډینګ روبوټ
اتوماتیک ومومئ او واخلئ 3D د فایبر لیزر ویلډینګ روبوټ د مشهور ویلډینګ ماشین جوړونکو او برانڈونو څخه د 6 محور صنعتي روبوټیک بازو سره په ارزانه بیه.
هغه کیسې او مقالې چې تاسو ته په زړه پورې دي
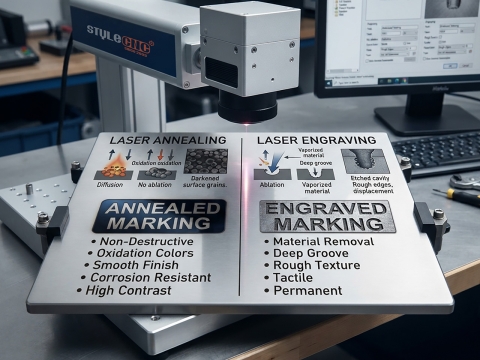

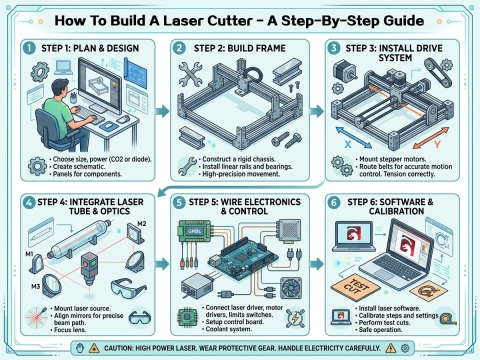

خپل لومړی CNC لیزر ماشین ومومئ او واخلئ
تعریف
د CNC لیزر ماشین یو اتومات تولیدي وسیله ده چې فایبر، کاربن ډای اکسایډ کاروي (CO2)، یا الټرا وایلیټ (UV) لیزر بیمونه د فلزي او غیر فلزي موادو د نښه کولو، نقاشۍ، نقاشۍ او پرې کولو لپاره، د فلزي اجزاو ویلډ کولو، او ککړونکي، زنګ، رنګ، یا پوښونه لرې کولو لپاره. تجهیزات د ماشین بستر، کنټرولر، د بریښنا رسولو، لیزر جنراتور، لیزر ټیوب، د پروسس کولو سر، عکسونه، لینزونه، د اوبو چلر، سټیپر یا سرو موټرو، د هوا کمپرسور، د ګاز سلنډر، د هوا ذخیره کولو ټانک، د دوړو راټولونکی، د هوا یخولو فلټر، او وچونکی، د ملاتړ سافټویر او سیسټمونو سره یوځای شامل دي. دا ماشینونه په پراخه کچه په مختلفو سکتورونو کې کارول کیږي، پشمول د صنعتي تولید، تعلیم، کوچني سوداګرۍ، د کور ورکشاپونه، اعلانونه، هنرونه او صنایع، ډالۍ، لوبې، بسته بندي، چاپ، د چرم پروسس کول، جامې، د موټرو تولید، د موسیقۍ وسایلو تولید، ساختماني، د لیبل جوړول، او طبي ساحه.
غوښتنلیکونه
د CNC (کمپیوټر عددي کنټرول) لیزر ماشینونه د نښه کولو، ایچ کولو، نقاشۍ، پرې کولو، ویلډینګ او د فلزي او غیر فلزي موادو پراخه ډول پاکولو لپاره کارول کیږي:
فلزي مواد: کاربن فولاد، سټینلیس فولاد، د وسایلو فولاد، د پسرلي فولاد، ګالوانیز فولاد، المونیم، مس، سره زر، سپین زر، الیاژونه، ټایټانیوم، اوسپنه، پیتل، منګنیز، کرومیم، نکل، کوبالټ او سیسه.
غیر فلزي توکي: لرګي، د منځني کثافت فایبر بورډ (MDF)، پلائیوډ، پارټيکل بورډ، اکریلیک، پلاستیک، پولیمیتیل میتاکریلیټ (PMMA)، چرم، ټوکر، کارت بورډ، کاغذ، ربړ، ډیپرون فوم، EPM، ګیټروفوم، پالیسټر (PES)، پولی ایتیلین (PE)، پولیوریتان (PUR)، نیوپرین، ټوکر، بانس، عاج، کاربن فایبر، پولی وینیل کلورایډ (PVC)، پولی وینیل بټیرال (PVB)، پولی ټیټرافلووروایتیلین (PTFE/ټیفلون)، او بیریلیم آکسایډ، او همدارنګه هر هغه مواد چې هالوجن لري (کلورین، فلورین، آیوډین، اسټاټین، یا برومین)، فینولیک رالونه، یا ایپوکسی رالونه.
ډولونه
د CNC لیزر ماشینونه په پرې کولو، نقاشۍ، نښه کولو، پاکولو او ویلډینګ ماشینونو ویشل شوي دي.
کټرونه فایبر لري، CO2 او هایبرډ لیزر کټرونه,
نقاشي فایبر، UV او شامل دي CO2 د لیزر نقاشۍ ماشین.
په نښه کونکو کې فایبر شامل دي، CO2 او د UV لیزر نښه کولو ماشین.
ویلډرونه د لاسي او اتوماتیک لیزر ویلډینګ ماشینونه شامل دي.
تخنیکي پیرامیټرې - مشخصات
| دتوليد | STYLECNC |
| د لیزر ځواک | 20W - 60000W |
| لیزر وایلیلینټ | ۱۰.۶ مایکرو متر، ۱۰۶۴ نانو متره، ۳۵۵ نانو متره |
| د لیزر ډول | فایبر CO2 او UV لیزر |
| وړتیا | پرې کول، نقاشي، نقاشي، نښه کول، پاکول، ویلډینګ |
| د بیو د Range | $2,400 - $ $260,000 |
لګښت او قیمت
د CNC لیزر ماشین د لګښت جوړښت کې مختلف اجزا شامل دي (لکه د CNC کنټرولرونه، د بریښنا رسولو، لیزر جنراتورونه، لیزر سرونه، لیزر ټیوبونه، لینزونه، عکسونه، د ماشین چوکاټونه، د اوبو چلونکي، سټیپر یا سرو موټورونه، د دوړو راټولولو سیسټمونه، د هوا کمپرسورونه، د ګاز سلنډرونه، د هوا ذخیره کولو ټانکونه، د هوا یخولو فلټرونه، او وچونکي)، او همدارنګه سافټویر او کنټرول سیسټمونه، د ترانسپورت لګښتونه، مالیات، د ګمرکي تصفیې فیسونه، او خدمات او تخنیکي ملاتړ.
د CNC لیزر پرې کولو ماشینونو د قیمت حد د $2600 او $3۰۰،۰۰۰؛ د CNC لیزر نقاشۍ ماشینونه له $2،400 پورې $70,000؛ د CNC لیزر نښه کولو ماشینونو لګښت د $3000 او $70,000؛ او د CNC لیزر ویلډینګ ماشینونه له $16,800 ته $2۸۰۰۰. په ټولیز ډول، تر ۲۰۲۶ پورې، د CNC لیزر تجهیزاتو د یوې برخې پیرودلو اوسط لګښت تمه کیږي چې نږدې وي $6000.
ګټې او ګټې
د عصري ټیکنالوژیکي پرمختګ په توګه، د CNC (کمپیوټر عددي کنټرول) لیزر پروسس کولو ماشینونه د لوړ انرژۍ کثافت لیزر بیم په یوه کاري ټوټه کې لارښوونه کوي. دا د ځایی تودوخې او ویلې کیدو لامل کیږي، چې وروسته د لوړ فشار ګاز پړسیدلي مواد له مینځه وړي — دقیق پرې کول (شکل ورکول یا شکل ورکول) یا نقاشي (د متن او نمونو) فعالوي.
• د تنګ کیرف پلنوالی، لوړ دقت، او غوره سطحي پای ځانګړتیاوې لري، چې د ثانوي پروسس کولو اړتیا له منځه وړي.
• د لوړې کچې اتوماتیک وړاندې کوي او په بشپړ ډول تړل شوي عملیات ملاتړ کوي؛ دا پاک، خاموش دی، او د چلونکو لپاره د کار چاپیریال د پام وړ ښه کوي.
• د پروسس لګښتونه کموي. پداسې حال کې چې په تجهیزاتو کې لومړنۍ پانګونه د پام وړ ده، د هر واحد لګښت د دوامداره او لوی پیمانه تولید له لارې د پام وړ کمیږي.
• د ټیټ انرشیا سره د غیر تماس پروسس کولو میتود کاروي، چې پایله یې د لوړ پروسس سرعت دی. کله چې د CNC سیسټم له لارې د CAD/CAM سافټویر سره مدغم شي، دا اسانه، د وخت سپمولو عملیات او استثنایی عمومي موثریت وړاندې کوي.
• د لیزر بیم لوړ انرژي کثافت کولی شي هر فلزات وخوري، دا په ځانګړي ډول د ننګونکو موادو پروسس کولو لپاره اغیزمن کوي - لکه هغه چې لوړ سختۍ، لوړ ماتیدونکي، یا لوړ ویلې کیدو ټکي لري.
• د لنډ تعامل وختونو او د تودوخې اغیزمن شوي کوچني زون (HAZ) لخوا مشخص شوی، کوم چې د تودوخې خرابوالي او داخلي فشار کموي. سربیره پردې، ځکه چې دا د غیر میخانیکي تماس پروسه ده، د کار ټوټه د میخانیکي فشار څخه پاکه پاتې کیږي، دا د دقیق ماشین کولو لپاره مثالی کوي.
• د کمپیوټر پر بنسټ سیسټم په توګه، د CNC لیزر ټیکنالوژي د انعطاف وړ سمونونو او تعدیلاتو ته اجازه ورکوي. دا دا د دودیز تولید لپاره خورا مناسب کوي - په ځانګړي توګه د شیټ فلزي اجزاو لپاره چې پیچلي شکلونه او شکلونه لري. په هغو سناریوګانو کې چې متغیر بیچ اندازې یا لنډ محصول ژوند دورې پکې شاملې دي، دودیز مولډ تولید اکثرا نه لګښت مؤثر وي او نه هم د وخت مؤثر؛ په داسې قضیو کې، د لیزر پرې کول او نقاشي روښانه ګټه وړاندې کوي.
د CNC لیزر ماشین یوازې د مصرف کونکي محصول نه دی، بلکې د شتمنۍ رامینځته کولو لپاره یو پیاوړی وسیله ده. څرنګه چې د دې ډول تجهیزاتو د ترلاسه کولو اصلي هدف د تولید ظرفیت لوړول، موثریت لوړول، لګښتونه کمول او تخنیکي وړتیاوې لوړول دي، نو د سم ماشین غوره کول خورا مهم دي.
څنګه یی استعمال کړو؟
لومړی ګام. د تولید مهالویش پراساس د تولید پلان وټاکئ او د پروسس کولو نقاشۍ د تجهیزاتو عملیاتي ټیم ته وویشئ.
دوهم ګام. مسوده کوونکي د پلان سره سم نقاشۍ تحلیل کوي او د CAD سافټویر څخه کار اخلي ترڅو اړین تخنیکي نقاشۍ رامینځته کړي.
دریم ګام. د کیفیت تفتیش کوونکی د هغو نقاشیو دقت تصدیق او تاییدوي چې د مسودې جوړونکو لخوا چمتو شوي دي.
څلورم ګام. د تولید سرپرست د ډیجیټل نقاشیو پراساس د بشپړیدو اټکل شوی وخت محاسبه کوي او اړین توکي او مرستندویه پرې کولو ګازونه چمتو کوي.
پنځم ګام. پروګرام کوونکي د NC (عددي کنټرول) ماشین کولو پروګرام فایلونو جوړولو لپاره ځانګړي سافټویر کاروي.
شپږم ګام. سرپرست د تجهیزاتو چلونکو ته د دندې امر ورکوي (د دندې امر کې شامل دي: د پروګرام نوم، د موادو ډول، د موادو ضخامت، د کاري ټوټې اعظمي ابعاد، او اړین مقدار).
اووم ګام. د لومړۍ ټوټې آزمایښتي پرې کول ترسره کړئ او د تصدیق لپاره یې د کیفیت تفتیش کونکي ته وسپارئ. کله چې ابعاد تایید شي چې مشخصات یې دننه دي، لومړۍ ټوټه آرشیف کړئ.
ګام ۸. د بیچ پروسس پیل کړئ.
نهم ګام. بشپړ شوي کاري ټوټو ته د پیژندنې شمیرې ورکړئ.
احتياطات
د پیل احتیاطي تدابیر
• د کار میز معاینه کړئ او د هر هغه خنډ لپاره وګورئ چې ممکن د X، Y، او Z محورونو د بیرته راستنیدو مخه ونیسي ترڅو خپل کور (صفر) موقعیت ته راستون شي. که چیرې داسې کوم خنډونه وموندل شي، مهرباني وکړئ هغه لرې کړئ.
• د پرې کولو لپاره اړین ګازونه چمتو کړئ او د هغوی فشارونه د اړتیا وړ کچې سره تنظیم کړئ. د مثال په توګه، د پرې کولو لپاره د اکسیجن فشار باید 0.4-0.5 MPa ته او د نایتروجن فشار 1.8-2.2 MPa ته تنظیم شي. (یادونه: فشار باید د هغه موادو د ضخامت پراساس تنظیم شي چې پرې کیږي — د پتلو شیټونو لپاره ټیټ فشار او د غټو پلیټونو لپاره لوړ فشار وکاروئ.)
• د هوا د کمپرسور د ذخیره کولو ټانک کې د اوبو ایستلو والو خلاص کړئ ترڅو راټول شوي اوبه او ناپاکۍ لرې کړئ، بیا والو وتړئ او د هوا کمپرسور پیل کړئ. (د هوا د کمپرسور لپاره د بارولو او پورته کولو فشارونه باید په ترتیب سره 0.8 MPa او 1 MPa ته تنظیم شي.)
• د ولټاژ سټیبلائزر چالان کړئ (د تولید ولټاژ د 380 V او 400 V ترمنځ تنظیم کړئ).
• د هوا وچونکی (کوم چې د هوا کمپرسور لخوا تولید شوی ګاز یخ او وچوي مخکې لدې چې هندارو ته یې ورسوي) چالان کړئ.
• د اوبو چلونکی چالان کړئ، تایید کړئ چې د اوبو کچه او فشار د نورمال حد دننه دي، او د یخولو اوبو او د چاپیریال د تودوخې اوبو رسولو فعال کړئ. د یخولو اوبو فشار باید نږدې 0.5 MPa ته تنظیم شي، د 20 درجو سانتی ګراد د لوړې تودوخې حد سره. د چاپیریال د تودوخې د اوبو فشار باید نږدې 0.3 MPa وي، د لوړې تودوخې حد سره. 30°C په اوړي کې او 25°C په نورو فصلونو کې.
• ډاډ ترلاسه کړئ چې د لوړ پاکوالي نایتروجن (پاکوالي ≥99.999٪)، لوړ پاکوالي کاربن ډای اکسایډ (پاکوالي ≥99.999٪)، او لوړ پاکوالي هیلیم (پاکوالي ≥99.999٪) لپاره د اکمالاتو فشارونه ټول د 0.4 MPa څخه پورته دي.
• د لیزر جنراتور چالان کړئ.
• تجهیزات چالان کړئ او د آپریټر سیسټم ته ننوځئ (پاسورډ: "کاروونکی"). د بیړني تمځای تڼۍ خوشې کړئ او هر ډول الارمونه پاک کړئ. د "حوالې نقطې ته بیرته ستنیدل" (کور ته ستنیدل/صفر ټاکل) پروسه ترسره کړئ. د CLC تڼۍ فعاله کړئ، بیا د پیل تڼۍ فشار ورکړئ (لیزر آن). یوځل چې "HV چمتو" د بریښنایی کنټرول کابینې پینل کې څرګند شي، تاسو کولی شئ د CNC کنټرول پینل کې "HV آن" تڼۍ فشار ورکړئ.
• د تولید مهالویش سره سم د CNC سیسټم ته اړین ماشینینګ پروګرام داخل کړئ، او د ماشین کولو پروسې سره مخ شئ.
د بندولو احتیاطي تدابیر
• د X، Y، او Z محورونه بیرته خپلو حوالې نقطو ته واستوئ.
• د لوړ ولټاژ سویچ (HV آن) بند کړئ.
• بریښنا بنده کړئ (لیزر بند).
• د CNC پینل د بندولو لپاره د بیړني بند تڼۍ کېکاږئ. (د CNC پینل ته د بریښنا قطع کولو ته اړ مه کوئ؛ ناسم بندول ممکن د سیسټم ډیټا له لاسه ورکولو لامل شي.)
• د ماشین وسیلې د بریښنایی کنټرول کابینې ته د بریښنا رسولو قطع کړئ.
• چیلر ودروئ او د بریښنا رسولو یې قطع کړئ.
• د بریښنا رسولو د بریښنا کنټرول کابینې ته قطع کړئ.
• د هوا کمپرسور ودروئ او د بریښنا رسولو یې قطع کړئ.
• کنډنسر ودروئ او د بریښنا رسولو یې قطع کړئ.
• ټول مرستندویه ګاز والونه وتړئ.
• د CNC لیزر ماشین پاک کړئ.
د عملیاتو پرمهال احتیاطي تدابیر
• د سوري کولو په جریان کې د کثافاتو د جوړیدو مخه ونیسئ (د محافظتي لینز په کارولو سره).
• کله چې د سټینلیس سټیل، ګالوانیز شیټونو، یا المونیم په څیر موادو پرې کول، ډروس کولی شي په اسانۍ سره د تمرکز لینز جوړ او ککړ کړي. د دې لپاره چې د ناسم پیرامیټر ترتیباتو له امله رامینځته شوي داسې ستونزو څخه مخنیوی وشي، مهرباني وکړئ لاندې لارښوونې په پام کې ونیسئ:
• د سوري کولو h8 اندازه 2-5 ملي میتر ته وټاکئ؛ د غټو موادو لپاره دا اندازه زیاته کړئ.
• د هغو موادو لپاره چې ضخامت یې ۲.۵ ملي میتر یا له هغه څخه زیات وي، د "د سوري کولو وروسته کوچني سوري پرې کړئ" فعالیت فعال کړئ او د کوچني سوري شعاع ۰.۵-۱ ملي میتر ته وټاکئ.
• د ۳ ملي میتر یا لږ ضخامت لرونکي سټینلیس سټیل لپاره، نایتروجن باید د سوري کولو لپاره وکارول شي.
• د 3 ملي میتر څخه زیات ضخامت لرونکي سټینلیس سټیل لپاره، نایتروجن یا اکسیجن د سوري کولو لپاره کارول کیدی شي.
• د المونیم یا ګالوانیز شیټونو لپاره، اکسیجن باید د سوري کولو لپاره وکارول شي.
• کله چې د سوري کولو لپاره اکسیجن کاروئ، د "اکسیجن/نایتروجن سویچ انتظار وکړئ" فعالیت فعال کړئ او د سویچ کولو وخت 1-3 ثانیو ته تنظیم کړئ.
• د پرې کولو په جریان کې، د موادو د خرابوالي لپاره په دقت سره څارنه وکړئ. که چیرې پاڼه تاو شي یا وایبریټ شي (ټوپ شي)، نو د پرې کولو دمخه یې فلیټ کړئ ترڅو د نیمګړو پرې کولو یا د دې ډول حرکت له امله رامینځته شوي کثافاتو رامینځته کیدو مخه ونیول شي.
د شخصي خوندیتوب لارښوونې
• د هغه موادو ماهیت وپیژنئ چې پرې کیږي، معلومه کړئ چې ایا دا به د پرې کولو پروسې په جریان کې زهرجن ګازونه خوشې کړي، او ډاډ ترلاسه کړئ چې د لوګي / بخارۍ د استخراج مناسب سیسټم شتون لري. (یادونه: چلونکي باید محافظتي تجهیزات واغوندي.)
• د تجهیزاتو د عملیاتو لارښود کې ورکړل شوي لارښوونو ته ډیره پاملرنه وکړئ.
د ماشین کولو خوندیتوب لارښوونې
• د ماشین کولو عملیاتو پیل کولو دمخه، مهرباني وکړئ لاندې ټکي په پام کې ونیسئ: د هغه موادو ځانګړتیاوې تایید کړئ چې پرې کیږي، پوه شئ چې دا څنګه لیزر بیم منعکس کوي، او ډاډ ترلاسه کړئ چې دا د کافي رڼا جذب ظرفیت لري ترڅو منعکس شوي رڼا د لیزر سرچینې ته زیان رسولو مخه ونیسي.
• د عملیاتو په جریان کې، د بریښنایی خطرونو او احتمالي لیزر پورې اړوند ټپونو په وړاندې احتیاطي تدابیر ونیسئ.
د بریښنا خوندیتوب
دا تجهیزات د 390-400V AC لخوا ځواکمن کیږي، کوم چې د لوړ ولټاژ ټرانسفارمر له لارې د 10kV څخه ډیر لوړ ولټاژ ته پورته کیږي ترڅو اړین هڅونه انرژي چمتو کړي.
• د تجهیزاتو د چالانولو پرمهال د بریښنا کابینه یا د لیزر سر محافظتي دروازې مه خلاصوئ، ځکه چې دا د بریښنا شاک خطر رامینځته کوي.
• حتی د تجهیزاتو له بندیدو وروسته، د بریښنا کابینه یا د لیزر سر محافظتي دروازې (په ځانګړي توګه د بریښنا کابینې شاته دروازه) مه خلاصوئ.
• دا ځکه چې د لیزر سیسټم دننه ممکن پاتې بریښنایی چارج شتون ولري، کوم چې کولی شي په اسانۍ سره پرسونل ته زیان ورسوي.
د ليزر خونديتوب
لیزر د لوړ ځواک کثافت سره د نه لیدو وړ رڼا یوه بڼه ده، چې د انسان بدن ته د سوځیدنې او وړانګو پورې اړوند ټپونو لامل کیدی شي. کله چې لیزر کاروئ، د بیم په لاره کې مه ودریږئ، ځکه چې دا ممکن د سوځیدنې لامل شي؛ هیڅکله په مستقیم ډول لیزر ته مه ګورئ، ځکه چې دا کار کولی شي د ټپي کیدو لامل شي. سپارښتنه کیږي چې د وسیلې چلولو پرمهال محافظتي عینکې واغوندئ.
د تمرکز لینزونو احتیاطي تدابیر
د تمرکز لینز پاکوالي ته پام وکړئ او په منظم ډول یې پاک کړئ. که چیرې په آپټیکل لاره کې کوم انحراف وموندل شي، نو باید په میاشتني ډول تنظیم شي. سربیره پردې، د عملیاتي لارښود کې ذکر شوي اړتیاو سره سم د تجهیزاتو معمول ساتنه ترسره کړئ ترڅو ډاډ ترلاسه شي چې دا په دوامداره توګه په غوره عملیاتي حالت کې پاتې کیږي.
د سړې وچولو احتیاطي تدابیر
• د کور دننه تودوخه باید له دې څخه زیاته نشي 35°C.
• هره ورځ فاضله اوبه وچې کړئ.
• په اونۍ کې یو ځل د هوا د وتلو لارې پاکې کړئ (د هوايي ټوپک په کارولو سره).
• فلټرونه په میاشت کې یو ځل پاک کړئ (د نرم برش او صابون اوبو په کارولو سره).
ساتنه او د ستونزو حل کول
د ماشین وسیلې ورځنۍ ساتنه
• هر ۱-۲ میاشتې وروسته بهرنۍ نظري لاره معاینه کړئ. که چیرې د مسو هنداره ککړه وموندل شي، نو ژر تر ژره یې پاک کړئ (د معیاري عملیاتي پروسیجرونو په تعقیب). د پاکولو وروسته، بهرنۍ نظري لاره باید بیا تنظیم شي؛ یوځل چې سمون ومومي، هیڅ اجزا مه حرکت کوئ.
• د لیډ پیچونه او خطي لارښودونه هر دوه اونیو څخه تر یوې میاشتې پورې غوړ کړئ او وساتئ.
• په اونۍ کې یو ځل د ماشین ټوله سطحه پاکه کړئ.
• په اونۍ کې یو ځل د چیلر له ریډیټر څخه دوړې لرې کړئ (تاسو کولی شئ د ریډیټر له لارې د هوا جریان وکاروئ). په میاشت کې په چیلر کې د اوبو کچه وګورئ او د اړتیا سره سم یې پورته کړئ (ډاډ ترلاسه کړئ چې کارول شوې اوبه څومره چې امکان ولري پاکې وي).
• د یخچال لرونکي هوا وچونکي فلټر هر دوه څخه تر درې میاشتو پورې معاینه کړئ او د فلټر عنصر پاک کړئ (د الکولو په کارولو سره). د پاکولو پرمهال نرم فشار ورکړئ؛ که چیرې غوړ پاتې شي، د پاکولو لپاره یې ګازولین وکاروئ. که چیرې د فلټر عنصر زیانمن شوی وي نو بدل یې کړئ.
• د کار میز او د پورته کولو پلیټ فارم لارښود ریلونه په میاشت کې یو ځل پاک کړئ.
• هره میاشت د چلر معاینه وکړئ. که د اوبو کچه ټیټه وي، اوبه اضافه کړئ. خالص اوبه باید په هرو دوو میاشتو کې بدلې شي، او تقطیر شوي اوبه باید په هرو شپږو میاشتو کې بدلې شي. که چیرې د تفتیش په جریان کې د اوبو کیفیت خراب ښکاره شي، نو سمدلاسه یې بدل کړئ.
• کله چې د کاربن فولادو څخه 9.6 ملي میتر څخه ضخامت یا د سټینلیس فولادو څخه 5 ملي میتر څخه ضخامت پرې کړئ، نو سپارښتنه کیږي چې د لینز ښه ساتلو لپاره د اوږد فوکل اوږدوالي لینز وکاروئ.
• تل د سټینلیس سټیل، لرګیو، ربړ، عضوي شیشې (اکریلیک)، یا کوارټز موادو له پرې کولو وروسته لینز پاک کړئ.
• د اوړي په موسم کې، کله چې تودوخه لوړه وي، د CNC لیزر تجهیزاتو د اوږدې مودې عملیاتو په جریان کې د Z محور او د هغې کور ممکن یو څه ګرم شي؛ دا عادي خبره ده. په هرصورت، که چیرې تودوخه ډیره لوړه شي - د لمس کولو لپاره ګرمه وي - دا غیر معمولي ده. په داسې قضیو کې، لاندې وګورئ:
- ډاډ ترلاسه کړئ چې په چیلر کې د بهرنۍ آپټیکل لارې لپاره د کنټرول سویچ فعال دی.
- تایید کړئ چې د Z محور نظري لاره په سمه توګه تنظیم شوې ده.
- د تمرکز لینز سطحه د پام وړ زیان لپاره وګورئ (د بیلګې په توګه، د ډیری ځایونو شتون).
- ډاډ ترلاسه کړئ چې د Z محور په عمودي ډول موقعیت لري. - وګورئ چې ایا د Y محور ته نږدې موقعیت لرونکي دوه مسي هندارې پاکې دي. پورته ذکر شوي هر ډول ستونزې ممکن د Z محور او د هغې د کور د تودوخې لامل شي؛ مهرباني وکړئ د راتلونکو عملیاتو په جریان کې محتاط اوسئ.
- د ګاز مخلوط بدلولو وروسته، ډاډ ترلاسه کړئ چې د ګاز مخلوط والو کلک شوی دی، بیا په نرمۍ سره د پوښ پینل وتړئ.
• تل د عملیاتو مناسبې طریقې تعقیب کړئ. کله چې د "RETRACT" قوماندې وروسته "CYCLE START" یا "SET TO CUT" قوماندې وروسته "CYCLE START" اجرا کوئ، نو د پروګرام ښودنې ته ډیره پاملرنه وکړئ. هیڅکله د پرې کولو سر ښکته کیدو پرمهال چټک حرکت مه پیل کوئ (دا کار کول د ټکر لامل کیدو لوړ خطر لري).
• لاندې شرایط کولی شي د مکرر "سوراخ کولو" لامل شي (کوم چې کولی شي لینزونه زیانمن کړي):
- بې ثباته لیزر نبضونه، چې احتمالاً د عملیاتي ولتاژ د بدلون یا نورو عواملو له امله رامنځته کیږي.
- د نظري لارې ناسم سمون.
- د سوري کولو ناسم پیرامیټر تنظیمات.
• د Z-axis اسمبلۍ داخلي برخه په دوره یي ډول د کاټن سویب یا جاذب کاټن په کارولو سره پاک کړئ چې د لږ مقدار اسیټون سره لمده شوی وي.
د CNC لیزر ورځنی ساتنه
د دې لپاره چې ډاډ ترلاسه شي چې د CNC لیزر ماشین غوره فعالیت ترلاسه کوي او ساتي، باید د مناسب عملیاتي چاپیریال سره چمتو شي - په ځانګړي توګه، یو چې د اوبو، ګاز او بریښنا رسولو په اړه ټولې اړتیاوې پوره کړي.
د سړولو اوبو اصلي دنده د ماشین د عملیاتو په جریان کې رامینځته شوې تودوخه له مینځه وړل دي، چې په ډیر لوړ حرارت کې د چلولو مخه نیسي. یو چلر د سړولو اوبه گردش کوي ترڅو د بریښنایی کابینې او ریزوننټ غار څخه تودوخه لرې کړي، پدې توګه ډاډ ترلاسه کوي چې تجهیزات په سمه توګه کار کوي. د یخولو اوبو تودوخه باید په 20 درجو سانتي ګراد کې وساتل شي. ځکه چې یخولو اوبه د چیلر پایپ او د مسو پلیټونو له لارې د ریزوننټ غار دننه تیریږي، د اوبو د pH کچې او بریښنایی چالکتیا لپاره سخت اړتیاوې شتون لري. که چیرې د اوبو کیفیت ټیټ وي، اوږدمهاله کارول کولی شي لیزر ته زیان ورسوي. د داسې مسو د مخنیوي لپاره، د زنګ ضد اجنټان باید په اوبو کې اضافه شي، او بریښنایی چالکتیا باید په منظم ډول وڅارل شي ترڅو ډاډ ترلاسه شي چې دا د اړینو مشخصاتو دننه پاتې کیږي. د راډیو فریکونسي (RF) جنراتور د ډیونیز شوي اوبو په کارولو سره سړه کیږي، کوم چې د ځانګړو اجنټانو اضافه کولو ته هم اړتیا لري ترڅو ډاډ ترلاسه شي چې د هغې بریښنایی چالکتیا ټاکل شوي معیارونه پوره کوي.
عملیاتي ګازونه په دوه کټګوریو ویشل کیږي: د ګاز مخلوط چې د ریزوننټ غار لپاره د منځني په توګه کار کوي، او لوړ پاکوالی نایتروجن. د لوړ پاکوالی نایتروجن باید لږترلږه 99.99٪ د پاکوالي کچه ولري؛ که نه نو، دا ممکن د داخلي نظري لارې دننه لینزونه ککړ او زیانمن کړي. دا خورا مهمه ده چې د ګاز کیفیت ته لومړیتوب ورکړئ، ځکه چې د دې کولو ناکامي کولی شي په اسانۍ سره لیزر ته زیان ورسوي.
د هوا کمپرسورونو ساتنه
• د تیلو کچه هره ورځ د پیل کولو دمخه وګورئ (دا باید د 3/4 نښه وي) او د بندولو وروسته راټولې شوې اوبه وچې کړئ.
• د یخولو گرډونه په دواړو خواوو کې (د هوایی ټوپک په کارولو سره) او د هوا فلټر په اونۍ کې پاک کړئ.
• په هرو ۱۰۰۰ کاري ساعتونو کې، د تیلو او هوا کولرونه پاک کړئ، او د کمربند فشار وګورئ او تنظیم کړئ.
• په هرو ۴۰۰۰ کاري ساعتونو کې، د هوا فلټر، د تیلو فلټر، او د کمپرسور تیل بدل کړئ.
• د عملیاتي تودوخې درجه باید د 110 درجو سانتي ګراد څخه زیاته نه وي (د عادي عملیاتي شرایطو لاندې، دا باید د 80 درجو سانتي ګراد او 90°C).
• برقي موټر باید په ساعت کې له ۲۰ ځله څخه زیات نه پیل شي.
• د بیړني حالت پرته د بیړني حالت تڼۍ مه کاروئ.
• د فین تیغونه باید د ساعت په مخالف لوري وګرځي؛ دا په ګوته کوي چې تارونه سم دي (یعنې، نه برعکس).
مصؤنيت او امنيت
د اور وژنه
د CNC لیزر ماشین د فعالیت لپاره اکسیجن ته اړتیا ده، نو د ماشین شاوخوا سیمه کې باید سګرټ څکول منع شي، په ځانګړې توګه د اکسیجن سلنډر ته نږدې، ترڅو د پټو خطرونو او غیر ضروري زیان مخه ونیول شي. (که شرایط اجازه ورکړي، د اور وژنې وسایل باید د تجهیزاتو تر څنګ چمتو شي)
د لیزر ساتنه
کله چې مرکز ته ټک وهئ، نو باید پاملرنه وشي چې ډاډ ترلاسه شي چې د شخص لاس لومړی لرې دی، د h8 کنټرول بند کړئ (CLC بند کړئ) او بیا رڼا واچوئ. کله چې د بهرنۍ رڼا لاره تنظیم کړئ، نو باید ډاډ ترلاسه شي چې هیڅوک د رڼا لارې په حد کې ولاړ نه وي. آپریټر باید دا هم پاملرنه وکړي چې ډاډ ترلاسه شي چې رڼا به د رڼا کولو دمخه خلکو ته ونه رسیږي. د رڼا ځواک او وخت باید په مناسب حد کې کنټرول شي (مرکزي ځواک عموما د 200 او 0.01S ترمنځ 0.02 دی. کله چې بهرنۍ نظري لاره تنظیم کړئ، د رڼا تولید ځواک عموما په شاوخوا کې کنټرول کیږي 300W، او د رڼا د تولید وخت د 0.2 او 0.5S ترمنځ کنټرول کیږي). وروسته له دې چې بهرنۍ نظري لاره تنظیم شي، ټول محافظتي پوښونه باید د پرې کولو دمخه نصب شي. کله چې هوا تبادله کوئ، لومړی لوړ ولټاژ لرې کړئ، او د هوا تبادله وروسته سمدلاسه دروازه وتړئ. د بریښنایی کابینې دروازه په ناڅاپي ډول مه خلاصوئ، او دننه سرکټونو او بریښنایی اجزاو ته لاس مه ورکوئ.
رجحانات
د هوښیارۍ دوره به په ټولو برخو کې راشي. که دا د جرمني صنعت 4.0 وي یا د چین هوښیار تولید، په صنعتي ډګر کې څلورم صنعتي انقلاب په خاموشۍ سره راځي. د لوړ دقیق لیزر CNC ماشین په توګه، د لیزر CNC پرې کولو ماشین یا د لیزر CNC نقاشۍ ماشین د وخت سره سم حرکت کوي او د ټیکنالوژۍ سره الوتنه کوي. د لیزر CNC اتومات کولو پراختیا د ورکشاپ د تولید ظرفیت او اتومات کولو کچه خورا ښه کړې ده.
په راتلونکي کې، په دې اساس، د لیزر CNC نقاشۍ او پرې کولو ماشینونو یو دور چې د هوښیار تولید سره یوځای کیږي د شبکې ټیکنالوژۍ، مخابراتي ټیکنالوژۍ، او کمپیوټر سافټویر ټیکنالوژۍ په برخو کې ژوره وده کوي. د هوښیار تولید پیلوټ مظاهرې واحد په توګه، STYLECNC د خپل سیسټم ټیکنالوژۍ ادغام وړتیاو باندې تکیه کوي، د راتلونکي پراختیا لوري او ټیکنالوژیکي قوماندې لوړوالي باندې تمرکز کوي، او د ستراتیژیکو ملګرو سره یوځای کیږي ترڅو د بشپړ هوښیار لیزر CNC ماشین کولو فابریکه جوړه کړي او د هوښیار لیزر CNC نقاشۍ او لیزر CNC کټر لپاره یو نوی وضعیت رامینځته کړي.
له پروسې سره پیل وکړئ، نه له ماشین سره
دا پاڼه د یوې کلمې لاندې پنځه مختلف دندې راټولوي. پرې کول برخې له پاڼې څخه جلا کوي، نقاشي د ژوروالي او جوړښت لپاره مواد لرې کوي، نښه کول سطح بدلوي پرته له دې چې ډیر څه لرې کړي، ویلډنګ فلز سره یوځای کیږي، او پاکول زنګ او پوښونه لرې کوي. د پروسې لومړی نوم ورکول انتخاب خورا کموي، ځکه چې یو ماشین چې د یو لپاره جوړ شوی په ندرت سره بل ښه کار کوي. هغه دوکانونه چې د پروسې پرځای د بودیجې څخه پیل کوي معمولا د داسې ماشین سره پای ته رسیږي چې ډیری هغه څه کوي چې دوی یې غوښتل او هیڅ یې په غوره توګه نه کوي. کار ولیکئ، بیا مواد، بیا حجم، او کټګوري پخپله غوره کوي.
د څپې اوږدوالی مواد ټاکي، ځواک نه
په دې پاڼه کې یوازینی خورا ګټور قاعده د هغې د مشخصاتو جدول کې ښخ شوی دی: 3 طول موجونه لیست شوي، او هر یو یې د مختلفو موادو سره مناسب دی. یو اوږد CO2 د طول موج د لرګیو، اکریلیک، چرم او شیشې لخوا جذب کیږي، له همدې امله ليزر کټرونه د هغو موادو لپاره چې CO2. د فایبر لنډ طول موج د فلزاتو لخوا جذب کیږي، او الټرا وایلیټ رڼا د پلاستیک او شیشې لخوا دومره په نرمۍ سره جذب کیږي چې هیڅ شی نه سوځي. د بریښنا اضافه کول هیڅکله دا نه بدلوي: یو ډیر قوي CO2 لیزر به لا هم ضخامت فولاد نه پرې کوي، او د فایبر سرچینه به لا هم روښانه اکریلیک نه پرې کوي. لومړی د موادو سره د طول موج سره سمون ورکړئ، بیا د ضخامت او سرعت لپاره بریښنا غوره کړئ.
د عینکو یوه جوړه کافي نه ده
دلته یو ټکی دی چې له یو څخه ډیر لیزر چلولو هټیو ته اشاره کوي. محافظتي عینکې د ځانګړو طول موجونو لپاره درجه بندي شوي، نو هغه عینکې چې د فایبر بیم بندوي د a په وړاندې هیڅ نه کوي CO2 یا الټرا وایلیټ یو. یو ورکشاپ چې د د فایبر نښه کوونکی د یو تر څنګ CO2 نقاش دوه مختلفو جوړو ته اړتیا لري، چې په روښانه توګه لیبل شوي وي او د دوی ماشینونو سره ساتل شوي وي پرځای یې چې شاوخوا شریک شي. د احتمالي انعکاس په حد کې هرڅوک دوی ته اړتیا لري، نه یوازې چلونکی، او بیمونه. د نښه کولو ماشینونه نه لیدل کېږي، چې دا په سمه توګه هغه څه دي چې عادي عادتونه خطرناک کوي.
د کار سره د لیزر مطابقت ورکول:
| څه ته اړتیا لرې | پروسه | عادي سرچینه |
|---|---|---|
| د پاڼې برخې | کتل | د فلزاتو لپاره فایبر، CO2 د عضوي موادو لپاره |
| متن او سریال کوډونه | نښه کول | فایبر CO2 یا د موادو له مخې UV |
| ژوروالی او جوړښت | نقاشی | CO2 د لرګیو لپاره، فایبر د فلزاتو لپاره |
| د فلزاتو سره نښلول | ویلڈنگ | فایبر، لاسي یا اتوماتیک |
| د زنګ او پوښ لرې کول | پاکول | نبض لرونکی یا دوامداره فایبر |
د لیزر پیرود چک لیست:
✅ د ماشینونو پرتله کولو دمخه د پروسې نوم ولیکئ.
✅ د طول موج د موادو سره مطابقت ورکړئ، نه د بودیجې سره.
✅ د هرې طول موج لپاره درجه بندي شوي عینکې واخلئ.
✅ د هر لیزر لپاره د استخراج او یخولو پلان جوړ کړئ.
✅ د ژمنې کولو دمخه خپل مواد و ازموئ.
د پام وړ شیان
دا د اتوماتیک CNC لیزر ماشین کولو په اړه د پوهیدو لپاره یوازې یوه کوچنۍ برخه ده. په هرصورت، د دې ګټورو مفاهیمو د اساسي پوهې په درلودلو سره، تاسو به وکولی شئ په چټکۍ سره پر دوی کار وکړئ او د CNC لیزر ماشین انتخابونو په اړه خپله پوهه زیاته کړئ.
پوښتل شوې پوښتنې
آیا یو ماشین پرې کولی شي، نښه کولی شي، ویلډ کولی شي او پاکولی شي؟
د لاس په لاس کې درې په یو واحدونه په ریښتیا سره د یوې سرچینې څخه پتلی فلز ویلډ کوي، پاکوي او پرې کوي، کوم چې د ترمیم کار لپاره مناسب دی. هر فعالیت د وقف شوي ماشین په پرتله سپک دی، نو په هره یوه پروسه کې د تولید حجم لاهم د دې پروسې لپاره پیرود توجیه کوي.
ایا ټول لیزرونه د اوبو چلر ته اړتیا لري؟
نه. د ټیټ ځواک فایبر مارکرونه معمولا په هوا کې یخ شوي وي او د پاکې هوا جریان پرته بل څه ته اړتیا نلري، پداسې حال کې چې CO2 ټیوبونه، د UV سرچینې، او د لوړ بریښنا کټرونه ټول په پاکو، د تودوخې کنټرول اوبو تکیه کوي. د نصبولو پلان کولو دمخه وګورئ.
کوم لیزرونه د بخار استخراج ته اړتیا لري؟
ټول یې، که څه هم د مختلفو دلیلونو لپاره. عضوي مواد لوګی تولیدوي، فلزات ښه ذرات تولیدوي، او پوښونه هغه څه تولیدوي چې پوښ ترې جوړ شوی وي. استخراج سږي ساتي او پاتې شوني له نظره ساتي، نو د ماشین د یوې برخې په توګه یې درملنه وکړئ.
د لیزر سرچینه څومره وخت دوام کوي؟
دا په ډول پورې اړه لري. د فایبر سرچینې شاوخوا سل زره ساعته درجه بندي شوي او د ماډلونو په توګه بدل شوي، پداسې حال کې چې مهر شوي CO2 د شیشې ټیوبونه زرګونه ساعته دوام کوي او په تدریجي ډول له منځه ځي. د ټیوب بدلول د چلولو لګښت په توګه د بودیجې په توګه دي، نه د ترمیم لپاره.
ایا زه وروسته نور بریښنا اضافه کولی شم؟
په ندرت سره په ګټوره توګه. چوکاټ، یخ کول، او کنټرولونه د سرچینې سره سمون لري، نو د بریښنا معنی لرونکی زیاتوالی معمولا د نوي ماشین معنی لري. د هغه کار لپاره واخلئ چې تاسو یې په څو کلونو کې تمه لرئ د لوړولو پلان کولو پرځای.
یو معقول لومړی لیزر څه شی دی؟
د لاسي صنایعو، ډالیو او نښانونو لپاره، یو منځنی ځواک CO2 ماشین په ارزانه بیه د موادو پراخه لړۍ پوښي، او یو د ننوتلو لیزر نقاش اساسات زده کوي. د فلزي جوړولو لپاره، د فایبر سره پیل کړئ، ځکه چې نه CO2 ماشین به هلته ستا تعقیب کړي.
زموږ پیرودونکي څه وايي؟
زموږ خبرې د هرڅه په توګه مه اخلئ. ومومئ چې پیرودونکي زموږ د CNC لیزر ماشینونو په اړه څه وايي چې دوی یې ملکیت لري یا تجربه لري. ولې STYLECNC د نوي CNC لیزر ماشین اخیستلو لپاره د اعتبار وړ برانډ او جوړونکي په توګه ګڼل کیږو؟ موږ کولی شو ټوله ورځ د خپلو کیفیت لرونکو محصولاتو په اړه خبرې وکړو، 24/7 د پیرودونکو غوره خدمت او ملاتړ، او همدارنګه زموږ د 30 ورځو بیرته ستنیدو او بیرته ورکولو پالیسي. مګر ایا دا به د نویو او مسلکي کسانو لپاره ډیر ګټور او اړونده نه وي چې د حقیقي ژوند پیرودونکي زموږ څخه د کمپیوټر کنټرول شوي اتومات ماشین وسیلې پیرود او چلولو تجربه واوري؟ موږ هم داسې فکر کوو، له همدې امله موږ د خپلو ځانګړو پیرود پروسې ژور شفافیت راوستلو لپاره ډیری ریښتیني فیډبیکونه راټول کړي دي. STYLECNC تضمین ورکوي چې د پیرودونکو ټولې بیاکتنې د هغو کسانو لخوا ریښتینې ارزونې دي چې زموږ محصولات یا خدمات یې اخیستي او کارولي دي.